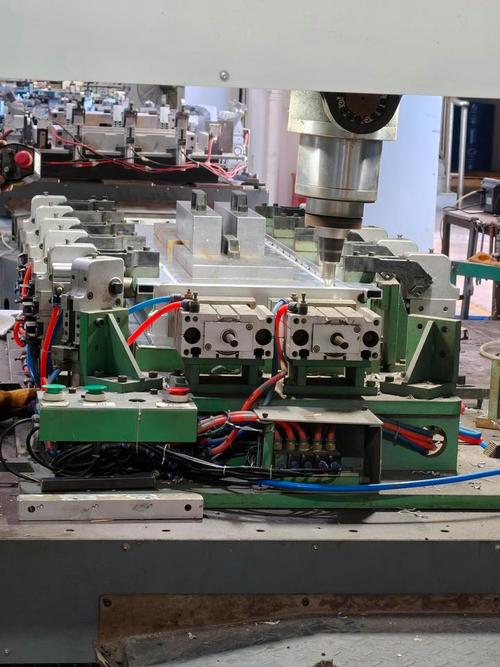
干了12年钣金,我把折弯的坑全给你扒透了
别信那些培训班吹的。
我在珠三角的钣金厂摸爬滚打十二年,从最早开普通折弯机的小工,到现在给十几家汽配、储能柜厂做折弯工艺优化,见过太多刚入行的小伙子,拿着刀模参数表背得滚瓜烂熟,一上机就把2mm的冷轧板折出个歪歪扭扭的R角,报废的料堆得比人高。
很多人觉得折弯不就是把铁板压个弯?
真不是。
 电液伺服折弯机加工2mm冷轧板现场
除了槽宽,回弹值是另一个能把人逼疯的变量。同样是2mm的冷轧板,宝钢的料和小钢厂的料,回弹能差出去两度。你拿着软件默认的回弹值输进去,折出来的角度能歪到姥姥家。我现在给客户做工艺优化,第一件事就是把每一批到厂的料都取样折三个试片,把实际回弹值记下来,存在机台的参数库里,省得每次上机都要反复调。
问:我这边经常折1.5mm的铝板,槽宽选多少合适?
答:铝板比钢板软,回弹还大,别死套6倍的公式,直接选7倍的槽,折弯补偿多给0.3度,折完你用角尺量,差不了。对了,折铝板的时候别用太旧的下模,不然压出来的印子擦都擦不掉。
数控折弯机3D模拟加工界面
而且现在的机台安全配置,比我当年刚入行的时候强了不止一点。
❗ 别信那些"为了效率拆安全光栅"的鬼话,我见过太多因为拆了光栅出事故的厂,赔的钱够买十台新折弯机。我当年刚入行的时候,亲眼见过同班组的师傅,走神了两根手指压在刀模下面,住了三个月院,现在想想都后怕。
当然,也不是所有厂都能换得起新机器。很多开了五六年的老厂,机台还是那种不带数控的普通折弯机,折个角度全靠手感,怎么办?
问:我们厂的老折弯机没有实时角度补偿,折铝板角度总是忽大忽小,有啥低成本的解决办法不?
答:别上来就想着换机器。你先把同批次的板材取样,每批料折三个试片,把对应的补偿值记在机台旁边的小本子上,下次折同厚度同材质的板,直接输数值就行。对了,折之前把板材表面的氧化皮擦干净,别让脏东西垫在板和模子中间,不然角度能差出去两三度。
折弯不是"压下去就行",这几个参数错一个全是废
我见过最离谱的操作,是新来的工艺员给3mm的冷轧板选了8mm的下模槽——槽宽连板厚的3倍都不到,第一刀下去,板直接从中间裂成两半,半张板好几百块,说没就没。 别笑,这种事每个月都在各个钣金厂上演。 下模槽宽永远选板厚的6到8倍,这是我用几十张报废板堆出来的死规矩。槽宽选大了,压出来的R角圆得像个馒头,客户要的是直角,你给人交个圆弧,验收直接打回;选小了,轻则在板材表面压出深深的模痕,后期喷粉、电镀都盖不住,重则直接把板折裂——去年有个做通讯机柜的客户,图省事拿3mm板选了12mm的槽,折一批侧板,裂了快三分之一,光返工费就亏了八万,心疼都来不及。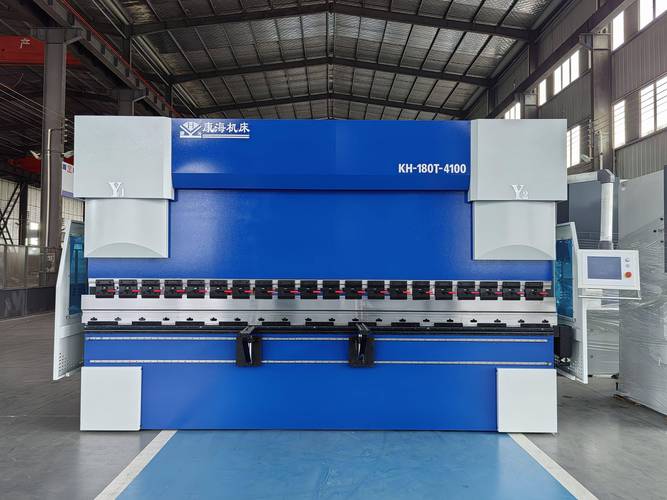 电液伺服折弯机加工2mm冷轧板现场
除了槽宽,回弹值是另一个能把人逼疯的变量。同样是2mm的冷轧板,宝钢的料和小钢厂的料,回弹能差出去两度。你拿着软件默认的回弹值输进去,折出来的角度能歪到姥姥家。我现在给客户做工艺优化,第一件事就是把每一批到厂的料都取样折三个试片,把实际回弹值记下来,存在机台的参数库里,省得每次上机都要反复调。
问:我这边经常折1.5mm的铝板,槽宽选多少合适?
答:铝板比钢板软,回弹还大,别死套6倍的公式,直接选7倍的槽,折弯补偿多给0.3度,折完你用角尺量,差不了。对了,折铝板的时候别用太旧的下模,不然压出来的印子擦都擦不掉。
现在做折弯,谁还靠老师傅"摸经验"?
搁十年前,钣金厂的折弯师傅是真的金贵。 折个角度要试个三四次,师傅蹲在机台旁边,拿个角度尺量,压一次,调一次,压一次,调一次,半天折不了二十件。碰到个脾气大的师傅,旁边递料的小工都得小心翼翼的,生怕打扰了人家的"手感"。 现在呢? 快多了。 我去年给东莞一家做储能PACK的厂上了两台带实时角度补偿的折弯机,只要把板材厚度、材质、要求的角度输进去,机台自己算回弹,第一刀下去角度就准到正负0.1度,连试模的料都省了快三分之一,老板当时拍着我肩膀说,这钱花得比给工人涨工资值多了。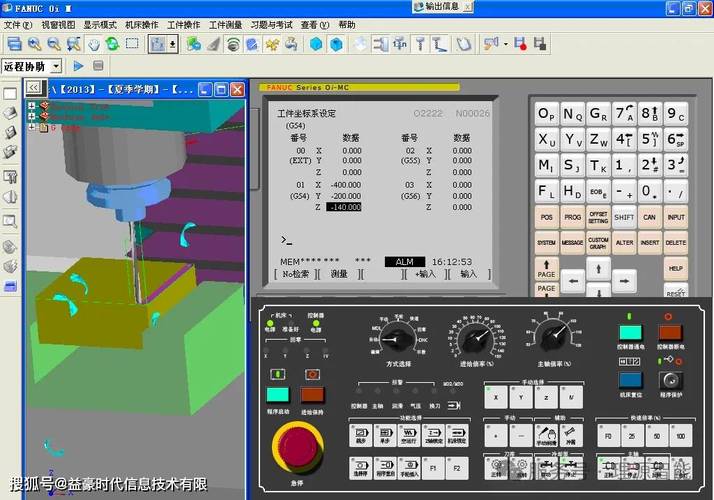 数控折弯机3D模拟加工界面
而且现在的机台安全配置,比我当年刚入行的时候强了不止一点。
❗ 别信那些"为了效率拆安全光栅"的鬼话,我见过太多因为拆了光栅出事故的厂,赔的钱够买十台新折弯机。我当年刚入行的时候,亲眼见过同班组的师傅,走神了两根手指压在刀模下面,住了三个月院,现在想想都后怕。
当然,也不是所有厂都能换得起新机器。很多开了五六年的老厂,机台还是那种不带数控的普通折弯机,折个角度全靠手感,怎么办?
问:我们厂的老折弯机没有实时角度补偿,折铝板角度总是忽大忽小,有啥低成本的解决办法不?
答:别上来就想着换机器。你先把同批次的板材取样,每批料折三个试片,把对应的补偿值记在机台旁边的小本子上,下次折同厚度同材质的板,直接输数值就行。对了,折之前把板材表面的氧化皮擦干净,别让脏东西垫在板和模子中间,不然角度能差出去两三度。