从轧机异响到精度跃迁:一线工程师眼里的现代轧制技术落地真相
上周去江苏张家港的一家特钢车间蹲了三天,耳朵里到现在还留着2250热连轧机的低频轰鸣。别信那些画册上拍的锃光瓦亮的轧机。真在生产线上待过的人都知道,轧制这活儿,差0.01毫米的压下量,出来的卷板要么给下游车企当合格的车身结构件,要么就得拉去回炉。
别拿老经验当万能公式:现在的轧制早就不是“凭手感调辊缝”的年代了
二十年前的轧钢车间,老操作工往轧机旁边一站,听着轧机的运转声,用手摸一下出来的带钢温度,就能大概判断压下量合不合适。现在?这套方法放在高端板材轧制里,早晚会出大问题。
现在的高端汽车板、新能源硅钢,对板形精度、表面质量的要求已经到了微米级。轧机上装的上百个传感器,每秒钟能采集几百个温度、压力、振动数据,配合提前建好的数字孪生模型,能在带钢还没完全通过精轧段的时候,就提前调整下一道次的压下量、弯辊力,把厚度波动控制在±0.005毫米以内。
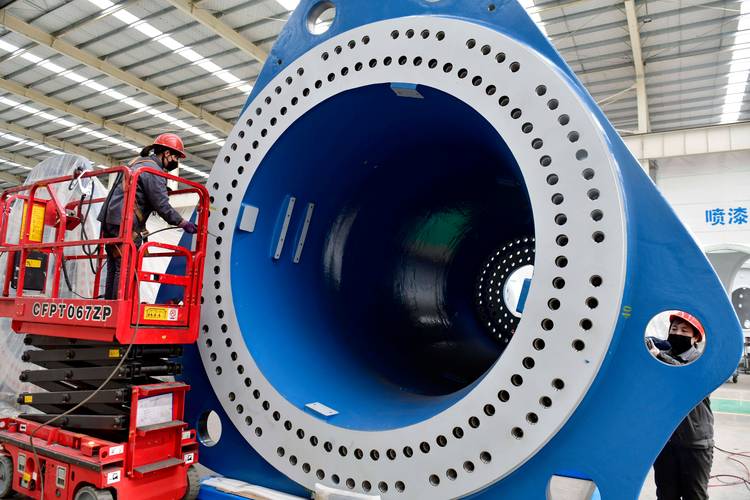
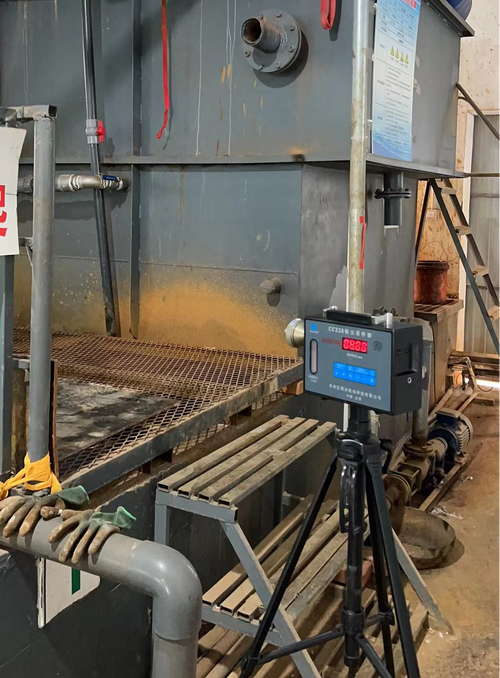 热连轧机出口处带钢测温测厚传感器安装实景
💡 很多人觉得上了这套系统,老操作工就没用了?根本不是。我上次在车间碰到个干了22年的老班长,现在天天抱着平板学数采系统的操作,他跟我说:“以前是靠感觉凑参数,现在是靠数据把感觉落地,没有那20年摸出来的经验,给你一堆数据你都不知道该调哪个数。”
问:我们厂的老轧机已经用了12年,现在上数字孪生系统真的能把成材率提3个点?之前试过两次改造,钱花了没效果。
答:别一上来就全车间铺大系统,先从最容易出问题的精轧段出口测厚环节改——之前给江苏那家厂做改造的时候,先换了3台高精度的射线测厚仪,把原来滞后2秒的厚度反馈改成实时动态调整,就这一步,成材率直接涨了2.7个点,花的钱比整套数字孪生系统的零头还少。老设备改造最忌讳“一步到位”,先捡影响最大的短板补,别被供应商的PPT忽悠。
说真的,我之前见过不少厂,为了抢产能,把轧制速度提了10%,结果出来的硅钢卷边部浪形超标,整批货退给电机厂的时候,老板脸都绿了——省那点电费和工时,赔的钱够买两套新的张力控制系统。
容易被忽略的轧制细节:那些决定最终成品性能的“隐形参数”
很多人对轧制的印象还停留在“把钢块压成薄板”,其实真到了生产线上,很多看不见的参数,直接决定了最终的产品能不能用。
- 辊缝润滑的浓度配比:很多厂觉得润滑油只要喷上去就行,其实现在新能源硅钢轧制用的乳化液,浓度差0.5%,带钢表面的摩擦系数就差15%,直接影响最终的磁性能。之前有个厂为了省成本,把乳化液的浓度从5%降到4%,结果出来的硅钢铁损超标8%,整批货没法给驱动电机厂供货,损失了近两千万。
- 轧辊的热凸度补偿:连续轧制2小时之后,轧辊中部的温度比边部高快20度,凸度变了,出来的板形就歪。以前靠操作工手动微调,现在的系统能根据实时的辊温数据自动调整弯辊力,精度比人手准太多。
- 卷取阶段的张力匹配:别小看最后卷取那一下,张力差个0.2MPa,整个钢卷的内圈就会出现层间错位,下游开平的时候直接出波浪边,根本用不了。
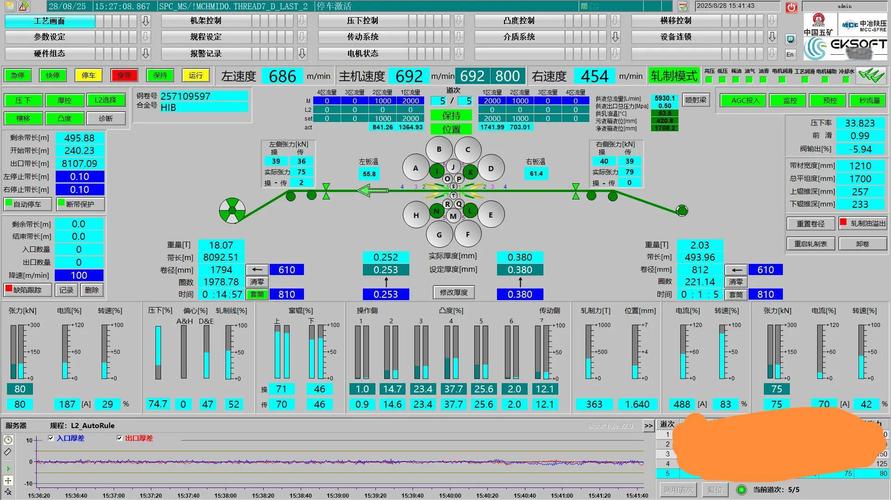 硅钢轧制生产线弯辊力实时调整操作界面
问:我们做普通建筑螺纹钢的,这些高端轧制的细节需要注意吗?感觉我们的产品要求没那么高。
答:别拿产品等级当偷懒的借口。去年河北一家做螺纹钢的厂,就是因为换乳化液的时候图便宜,换了浓度不达标的产品,轧制出来的钢筋表面的氧化皮附着力差,下游做防腐处理的时候,氧化皮一掉,涂层根本挂不住,最后整批货被住建部门点名,连带着当地的项目招标资格都受影响。哪怕是普通建材,轧制环节的参数波动,最终都会传导到产品的实际性能上,不存在“要求低就可以不较真”的说法。
不过话说回来,也不是所有参数都要卡到最严,毕竟不同的产品要求不一样——做普通管材的轧制,没必要非要按汽车板的精度要求去调参数,不然光设备改造成本就把利润吃没了。
现在的轧制技术落地:别追概念,先算清楚手里的账
❗ 我现在最烦那些一上来就给你讲“工业元宇宙”“全流程无人车间”的供应商。真在生产线上待过就知道,一线的操作工最需要的不是在办公室里远程看数据,是轧机出异响的时候,系统能提前10秒报警,别等断了带钢,整条线停3个小时,损失几十万的时候才反应过来。
现在行业里真能落地的轧制技术,根本不是那些花里胡哨的概念。比如AI视觉表面检测,在轧制线上实时拍带钢表面的划伤、氧化皮压入,以前靠人眼盯8小时班,漏检率快10%,现在用高速相机每毫秒拍一张,AI识别的漏检率能降到0.1%以下。还有短流程轧制线,配合电炉的废钢冶炼,从钢水出来到轧成成品,整个流程的能耗比传统长流程低40%,在现在双碳目标的要求下,这个是真的能省钱的。
✅ 我去年接触的一家做高端家电面板的厂,一开始想花大价钱上整条无人轧制线,最后算了一笔账:把原来的人工检测环节换成AI视觉检测,把轧机的轴承振动监测系统装上,把原来滞后的厚度反馈系统改成实时调整,这三件事加起来花的钱,还不到整条无人线造价的1/5,但是带来的成材率提升、停机时间减少,半年就把这部分投入收回来了。
别不信。
账算错了,再先进的技术也是白搭。
轧制这行干了这么多年,我最大的感受就是,从来没有什么一劳永逸的技术方案,也没有什么万能的经验公式。今天的设备比十年前先进太多,但是要想把钢轧好,还是得蹲在车间里,盯着每一个参数的波动,算清楚每一笔投入的回报。对吧?