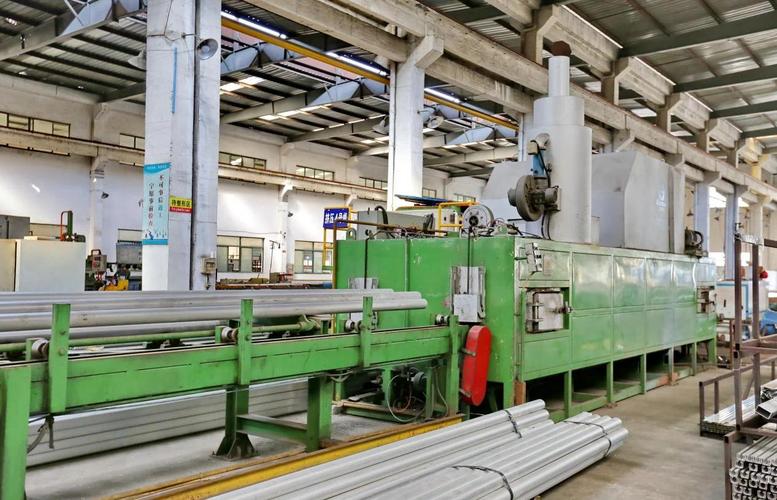
拉拔工艺的坑:干了12年现场,我才摸透的那些没人明说的细节
上周去苏州一家做高精度铜管的工厂调试,刚进车间就看见班组长蹲在地上骂——刚拉出来的6米铜管,外表面全是断续的拉痕,一整批3吨料直接废了。
问题出在哪?
不是模具坏了。是他们上个月为了降本,把原本用的乳化拉拔液换成了便宜30%的杂牌货。
说实话,干拉拔这行的人,十有八九都遇过这种事:明明图纸上的参数全对,模具也没崩,设备转速也卡着额定值走,出来的料就是不对味。很多人第一反应是换模具,调速度,根本没往那些"不显眼"的地方想——比如拉拔液的极压添加剂够不够,模具的工作区锥角是不是和当前的变形率匹配,甚至是上一道次拉完之后,料表面残留的氧化皮有没有被完全吹干净。
 金属拉拔过程三向应力状态示意图
很多人上来就把道次变形率卡到设备允许的上限,觉得这样效率最高,殊不知拉拔过程的应力平衡一旦被打破,要么拉断丝,要么出来的料内部藏着微裂纹,后续做弯曲、压扁测试的时候直接出问题。我见过不少刚毕业的工艺员,对着教科书上的变形率参数直接套,根本不考虑自己用的材料的加工硬化特性,最后拉出来的304不锈钢棒,抗拉强度比要求值低了近200MPa,整批货退回去重做。
问:为什么我把道次变形率从30%提到35%,拉出来的棒材抗拉强度反而比之前低?
答:这是很多人踩过的坑。道次变形率超过材料的临界变形区间后,拉拔过程中产生的位错增殖会出现"动态回复抵消"的情况,说白了就是你费了好大劲拽变形,材料内部的晶粒根本没被有效细化,反而因为拉应力过大,在晶界位置产生了微孔洞,宏观上就表现为强度掉了,延伸率也上不去。别光盯着变形率的数值,你得对着自己用的材料的加工硬化曲线卡——比如拉304不锈钢棒,道次变形率卡25%-30%才是最稳的,硬提效率纯纯赔料。
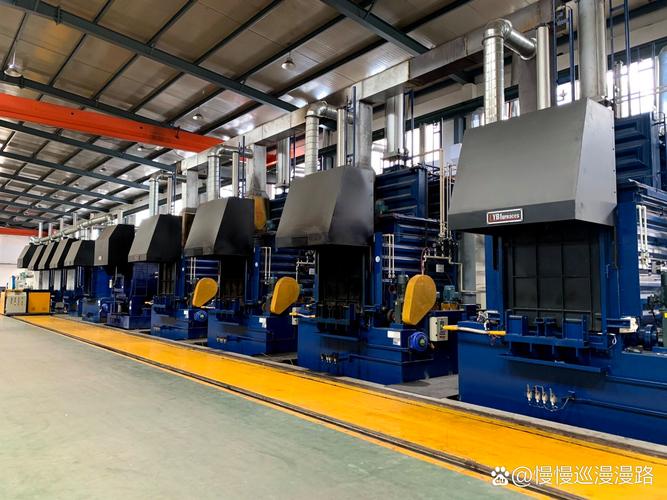
高精度铜管拉拔生产线现场作业场景
💡 别迷信"老设备耐造",现在的高精度拉拔场景,老设备的速度波动带来的尺寸公差,根本达不到新能源供应链的要求——上个月宁德时代的供应商来验厂,直接把拉拔后的铜杆直径公差要求卡到了±0.005mm,很多用了十几年的老机械式拉拔机,连这个门槛都摸不到。这两年行业里推的伺服直连拉拔机,拉拔过程的速度波动能控制在0.5%以内,拉出来的高精度钛合金棒,同轴度能稳定在0.02mm以内,比老设备的良率高了17%都不止。
问:拉拔出来的料老是出现内裂,是不是材料本身有问题?
答:先别急着把锅甩给钢厂。我之前碰过一个客户,拉7075铝合金管,每到第三个道次就出现内裂,换了三家钢厂的料都没用,最后查出来是他们的模具定径带长度做短了——定径带长度只有0.8mm,正常应该是1.2-1.5mm。定径带太短的话,金属出模孔的时候没有足够的径向压应力约束,中心区域的拉应力会直接超过材料的断裂强度,可不就内裂了。跟材料半毛钱关系没有,纯是模具参数没算对。
拉拔的核心逻辑,从来不是"把硬料拉细"
很多新入行的工艺员对拉拔的理解还停留在"用拉力把粗料拽进模孔,拉出细料"的层面,这认知从根上就错了。真正能稳定出合格品的拉拔过程,本质是让金属在模孔里始终处于三向压应力状态——径向的压应力来自模孔内壁对金属的挤压,轴向的压应力来自变形区前后的摩擦约束,只有这两个压应力足够抵消拉拔时的轴向拉应力,金属才会发生均匀的塑性变形,不会出现裂纹、断丝、表面起皮的问题。 金属拉拔过程三向应力状态示意图
很多人上来就把道次变形率卡到设备允许的上限,觉得这样效率最高,殊不知拉拔过程的应力平衡一旦被打破,要么拉断丝,要么出来的料内部藏着微裂纹,后续做弯曲、压扁测试的时候直接出问题。我见过不少刚毕业的工艺员,对着教科书上的变形率参数直接套,根本不考虑自己用的材料的加工硬化特性,最后拉出来的304不锈钢棒,抗拉强度比要求值低了近200MPa,整批货退回去重做。
问:为什么我把道次变形率从30%提到35%,拉出来的棒材抗拉强度反而比之前低?
答:这是很多人踩过的坑。道次变形率超过材料的临界变形区间后,拉拔过程中产生的位错增殖会出现"动态回复抵消"的情况,说白了就是你费了好大劲拽变形,材料内部的晶粒根本没被有效细化,反而因为拉应力过大,在晶界位置产生了微孔洞,宏观上就表现为强度掉了,延伸率也上不去。别光盯着变形率的数值,你得对着自己用的材料的加工硬化曲线卡——比如拉304不锈钢棒,道次变形率卡25%-30%才是最稳的,硬提效率纯纯赔料。
那些被忽略的拉拔配套细节,才是良率的关键
很多人把拉拔工艺的好坏全算在模具头上,好像只要买最贵的金刚石模具,就能拉出最好的料。真不是。 就说模具冷却这一件事,90%的中小工厂都没做到位。不少车间的模具冷却就是一根水管对着模套冲,水流量全凭师傅手感调,根本不管模具工作区的实际温度。我之前在浙江一家做无氧铜杆的工厂见过,拉拔时模具工作区的温度飙到了180℃,哪怕用的是进口聚晶金刚石模具,拉出来的铜杆表面还是布满了细小的麻坑——温度太高的时候,拉拔液的润滑膜会直接破掉,金属和模具内壁干摩擦,不出几百米模具就磨坏了,料面也花了。 还有拉拔液的配比,真不是越浓越好。比如拉铝线的时候,拉拔液的浓度超过8%,反而会因为润滑膜太厚,导致拉拔后表面的残留油污洗不掉,后续做电镀、喷涂的时候直接掉层。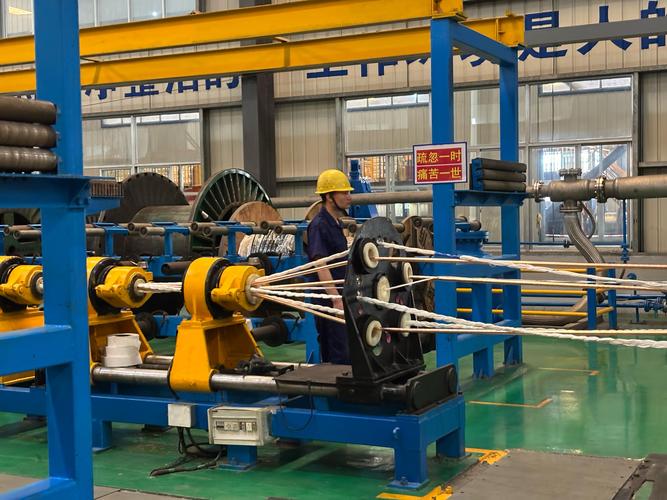 高精度铜管拉拔生产线现场作业场景
💡 别迷信"老设备耐造",现在的高精度拉拔场景,老设备的速度波动带来的尺寸公差,根本达不到新能源供应链的要求——上个月宁德时代的供应商来验厂,直接把拉拔后的铜杆直径公差要求卡到了±0.005mm,很多用了十几年的老机械式拉拔机,连这个门槛都摸不到。这两年行业里推的伺服直连拉拔机,拉拔过程的速度波动能控制在0.5%以内,拉出来的高精度钛合金棒,同轴度能稳定在0.02mm以内,比老设备的良率高了17%都不止。
问:拉拔出来的料老是出现内裂,是不是材料本身有问题?
答:先别急着把锅甩给钢厂。我之前碰过一个客户,拉7075铝合金管,每到第三个道次就出现内裂,换了三家钢厂的料都没用,最后查出来是他们的模具定径带长度做短了——定径带长度只有0.8mm,正常应该是1.2-1.5mm。定径带太短的话,金属出模孔的时候没有足够的径向压应力约束,中心区域的拉应力会直接超过材料的断裂强度,可不就内裂了。跟材料半毛钱关系没有,纯是模具参数没算对。