滚压工艺的工业现场应用:从零件强化到成本控制的实操细节
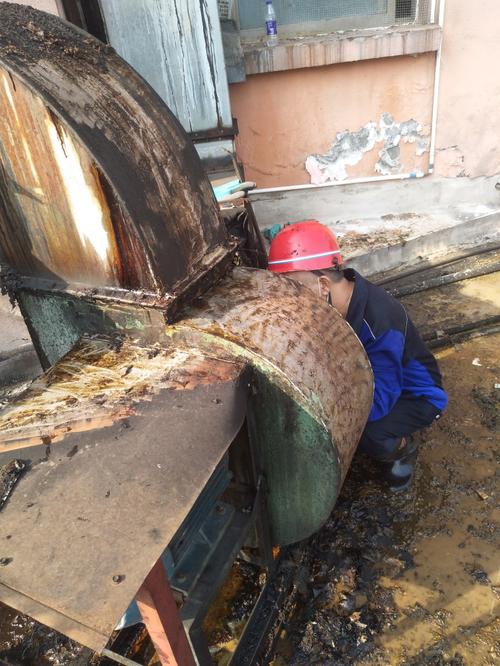
上次去江苏常州一家做风电主轴的工厂,车间的老班长拉着我吐槽,说之前上的滚压设备花了三十多万,结果出来的零件疲劳强度只比原来磨床做的高了20%,远达不到供应商当初拍胸脯说的60%。我蹲下来摸了摸刚加工完的轴表面,就知道问题在哪了——他们把滚压的进给量调得比精车还大,这哪是滚压,是硬刮啊。
别把滚压当成“高级打磨”:核心原理的误区纠正
很多人对滚压的认知还停留在“用硬轮子把零件表面蹭亮”的层面,这完全是把工艺逻辑搞反了。滚压的本质,根本不是去除材料,是靠高硬度的辊轮对金属表层施加可控的静压力,让表层金属产生均匀的塑性流变,把之前车削、磨削留下的微观刀痕碾平,同时在表层引入均匀分布的残余压应力。
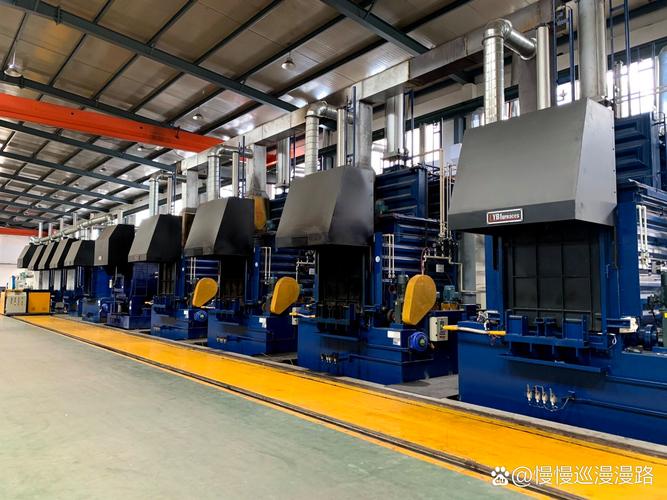
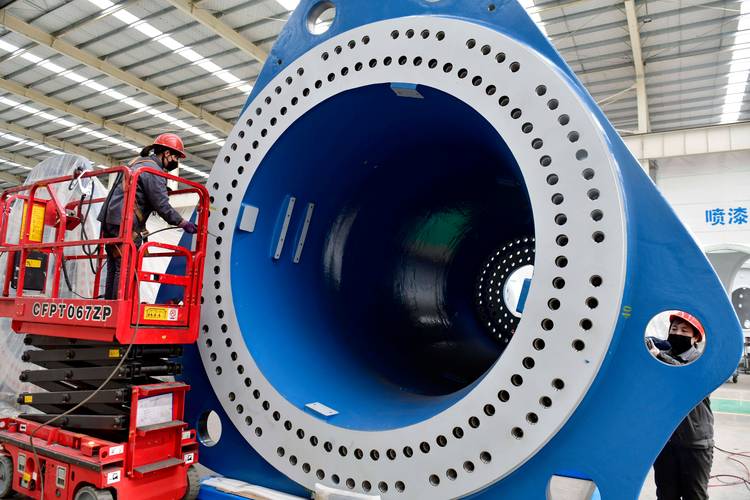 风电主轴滚压加工现场作业图
正是这层压应力,能抵消零件工作时承受的大部分交变拉应力,从根源上延缓疲劳裂纹的产生和扩展。这也是为什么很多扛载荷的核心零件——比如风电主轴、汽车转向节、液压油缸筒,现在都把滚压当成必选的强化工序,而不是可有可无的表面处理。
问:滚压完的零件表面粗糙度能到Ra0.1以下,是不是比镜面抛光还好用?
答:别被参数忽悠了。如果你追求的是绝对均匀的镜面外观,滚压做不到和化学抛光一样的光泽度,但如果是要扛交变载荷的受力零件,滚压出来的表面哪怕粗糙度比镜面抛光高半级,疲劳寿命可能是后者的3-5倍。毕竟抛光是把表层薄弱的材料去掉了,滚压是把表层材料压实了,从根上的逻辑就不一样。
现场最容易踩的3个滚压工艺坑
我跑了快二十年的制造车间,见得最多的不是滚压效果好的案例,是花了大价钱上设备,最后效果还不如磨床的糟心事。总结下来,90%的问题都出在三个坑上:
- 辊轮压力乱调。💡 很多师傅习惯了车削的思路,觉得吃刀越深效率越高,结果滚压的时候把压力调到材料屈服强度的1.5倍以上,表层直接产生肉眼看不见的微裂纹,反而让疲劳强度掉了30%都不止。之前常州那家风电主轴厂就是,本来工艺要求的静压力是120MPa,他们为了赶产能偷偷调到200MPa,出来的零件做疲劳测试,100万次循环就断了,比没滚压的还脆。
- 前道工序留量没算对。❗ 滚压的最佳留量是0.02-0.05mm,你要是车完留了0.2mm,辊轮压上去根本没法让表层产生均匀的塑性变形,最后出来的表面是类似橘子皮的凹凸纹路,看着亮,实际有效压应力层只有几微米,完全起不到强化作用。
- 忽略了辊轮材质和工件的匹配。加工40Cr的普通轴就用硬质合金辊轮就行,要是加工TC4钛合金的航天零件还拿硬质合金压,不出半小时辊轮就粘瘤了,出来的零件表面全是拉沟,直接报废。
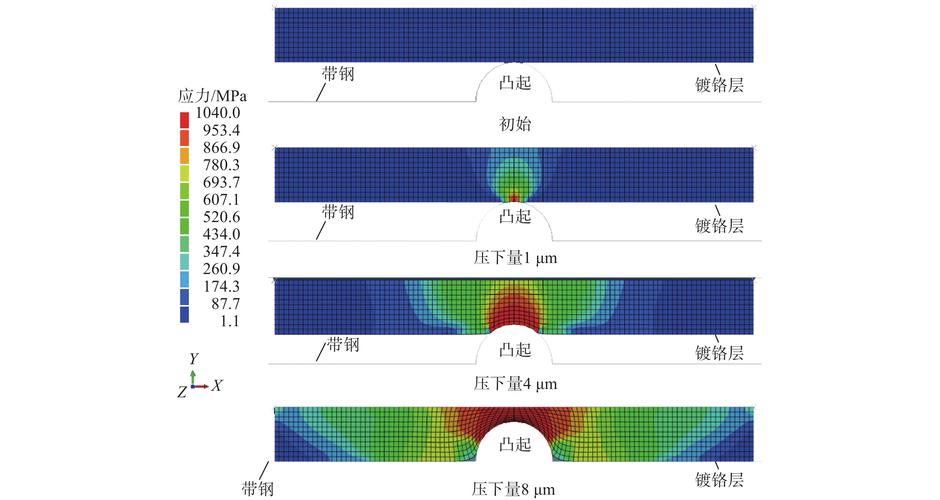 金属零件滚压前后表层应力分布对比图
问:我们车间做液压油缸的缸筒内壁,之前一直用珩磨,换滚压的话能省多少成本?
答:我算过同批次生产的实账。之前我们合作的江苏一家液压件厂,珩磨缸筒的单道工序成本是12块,其中磨料损耗、人工换砂条、冷却液更换的成本就占了8块;换成定制的内孔滚压头之后,单道工序成本降到3.5块,而且加工时间从原来的15分钟缩到2分钟,关键是滚压完的缸筒和聚氨酯密封圈的适配寿命能从原来的6个月提到2年以上——这家厂去年光因为密封圈磨损产生的售后索赔就省了200多万,算下来滚压头的成本不到半年就收回来了。
2024年滚压工艺的新落地方向
现在很多工厂对滚压的认知还停留在“单独买一台滚压机床”的阶段,这其实已经跟不上现在的柔性生产节奏了。我上个月去宁波的一家汽车转向节加工厂,他们原来的生产流程是车削→铣端面→磨削轴颈→单独上滚压设备,四道工序,光二次装夹的找正时间就占了单工序时间的30%。去年他们把滚压刀直接集成在车削中心的刀塔上,车削完成之后不用卸零件,刀塔转位直接完成滚压工序,一次装夹完成全流程,单班产能直接提了40%,废品率从1.2%降到0.3%。
说真的,现在工业领域的技术改造,早就不是比谁买的设备贵了,是比谁能把工序的冗余砍掉。很多供应商给你推滚压设备的时候,上来就甩一堆实验室的理想参数,什么疲劳强度提升200%,粗糙度到Ra0.05,真拉到车间现场,材料批次变了、车刀磨损了、环境温度差个十几度,这些参数全飘。
别当冤大头。真要上滚压工艺,别上来就签百万级的采购合同,先拿你自己车间日常生产的实际零件,让供应商带着设备来试做30件,拿回去做实际工况下的疲劳测试、粗糙度检测,数对得上再谈后续的合作。毕竟车间里的真金白银,从来不是靠PPT上的参数省出来的。