机加工刀具:为什么本土货现在越来越吃香
上周跑东莞长安的机加工工业园见老客户,刚进车间门就看见角落堆着三个空的山特维克纸箱,老板蹲在地上磨一把全新的国产钨钢铣刀,抬头第一句话就是:现在国产刀真的把路走通了。
五年前可不是这样。那时候你跟老板说用国产刀,他摇着头能给你怼出门,说精度不够寿命短,做坏一批货赔都赔不起。
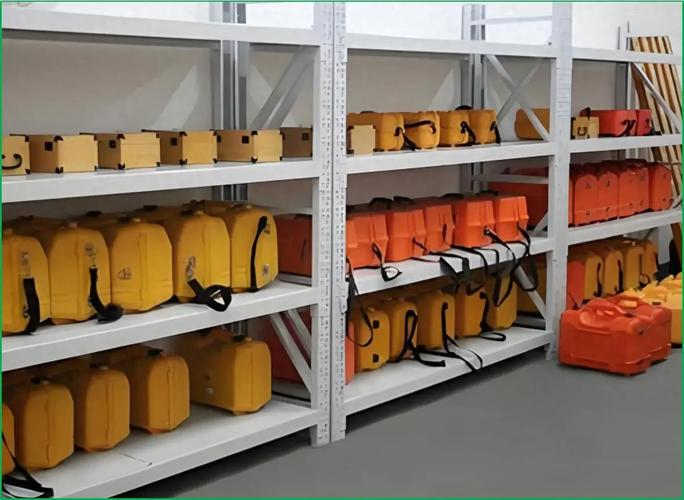
 东莞机加工车间工业刀具摆放实拍
也就最近三五年,变化快得让人眼睛都跟不上。本土刀具厂在涂层、粉末冶金这块的技术突破,比过去三十年加起来都多。
之前风电轴承用的大型滚刀,全靠德国进口,交货期最少三个月,价格几十万一把,现在国内株洲、厦门的刀具厂做出来,交货期只要两周,价格直接砍半,寿命只比进口差不到5%,只要不是要求特别极端的订单,哪个厂会不换?
问:都说国产刀具寿命比进口短,实际生产里真的差很多吗?
答:得分场景说。普通铣削、钻削,加工碳钢、铝合金、普通模具钢这些常用材料,现在国内一线品牌的刀具寿命能做到进口的90%以上,价格只有进口的三分之一到一半。真要是加工超硬材料、公差要求控制在0.01mm以内的精密零件,确实还有差距,但这种场景占整个机加工市场不到10%,绝大多数散单、批量单,国产刀具完全能hold住。
说实话,现在还说国产刀全都是垃圾的,要么就是好几年没进过车间,要么就是拿十年前的老印象说话。
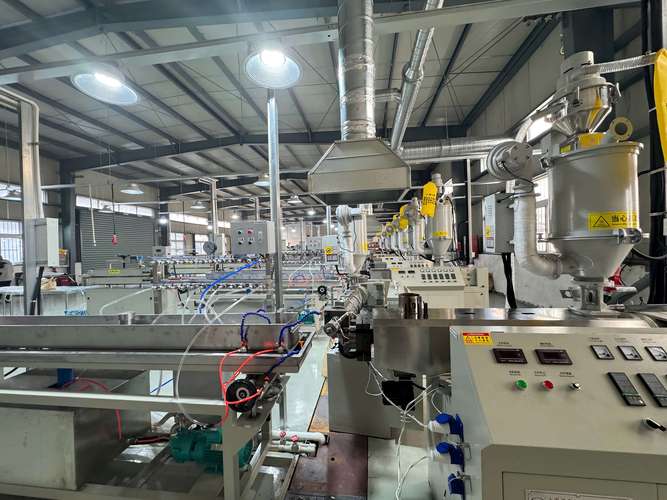
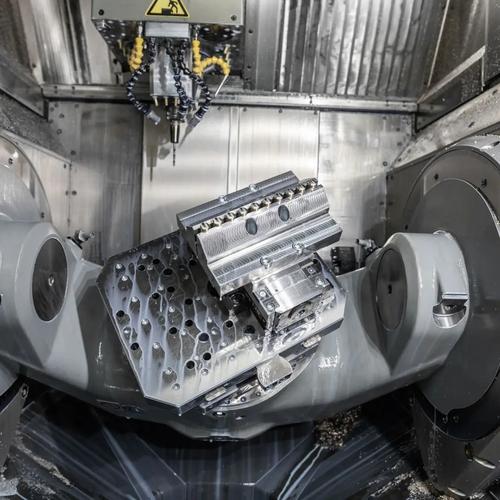
工业刀具真空涂层生产线实拍
问:刀具涂层真的能影响这么多?新手该怎么选?
答:太重要了。现在一把成品刀具的寿命,至少40%靠涂层撑着。很多人买刀只看刀芯材质,忽略涂层,用起来寿命差一倍都不奇怪。
举个例子,加工铝合金,你选普通TiAlN涂层,百分百容易粘刀,工件表面直接废,选DLC金刚石涂层才对;加工淬硬钢,就得选多层复合TiSiN涂层,耐高温硬度高,寿命比普通涂层能高30%以上。
不存在什么万能涂层,别听销售瞎吹,都是针对不同加工材料调的,选对了比你买贵的管用多了。
国产刀具最后要啃的硬骨头是什么
现在中端刀具市场,本土品牌已经拿下超过60%的份额了,这点是真的提气。接下来要冲的,就是高端市场那最后一块。
比如说航空发动机叶片的成型刀具,半导体晶圆切割用的微米级超细刀具,现在还是进口品牌占了绝大多数份额,核心技术还有一点差距。
不过话说回来,这两年国内砸在刀具研发上的钱真不少,我上个月跟中南大学粉末冶金院的朋友吃饭,说他们已经做出来能用于7nm晶圆切割的超薄刀片,寿命已经达到进口产品的85%,现在已经在国内头部晶圆厂做上线测试了。
估计再过三五年,这块卡脖子的地方也能捅破。
有些干了三四十年的老机加工师傅,现在还迷信进口刀,说国产就是不行,你让他拿个新国产刀在自己机床上用三个月,九成都会改口,对吧?
实际用下来,加工精度合格,每个月省几十万刀具成本,够多买一台小加工中心,够给工人涨工资,比什么虚无缥缈的“品牌信仰”实在多了。
上周那个东莞老板给我算完账,笑着说,原来洋人赚我们的钱,现在慢慢都赚回去了,这种事,放在十年前想都不敢想。
接下来几年,估计能看到越来越多的国产刀具品牌往海外冲,抢欧美厂商的饭碗,这不奇怪,中国人做制造业,就是这么一步步啃下来的。
被外资垄断了二十年的刀具市场,悄悄变天了
早年国内做不出高精度硬质合金刀具,但凡要做点硬度超过HRC50的活,全得靠进口。一把16mm的整体钨钢平底铣刀,进口品牌敢卖到八百到一千二,刨掉运输和渠道利润,生产成本撑死了也就一百多。 说白了就是卡脖子。你不用?做出来的零件粗糙度不达标,尺寸公差超个两丝,客户直接整批拒收,亏的钱够买十把进口刀了。人家就是吃定你做不出来,开价多少你都得认。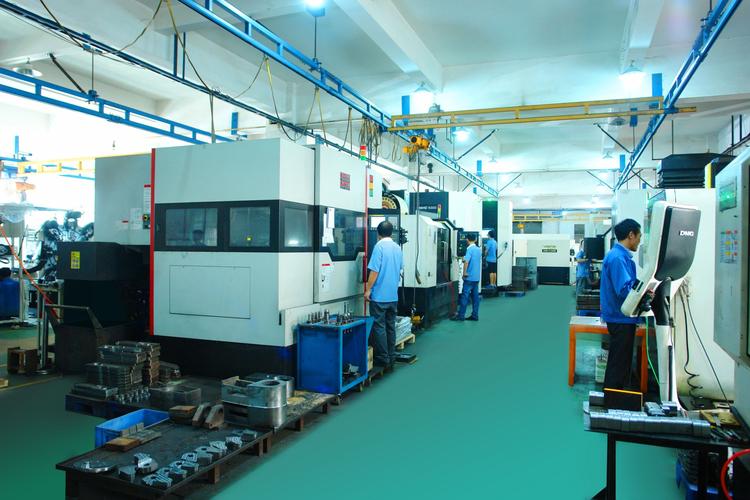 东莞机加工车间工业刀具摆放实拍
也就最近三五年,变化快得让人眼睛都跟不上。本土刀具厂在涂层、粉末冶金这块的技术突破,比过去三十年加起来都多。
之前风电轴承用的大型滚刀,全靠德国进口,交货期最少三个月,价格几十万一把,现在国内株洲、厦门的刀具厂做出来,交货期只要两周,价格直接砍半,寿命只比进口差不到5%,只要不是要求特别极端的订单,哪个厂会不换?
问:都说国产刀具寿命比进口短,实际生产里真的差很多吗?
答:得分场景说。普通铣削、钻削,加工碳钢、铝合金、普通模具钢这些常用材料,现在国内一线品牌的刀具寿命能做到进口的90%以上,价格只有进口的三分之一到一半。真要是加工超硬材料、公差要求控制在0.01mm以内的精密零件,确实还有差距,但这种场景占整个机加工市场不到10%,绝大多数散单、批量单,国产刀具完全能hold住。
说实话,现在还说国产刀全都是垃圾的,要么就是好几年没进过车间,要么就是拿十年前的老印象说话。
选刀具的坑,90%的新厂都踩过
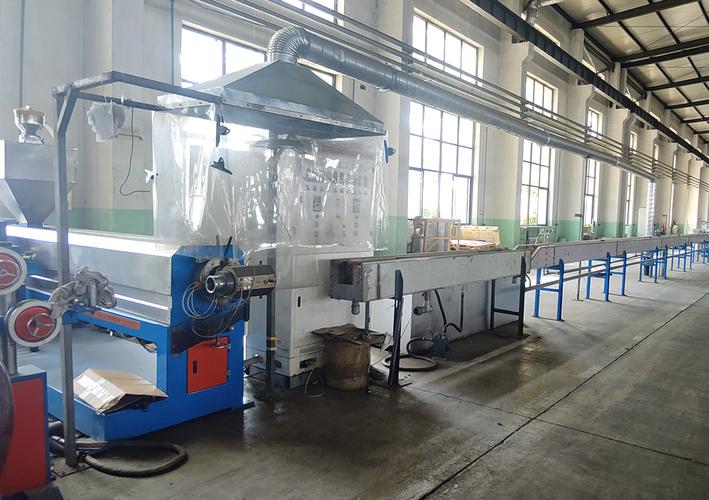
我见过太多刚开厂的老板,上来就把所有刀具全换成进口高端款,张嘴就是“一分钱一分货”,做了三个月算成本,直接傻了,利润一半都砸在刀具上了。 选刀具从来不是越贵越好,给大家整理几个实打实的经验: 💡 做小批量散单、换活频繁的订单,直接选国产通用系列刀具,废了不心疼,综合成本比进口低太多。 ❗ 加工HRC60以上的淬硬模具,选“国产刀芯+进口涂层”的款,性价比拉满,寿命比全国产高,价格比全进口低一半还多。 ✅ 月产过万件的稳定大批量订单,再考虑上全进口高端刀具,算综合成本才不会错。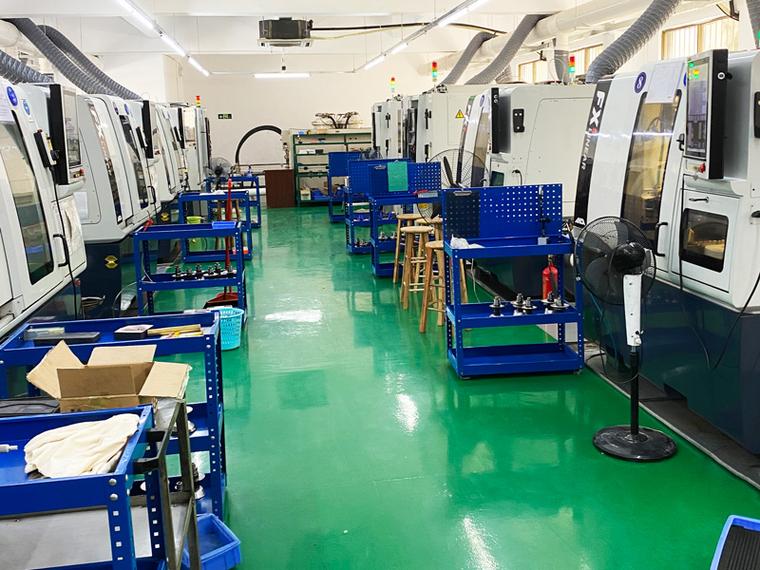 工业刀具真空涂层生产线实拍
问:刀具涂层真的能影响这么多?新手该怎么选?
答:太重要了。现在一把成品刀具的寿命,至少40%靠涂层撑着。很多人买刀只看刀芯材质,忽略涂层,用起来寿命差一倍都不奇怪。
举个例子,加工铝合金,你选普通TiAlN涂层,百分百容易粘刀,工件表面直接废,选DLC金刚石涂层才对;加工淬硬钢,就得选多层复合TiSiN涂层,耐高温硬度高,寿命比普通涂层能高30%以上。
不存在什么万能涂层,别听销售瞎吹,都是针对不同加工材料调的,选对了比你买贵的管用多了。
国产刀具最后要啃的硬骨头是什么
 国产刀具最后要啃的硬骨头是什么
现在中端刀具市场,本土品牌已经拿下超过60%的份额了,这点是真的提气。接下来要冲的,就是高端市场那最后一块。
比如说航空发动机叶片的成型刀具,半导体晶圆切割用的微米级超细刀具,现在还是进口品牌占了绝大多数份额,核心技术还有一点差距。
不过话说回来,这两年国内砸在刀具研发上的钱真不少,我上个月跟中南大学粉末冶金院的朋友吃饭,说他们已经做出来能用于7nm晶圆切割的超薄刀片,寿命已经达到进口产品的85%,现在已经在国内头部晶圆厂做上线测试了。
估计再过三五年,这块卡脖子的地方也能捅破。
有些干了三四十年的老机加工师傅,现在还迷信进口刀,说国产就是不行,你让他拿个新国产刀在自己机床上用三个月,九成都会改口,对吧?
实际用下来,加工精度合格,每个月省几十万刀具成本,够多买一台小加工中心,够给工人涨工资,比什么虚无缥缈的“品牌信仰”实在多了。
上周那个东莞老板给我算完账,笑着说,原来洋人赚我们的钱,现在慢慢都赚回去了,这种事,放在十年前想都不敢想。
接下来几年,估计能看到越来越多的国产刀具品牌往海外冲,抢欧美厂商的饭碗,这不奇怪,中国人做制造业,就是这么一步步啃下来的。