模具钢选型避坑:别让一块钢毁掉几十万的开模费
很多做模具生产、接冲压注塑订单的老板,都吃过模具钢的亏。
省了几万块材料费,最后几十万开模费打水漂,订单赔违约金。说出来都是泪。
 冲压模具开裂失效模具钢断面
选模具钢的核心,永远是匹配你的订单批量和产品要求。
你做一次性的刀模,出货就完事,用普通CR12就够了,犯不着上DC53。你做百万级批量的电子接插件冲压,那肯定不能用便宜料,必须上高韧性的优质模具钢,不然几千件就崩刃,换模停线亏死。
问:我开小批量试模,有没有必要用高端模具钢?
答:完全没必要。试模批量一般就几千件,甚至几百件,只要产品结构不是极端复杂,普通国产Cr12MoV足够应付,成本能降三分之二,试成了开量产模再换好钢也不迟。试不成,扔了也不心疼。
问:进口模具钢一定比国产的好吗?
答:放在十年前我会点头,现在真不一定。现在国内头部特钢企业做的DC53、Cr12MoV,纯度和热处理稳定性已经不输进口,价格差能到一倍,除非你是做微米级的光学模具,要求极致的抛光度和耐腐蚀性,否则真没必要多花那个冤枉钱。
工业热处理后合格模具钢硬度检测现场
说实话,这两个坑我见过太多了。宁可多花5%的钱找靠谱供应商,也不要碰这种便宜货。真出问题,哭都来不及。
2024年主流模具钢选型表,直接抄作业
不用记那些复杂的成分表,按场景对号入座就行:
- ✅ 普通注塑模(批量10万件以内):选国产预硬P20,够用,价格友好
- ✅ 高抛光透明塑胶/光学模具:选S136,抗腐蚀,抛光性能拉满
- ✅ 冷冲模(硬度要求HRC58以上):选DC53,韧性比CR12好太多,不容易崩刃
- ❗ 大型热锻模/铝挤压模具:必须选H13,优先选预硬处理的,省后续加工的麻烦
- 💡 出口汽配批量模具:选国产调质H13就够,性能达标,性价比甩进口H13一条街
不过话说回来,不管选什么料,一定要记得要材质报告,找能溯源的供应商。现在很多炒概念的网红钢,什么“超级耐磨纳米模具钢”,全是营销噱头,换个名字涨三成价,本质还是原来的牌号,根本没必要交智商税。
做制造业,赚的就是抠细节的钱。一块模具钢看起来不起眼,差一点,成本差几万,寿命差几十倍。选对了,利润就能多一截。选错了,辛辛苦苦干大半年,全给材料费和开模费打工。别信什么来路不明的便宜货源,认准正规特钢大厂出的货,永远不会错。
为什么模具钢从来不是“越贵越好”
我见过太多人走极端。要么为了压成本,随便找最便宜的料,开模没用几天就废。要么盲目迷信进口高端钢,一块料买普通料三倍的价格,其实根本用不上那么好的性能。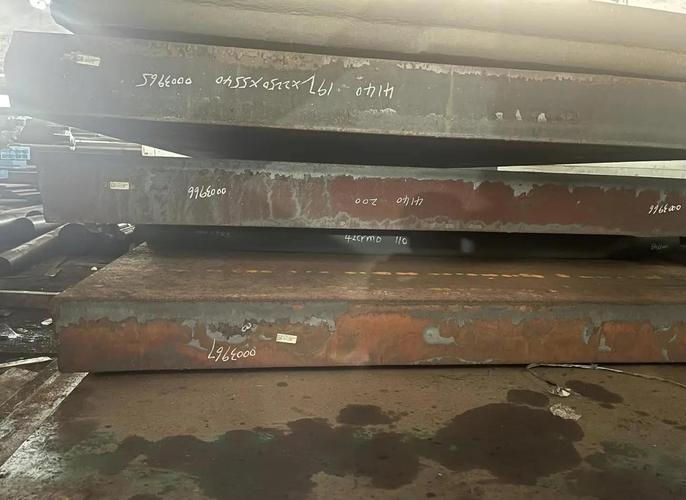 冲压模具开裂失效模具钢断面
选模具钢的核心,永远是匹配你的订单批量和产品要求。
你做一次性的刀模,出货就完事,用普通CR12就够了,犯不着上DC53。你做百万级批量的电子接插件冲压,那肯定不能用便宜料,必须上高韧性的优质模具钢,不然几千件就崩刃,换模停线亏死。
问:我开小批量试模,有没有必要用高端模具钢?
答:完全没必要。试模批量一般就几千件,甚至几百件,只要产品结构不是极端复杂,普通国产Cr12MoV足够应付,成本能降三分之二,试成了开量产模再换好钢也不迟。试不成,扔了也不心疼。
问:进口模具钢一定比国产的好吗?
答:放在十年前我会点头,现在真不一定。现在国内头部特钢企业做的DC53、Cr12MoV,纯度和热处理稳定性已经不输进口,价格差能到一倍,除非你是做微米级的光学模具,要求极致的抛光度和耐腐蚀性,否则真没必要多花那个冤枉钱。
90%的模具失效,都栽在这两个隐形坑
很多人出了问题,第一反应就是买的模具钢不对,其实大部分时候,锅真不在钢本身。 第一个坑,热处理偷工减料。你拿再好的模具钢,找小作坊热处理,该淬硬的淬不硬,应力没消干净,用不了半个月就变形开裂。我去年接触过浙江余姚做模具的老板,买的正牌DC53,找当地小厂热处理,省了两千块,结果模具做出来冲了三千件就劈了,重新开模花了十几万,找谁说理去? 第二个坑,拿边角料、回收料冒充正材。不少小经销商,把钢厂切下来的废料回炉重炼,贴个大牌logo就当新材卖,价格比正材便宜两成,很多人图便宜就上当。这种料杂质多,硬度不均匀,用的时候说崩就崩,根本防不胜防。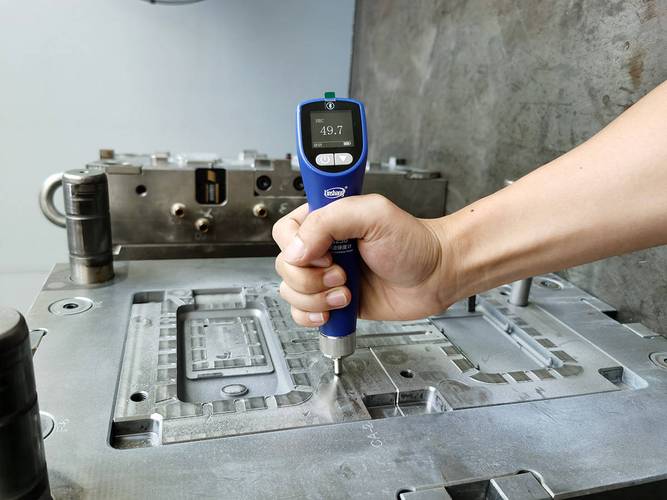 工业热处理后合格模具钢硬度检测现场
说实话,这两个坑我见过太多了。宁可多花5%的钱找靠谱供应商,也不要碰这种便宜货。真出问题,哭都来不及。
2024年主流模具钢选型表,直接抄作业
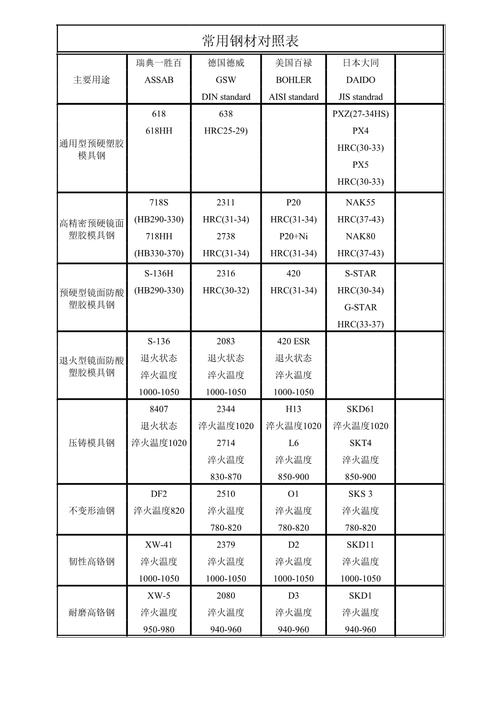 2024年主流模具钢选型表,直接抄作业
不用记那些复杂的成分表,按场景对号入座就行:
- ✅ 普通注塑模(批量10万件以内):选国产预硬P20,够用,价格友好
- ✅ 高抛光透明塑胶/光学模具:选S136,抗腐蚀,抛光性能拉满
- ✅ 冷冲模(硬度要求HRC58以上):选DC53,韧性比CR12好太多,不容易崩刃
- ❗ 大型热锻模/铝挤压模具:必须选H13,优先选预硬处理的,省后续加工的麻烦
- 💡 出口汽配批量模具:选国产调质H13就够,性能达标,性价比甩进口H13一条街
不过话说回来,不管选什么料,一定要记得要材质报告,找能溯源的供应商。现在很多炒概念的网红钢,什么“超级耐磨纳米模具钢”,全是营销噱头,换个名字涨三成价,本质还是原来的牌号,根本没必要交智商税。
做制造业,赚的就是抠细节的钱。一块模具钢看起来不起眼,差一点,成本差几万,寿命差几十倍。选对了,利润就能多一截。选错了,辛辛苦苦干大半年,全给材料费和开模费打工。别信什么来路不明的便宜货源,认准正规特钢大厂出的货,永远不会错。