为什么说工厂的量具管不好,上百万设备都白买?
我跑了快二十年制造车间,见过太多奇葩事。
去年在东莞那家做新能源汽车结构件的工厂,CNC全是德国进口的顶尖设备,加工精度标称能到0.005mm,结果突然合格率掉了快十个点。老板找了三个工艺师修机床、调参数、换刀具,折腾一周没搞定,赔着给客户交不了货,急得头发都白了。
最后还是请来计量所的人,挨个查测量工具,发现车间那台工人天天用的游标卡尺,上个月被新实习生摔过一次,没人当回事,也没校准,实际量出来的尺寸偏了0.02mm。
就这0.02mm,坑进去几十万。
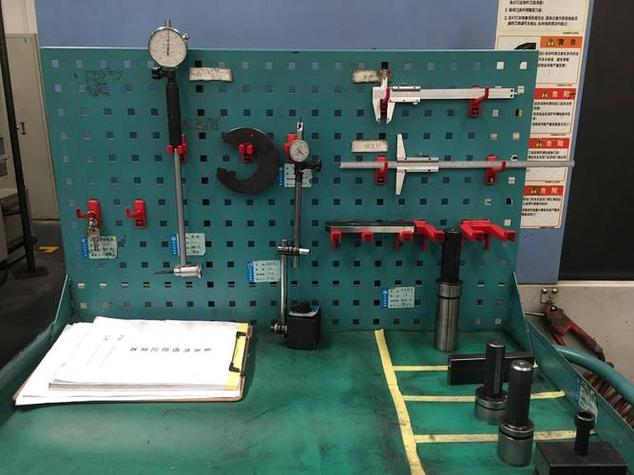
 工厂恒温计量室标准量具存放架
问:我们就是十几人的小车间,接散单活,也需要专门校准量具吗?
答:太需要了。
我前年见过浙江一个8个人的小加工厂,给汽配厂做配套,三把卡尺用了四年没校准,其中一把偏了0.08mm,出了一千个零件全被退,赔了原料加逾期费六十多万,直接把厂干垮了。
别说你天天用的量具,就是放着不用的千分尺,温度变化、金属应力松弛都会让精度飘,现在正规大客户下单,都要你提供量具校准证书,没这东西,门都进不去。
❗ 记住:摔过、碰过、超期的量具,直接送校,别抱着“应该没事”的侥幸,侥幸一次够你亏十年。
机械加工车间工人使用千分尺测量铝零件尺寸
不过话说回来,很多老板就是踩了“便宜没好货”的坑,我给大家答个最常见的问题:
问:网上几块钱包邮的游标卡尺,能用到工业加工上吗?
答:你做木工、DIY玩一玩没事,工业加工绝对别碰。
之前有个广州的老板,图便宜一次买了二十把9.9包邮的卡尺,第一批货做出来,量出来的尺寸平均偏0.1mm,整批三千个零件全废,算下来赔的钱比他省的量具钱多了二十倍,找谁哭去?
工业量具这东西,一分钱一分货,出厂检定合格是底线,杂牌便宜货根本做不到精度一致性,贪那点小便宜,吃大亏的永远是自己。
现在工厂量具管理的新玩法,早用早省心
放在十年前,工厂量具管理都是手写台账,谁领了、什么时候校准、到期没有,全靠管理员脑子记,记错了太正常。
现在不一样了,很多做高端加工的工厂早就用上了数字化管理,每一个量具贴专属二维码,谁领用、校准时间、有效期到哪天,手机一扫全出来,到期自动提醒,超期的量具直接锁了没法用,从根上避免了超期量具还在用的问题。
数显量具现在也基本普及了,不像以前的机械游标卡尺,全靠工人眼睛读,读错一个刻度就是废品,数显直接出数,还能连MES系统把测量数据自动存下来,出了问题直接溯源,哪一步出的错一目了然,这对要求全流程溯源的汽车、医疗行业来说,太实用了。
还有更先进的,现在很多高精度CNC机床直接配了在线测量具,加工完自动在机床上测量,尺寸不合格直接报警,不用工人拆下来拿去找计量,省了时间还避免了二次装夹的误差,已经不是什么高科技,很多中小工厂都用上了。
说穿了,量具就是工厂的眼睛。你眼睛花了看错尺寸,再贵的机床、再好的工艺,也做不出合格的产品。太多人拼了命砸钱买好设备,却在最基础的量具上抠抠搜搜,管理马马虎虎,这不就是捡了芝麻丢了西瓜?
哪有什么莫名其妙的质量问题,百分之八十都是最基础的地方没做好。比如,你的量具,今天校准了吗?
别拿量具不当核心生产资产
很多工厂老板的误区太统一:百万设备才是资产,量具就是几块钱的消耗品,能用就行。 说实话,所有加工的精度基准,全来自量具。你机床精度再高,测量不准,做出来的东西是好是坏你都不知道,这不就是瞎忙活? 现在新能源、半导体、医疗加工对公差要求卷到什么程度?动不动就是微米级的公差,差一个微米就是废品,量具偏个几微米,整批货全完蛋。 💡 给所有新工厂提个醒:进厂开干前,先搞定量具校准,再开机器,顺序别反。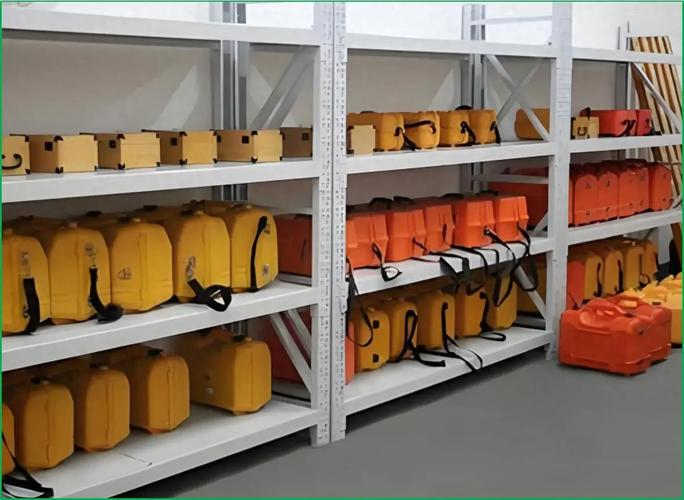 工厂恒温计量室标准量具存放架
问:我们就是十几人的小车间,接散单活,也需要专门校准量具吗?
答:太需要了。
我前年见过浙江一个8个人的小加工厂,给汽配厂做配套,三把卡尺用了四年没校准,其中一把偏了0.08mm,出了一千个零件全被退,赔了原料加逾期费六十多万,直接把厂干垮了。
别说你天天用的量具,就是放着不用的千分尺,温度变化、金属应力松弛都会让精度飘,现在正规大客户下单,都要你提供量具校准证书,没这东西,门都进不去。
❗ 记住:摔过、碰过、超期的量具,直接送校,别抱着“应该没事”的侥幸,侥幸一次够你亏十年。
九成工厂都踩过的量具使用坑
我整理过最常见的几个错,中枪的真不少: ✅ 错把普通量具当高精度用量 本来要测0.001mm公差的密封件,你拿普通游标卡尺凑活,能准才怪。现在高精度加工必须配对应的量具,微米级公差就得用千分尺或者三坐标测量仪,别省那点买量具的钱。 ✅ 乱存乱放不爱护 卡尺随便扔工具箱,和扳手螺丝刀挤在一起,碰一下刀口就废了,精度直接偏。正规操作必须放在专用的量具盒里,不用就归位,恒温车间的量具更是不能随便拿出去。 ✅ 忽略温度对精度的影响 普通钢量具热胀冷缩,夏天车间三十多度,冬天十几度,同一件零件量出来差两三个微米太正常,你做普通产品没事,做高精度的半导体零件,这就是不合格。现在做高端加工,要么恒温放量具,要么直接用碳化钨材质的量具,稳定性好太多。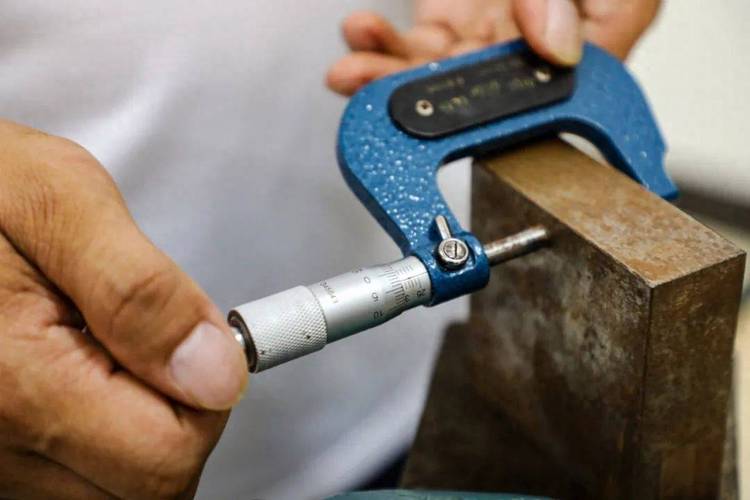 机械加工车间工人使用千分尺测量铝零件尺寸
不过话说回来,很多老板就是踩了“便宜没好货”的坑,我给大家答个最常见的问题:
问:网上几块钱包邮的游标卡尺,能用到工业加工上吗?
答:你做木工、DIY玩一玩没事,工业加工绝对别碰。
之前有个广州的老板,图便宜一次买了二十把9.9包邮的卡尺,第一批货做出来,量出来的尺寸平均偏0.1mm,整批三千个零件全废,算下来赔的钱比他省的量具钱多了二十倍,找谁哭去?
工业量具这东西,一分钱一分货,出厂检定合格是底线,杂牌便宜货根本做不到精度一致性,贪那点小便宜,吃大亏的永远是自己。
现在工厂量具管理的新玩法,早用早省心
 现在工厂量具管理的新玩法,早用早省心
放在十年前,工厂量具管理都是手写台账,谁领了、什么时候校准、到期没有,全靠管理员脑子记,记错了太正常。
现在不一样了,很多做高端加工的工厂早就用上了数字化管理,每一个量具贴专属二维码,谁领用、校准时间、有效期到哪天,手机一扫全出来,到期自动提醒,超期的量具直接锁了没法用,从根上避免了超期量具还在用的问题。
数显量具现在也基本普及了,不像以前的机械游标卡尺,全靠工人眼睛读,读错一个刻度就是废品,数显直接出数,还能连MES系统把测量数据自动存下来,出了问题直接溯源,哪一步出的错一目了然,这对要求全流程溯源的汽车、医疗行业来说,太实用了。
还有更先进的,现在很多高精度CNC机床直接配了在线测量具,加工完自动在机床上测量,尺寸不合格直接报警,不用工人拆下来拿去找计量,省了时间还避免了二次装夹的误差,已经不是什么高科技,很多中小工厂都用上了。
说穿了,量具就是工厂的眼睛。你眼睛花了看错尺寸,再贵的机床、再好的工艺,也做不出合格的产品。太多人拼了命砸钱买好设备,却在最基础的量具上抠抠搜搜,管理马马虎虎,这不就是捡了芝麻丢了西瓜?
哪有什么莫名其妙的质量问题,百分之八十都是最基础的地方没做好。比如,你的量具,今天校准了吗?