为什么高端制造卡脖子,先卡的就是定制夹具
上次去东莞一家做新能源汽车电池托盘的加工厂,老板蹲在机床边抽烟,脚边扔了三四个报废的夹具。全是花大价钱从欧洲买的。问他咋不扔去废料堆,他说留着给自己提个醒——再好的机床,夹具不行,全白干。
 五轴加工中心精密工装夹具安装现场
说个真实的事儿。上次那个东莞老板,一开始图便宜,找本地小厂做了一套定制夹具,花了八万,比进口的便宜了三十多万。试加工五件,全合格。批量做到187件的时候,开始出问题,孔位偏了。拆下来测,夹具体因为长期受切削应力,已经形变了0.03mm。一百八十七件铝托盘,原材料加加工费,小一百万打水漂。
问:进口定制夹具比国产贵好几倍,真的有必要全用进口吗?
答:真没必要。现在国内一批做精密夹具的厂商,技术已经追上进口了,价格能便宜一半还多。差的其实是工厂的认知,很多人就是觉得进口的一定好,不愿意给国产厂商试错的机会。当然,如果你要做超大规模批量,或者极端环境下的加工,进口的稳定性确实还是强一些,但大部分场景,国产够用了。
模块化气动夹具汽车电池托盘加工场景
还有更狠的,现在已经有带传感的数字化夹具了。夹紧力实时监控,力太大压伤薄壁工件,力太小工件动,夹具直接给机床发信号调压力,还能把每次夹紧的数据存下来,做质量追溯。对航空航天这种要求全流程溯源的行业,太香了。
问:我们就是小加工厂,一年没几个大单,投一套模块化夹具太贵了,玩不起怎么办?
答:完全不用一步到位全换。先囤一套核心的标准化基准模块,也就几万块,遇到不同工件只需要换对应的夹爪和定位块,比你每次重新做一整套定制夹具便宜多了。算过账,一般来说半年多就能收回成本,往后都是赚的。
选夹具踩过的那些血泪坑
这些年跑工厂,见了太多在夹具上踩坑的,总结几个最常见的。
❗ 只看价格不看材料。很多小厂做夹具用普通碳钢,做完就完了,不做时效处理,用半年就形变,你连问题出在哪都找不到。好的夹具用合金钢,做完还要放半年自然时效,或者做振动时效,稳定性差好几倍。
💡 夹紧力不是越大越好。尤其是加工薄壁件、铝合金件,夹紧力太大直接把工件夹变形,加工完松开尺寸就错了。现在很多气动、液压夹具都能调夹紧力,一定要根据工件材料和形状调,别死命夹紧。
✅ 一定要留够加工余量,别让夹具挡刀。很多新做夹具的设计师,只顾着把工件夹稳,忘了刀具的行走路径,加工到一半刀具撞夹具上,刀具崩了不说,工件废了,夹具也坏了,损失大了去了。
不过话说回来,现在不管是国产还是进口,夹具的选择其实比十年前多太多了。只要你别把它当不起眼的小配件,肯花点心思选,大部分问题都能避开。
你要是去现在的顶级加工厂看,他们在夹具上花的心思,一点不比机床少。毕竟高端制造拼到最后,拼的就是那零点零几毫米的精度,而精度的根,就在夹具上。
夹具从来不是机床的配角
很多工厂采购,预算全给了机床和刀具,到夹具这儿能砍就砍。觉得不就是个夹工件的东西,能固定住就行? 错得离谱。 加工的核心,其实就是"定位"。你要刀具按照预设的路径走,首先得保证工件纹丝不动,坐标歪一丝,出来的零件就废了。 现在高端制造对公差要求有多严?新能源汽车的电池托盘,连接孔的公差要求控制在0.01mm以内,航空航天的结构件,公差甚至要到微米级。夹具哪怕在切削过程中晃了0.02mm,整批零件直接报废。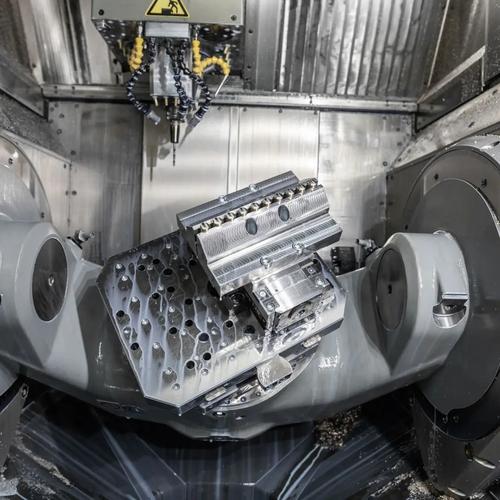 五轴加工中心精密工装夹具安装现场
说个真实的事儿。上次那个东莞老板,一开始图便宜,找本地小厂做了一套定制夹具,花了八万,比进口的便宜了三十多万。试加工五件,全合格。批量做到187件的时候,开始出问题,孔位偏了。拆下来测,夹具体因为长期受切削应力,已经形变了0.03mm。一百八十七件铝托盘,原材料加加工费,小一百万打水漂。
问:进口定制夹具比国产贵好几倍,真的有必要全用进口吗?
答:真没必要。现在国内一批做精密夹具的厂商,技术已经追上进口了,价格能便宜一半还多。差的其实是工厂的认知,很多人就是觉得进口的一定好,不愿意给国产厂商试错的机会。当然,如果你要做超大规模批量,或者极端环境下的加工,进口的稳定性确实还是强一些,但大部分场景,国产够用了。
现在高端制造用夹具都在玩什么新东西
过去做夹具,都是一个工件对应一套定制夹具,换型就要拆了重装,少则一两个小时,多则大半天。现在新能源、航空航天都是多品种小批量生产,一天换个两三次型,半天就没了,产能直接浪费三分之一。 解决这个问题的,就是现在火得不行的模块化夹具。标准化的基准座、夹紧块、连接单元,拼拼凑凑十几分钟就能搭出一套新的夹具,应付不同工件。说实话,我见过换型最快的,八分钟搞定。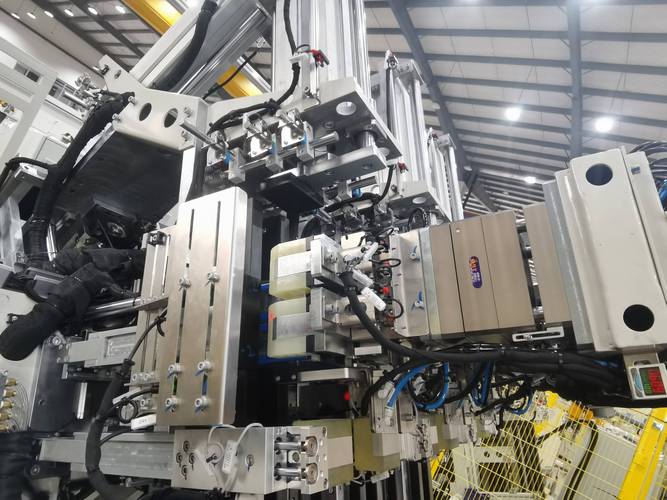 模块化气动夹具汽车电池托盘加工场景
还有更狠的,现在已经有带传感的数字化夹具了。夹紧力实时监控,力太大压伤薄壁工件,力太小工件动,夹具直接给机床发信号调压力,还能把每次夹紧的数据存下来,做质量追溯。对航空航天这种要求全流程溯源的行业,太香了。
问:我们就是小加工厂,一年没几个大单,投一套模块化夹具太贵了,玩不起怎么办?
答:完全不用一步到位全换。先囤一套核心的标准化基准模块,也就几万块,遇到不同工件只需要换对应的夹爪和定位块,比你每次重新做一整套定制夹具便宜多了。算过账,一般来说半年多就能收回成本,往后都是赚的。
选夹具踩过的那些血泪坑
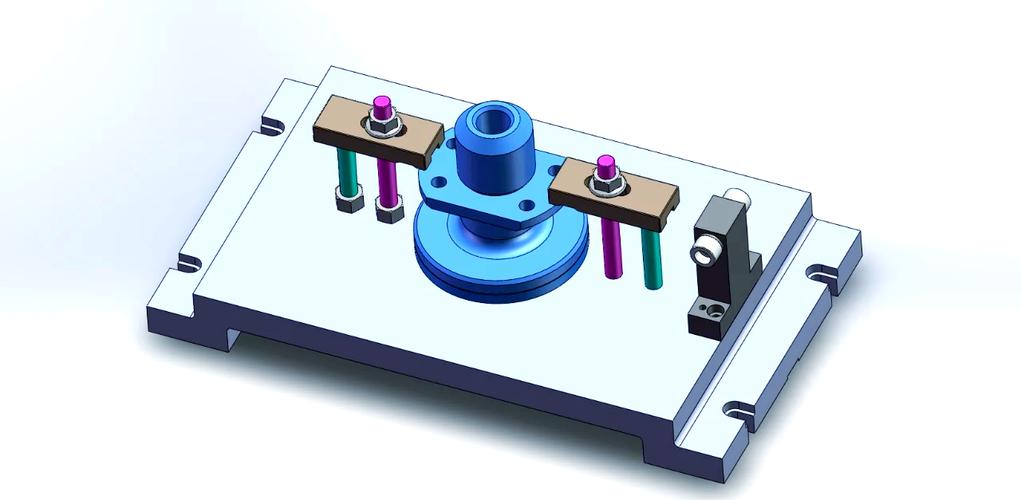 选夹具踩过的那些血泪坑
这些年跑工厂,见了太多在夹具上踩坑的,总结几个最常见的。
❗ 只看价格不看材料。很多小厂做夹具用普通碳钢,做完就完了,不做时效处理,用半年就形变,你连问题出在哪都找不到。好的夹具用合金钢,做完还要放半年自然时效,或者做振动时效,稳定性差好几倍。
💡 夹紧力不是越大越好。尤其是加工薄壁件、铝合金件,夹紧力太大直接把工件夹变形,加工完松开尺寸就错了。现在很多气动、液压夹具都能调夹紧力,一定要根据工件材料和形状调,别死命夹紧。
✅ 一定要留够加工余量,别让夹具挡刀。很多新做夹具的设计师,只顾着把工件夹稳,忘了刀具的行走路径,加工到一半刀具撞夹具上,刀具崩了不说,工件废了,夹具也坏了,损失大了去了。
不过话说回来,现在不管是国产还是进口,夹具的选择其实比十年前多太多了。只要你别把它当不起眼的小配件,肯花点心思选,大部分问题都能避开。
你要是去现在的顶级加工厂看,他们在夹具上花的心思,一点不比机床少。毕竟高端制造拼到最后,拼的就是那零点零几毫米的精度,而精度的根,就在夹具上。