工业旋转设备振动控制:从现场排查到整改的实战干货
干了快二十年工业运维,见过太多本可以避免的设备停机。十台出大事的旋转设备,八台死在振动上。
 工业工厂电机振动测试现场
很多工厂对振动控制的理解还停留在“出事了加减震垫”。说实话,这完全是搞反了顺序。
问:我们工厂新换的挤出机电机,振动值一直超标,换了三批进口减震器都不管用,问题出在哪?
答:90%的概率是安装对中出了问题。我上个月刚帮长三角一个塑料加工厂处理过同款问题,钳工安装的时候嫌麻烦,激光对中仪不肯用,拿百分表走个过场,角向对中偏差超了12丝,转起来振动直接飙到12mm/s,远超标定的1.8mm/s合格线。重新对中之后,振动直接降到0.7mm/s,一分钱减震的钱都没花。
除了对中偏差,转子动平衡不合格、基础不均匀沉降、齿轮啮合磨损、管道应力拉扯,任何一个环节出问题,都会表现为振动超标。振动控制从来不是出事了才补的补丁,是从设计、安装到全生命周期运维的系统活。
工业振动频谱分析仪器显示界面
问:我们就是个几十人的中小加工厂,买不起十几万的在线振动监测系统,还能做好日常振动控制吗?
答:当然能。花几千块买个入门级的手持振动频谱分析仪,培养一个钳工,每周给挤出机、风机、泵这些核心设备测一次,把数值和频谱存下来,做趋势对比就行。中小厂90%的振动故障,提前两三个月就能从趋势变化里看出来,几千块的投入,能避免几十万的停线损失,怎么算都划算。
做振动控制最容易踩的三个坑,别中招
❗ 第一个坑:上来就加减振,不问根源
我见过最离谱的案例,南方一个水泥厂的引风机,基础沉降开裂,地脚螺栓松了,维修班不想停机整改,往基础上堆了三吨水泥压着,结果振动越压越大,半个月后地脚螺栓直接被扯断,风机端盖飞出来,差点出人命。但凡先查根源,也不会搞成这样。
❗ 第二个坑:过度追求零振动,浪费成本
很多甲方现在竞标,要求设备振动值必须低于0.5mm/s,其实按照国标,一般工业旋转设备合格线就是1.8mm/s,只要在合格范围内,根本不影响设备使用寿命。我见过一个厂花了八十万整改,把振动从1.5降到0.4,实际上设备故障率一点没降,纯纯浪费钱。
❗ 第三个坑:只看振幅数值,不看频谱
很多新手运维拿测振仪,只看显示屏上的振幅数字,正常就不管了。实际上大部分齿轮、轴承故障,早期振幅根本没变化,频谱上已经出异常峰值了,等振幅超了,零件已经坏透了。这个坑,真的是很多老运维都踩过。
不过话说回来,这两年国内的振动控制技术进步真的快。早年做主动振动控制全靠进口,一套就要几百万,现在国产方案几十万就能拿下,很多中小精密制造厂也用得起了。上个月去苏州一家做半导体结构件的工厂,他们的五轴加工中心原来加工出来的零件表面粗糙度一直不合格,就是机床地脚振动传过来,后来换了国产可调阻尼减振地脚,粗糙度直接降了一半,良率从81%升到94%,老板当场就把剩下三台都换了。
干工业这行,哪有那么多玄乎的黑科技。振动控制看起来专业度拉满,说白了就是四个字:找对根源。别瞎花钱,别乱补锅,比什么都强。
为什么旋转设备的振动控制,永远是工业运维的头号难题
旋转设备转起来,每分钟动辄几千转,甚至上万转。一丁点的偏差,放大之后就是灾难。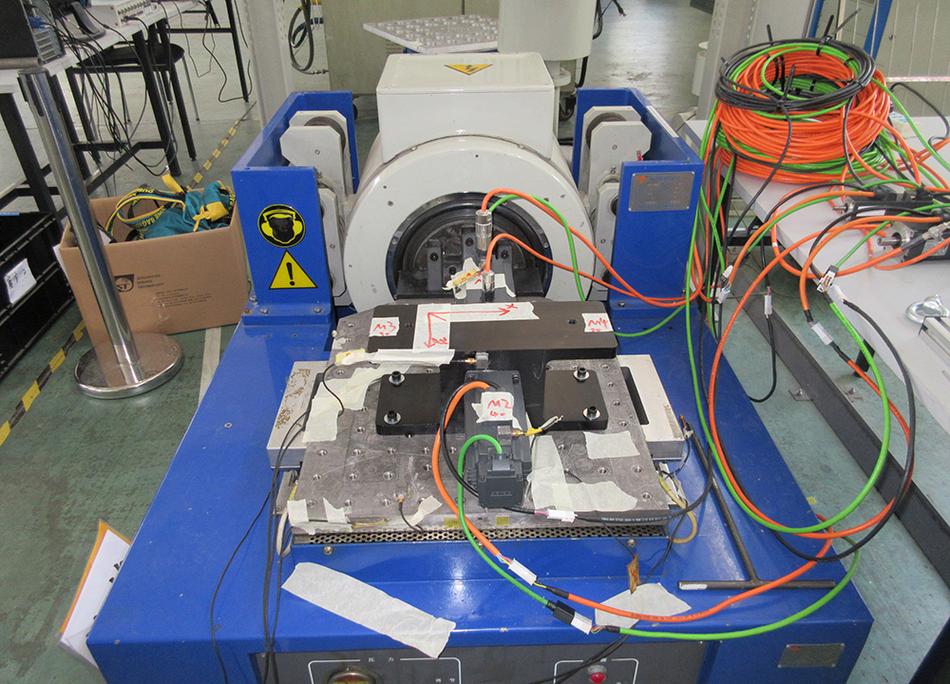 工业工厂电机振动测试现场
很多工厂对振动控制的理解还停留在“出事了加减震垫”。说实话,这完全是搞反了顺序。
问:我们工厂新换的挤出机电机,振动值一直超标,换了三批进口减震器都不管用,问题出在哪?
答:90%的概率是安装对中出了问题。我上个月刚帮长三角一个塑料加工厂处理过同款问题,钳工安装的时候嫌麻烦,激光对中仪不肯用,拿百分表走个过场,角向对中偏差超了12丝,转起来振动直接飙到12mm/s,远超标定的1.8mm/s合格线。重新对中之后,振动直接降到0.7mm/s,一分钱减震的钱都没花。
除了对中偏差,转子动平衡不合格、基础不均匀沉降、齿轮啮合磨损、管道应力拉扯,任何一个环节出问题,都会表现为振动超标。振动控制从来不是出事了才补的补丁,是从设计、安装到全生命周期运维的系统活。
2024年工业现场最常用的三个落地振动控制方法
技术一直在更新,现在早就不是只有加减震垫这一种法子了。给大家捋三个目前最实用、落地性最强的: 💡 1. 被动阻尼减振:适合老旧设备改造 很多老厂的设备服役超过十年,结构已经定型,没法大改。比如离心风机机壳振动、管道振动开裂,直接贴约束型阻尼片,或者加装调谐质量阻尼器,不用动大手术,就能把振动降下来30%-50%,成本低见效快。 💡 2. 主动振动控制:适合精密制造场景 这两年国内新能源半导体行业起来,主动振动控制的应用越来越多。简单说就是传感器实时测振动,控制器驱动作动器输出一个反向作用力,直接把振动抵消掉。现在国产的锂电极片辊压机、半导体晶圆检测设备,基本都标配了主动振动控制模块,精度能做到微米级,比被动减振效果好太多。 💡 3. 源头治理:成本最低的长期方案 说白了就是从安装和运维阶段就卡死振动的根源:出厂必须做转子动平衡校正,安装必须用激光对中,日常运维定期测振动频谱。说实话,这个方案前期花点功夫,后期能省至少80%的整改钱。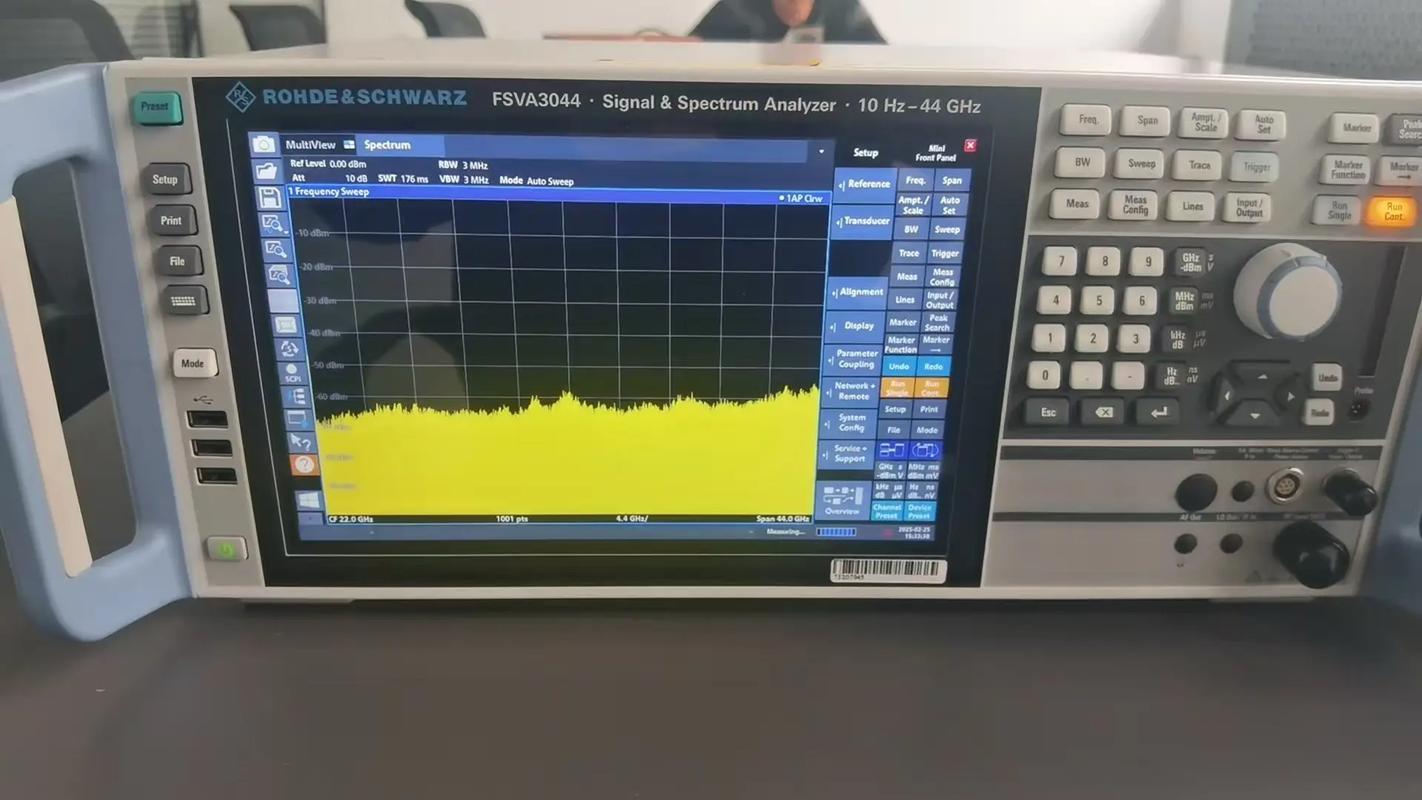 工业振动频谱分析仪器显示界面
问:我们就是个几十人的中小加工厂,买不起十几万的在线振动监测系统,还能做好日常振动控制吗?
答:当然能。花几千块买个入门级的手持振动频谱分析仪,培养一个钳工,每周给挤出机、风机、泵这些核心设备测一次,把数值和频谱存下来,做趋势对比就行。中小厂90%的振动故障,提前两三个月就能从趋势变化里看出来,几千块的投入,能避免几十万的停线损失,怎么算都划算。
做振动控制最容易踩的三个坑,别中招
 做振动控制最容易踩的三个坑,别中招
❗ 第一个坑:上来就加减振,不问根源
我见过最离谱的案例,南方一个水泥厂的引风机,基础沉降开裂,地脚螺栓松了,维修班不想停机整改,往基础上堆了三吨水泥压着,结果振动越压越大,半个月后地脚螺栓直接被扯断,风机端盖飞出来,差点出人命。但凡先查根源,也不会搞成这样。
❗ 第二个坑:过度追求零振动,浪费成本
很多甲方现在竞标,要求设备振动值必须低于0.5mm/s,其实按照国标,一般工业旋转设备合格线就是1.8mm/s,只要在合格范围内,根本不影响设备使用寿命。我见过一个厂花了八十万整改,把振动从1.5降到0.4,实际上设备故障率一点没降,纯纯浪费钱。
❗ 第三个坑:只看振幅数值,不看频谱
很多新手运维拿测振仪,只看显示屏上的振幅数字,正常就不管了。实际上大部分齿轮、轴承故障,早期振幅根本没变化,频谱上已经出异常峰值了,等振幅超了,零件已经坏透了。这个坑,真的是很多老运维都踩过。
不过话说回来,这两年国内的振动控制技术进步真的快。早年做主动振动控制全靠进口,一套就要几百万,现在国产方案几十万就能拿下,很多中小精密制造厂也用得起了。上个月去苏州一家做半导体结构件的工厂,他们的五轴加工中心原来加工出来的零件表面粗糙度一直不合格,就是机床地脚振动传过来,后来换了国产可调阻尼减振地脚,粗糙度直接降了一半,良率从81%升到94%,老板当场就把剩下三台都换了。
干工业这行,哪有那么多玄乎的黑科技。振动控制看起来专业度拉满,说白了就是四个字:找对根源。别瞎花钱,别乱补锅,比什么都强。