螺纹连接没做好?90%的工业设备故障都从这里开始
干机械装配这行快二十年了,见过太多离谱的故障,追根溯源,最后全栽在小小的螺纹连接上。上个月还帮一个新能源客户排查底盘异响,拆开来一看,四个连接螺栓的预紧力差了三倍,装配线上新工人图快,没按要求走程序,手一抖就拧完了。客户说这批车都要召回,光是物流和工时就得损失大几十万。谁能想到,几十万的损失,就出在这几个几块钱的螺丝上?
 风电塔筒高强度螺纹连接松动损坏实拍图
我见过风电塔筒的大螺栓因为预紧力不均,运行三年就断裂的,也见过自动化设备上的螺纹因为没做防松,三个月就松得掉下来的。太多人对螺纹连接的认知还停留在“拧进去就行”,根本不知道这里头的讲究能写一本书。
问:是不是只要按扭矩表拧,就肯定不会出问题?
答:哪有这么绝对的事。传统的定扭矩法,靠的是扭矩和预紧力的对应关系,可这个关系的核心是螺纹的摩擦系数。你想想,不同批次的螺栓,表面涂层不一样,车间里温度湿度不一样,甚至螺纹上沾了一点切削屑,摩擦系数波动能到30%以上。算下来预紧力差个一倍都很常见。按扭矩拧了也白拧,该松还是松。现在正规的高端制造,早就不用纯定扭矩法装核心部位的螺栓了。
不过话说回来,也不是说定扭矩法完全没用,不重要的非受力部位,用用也没事,成本低嘛。核心受力部位,该上新工艺就得换。
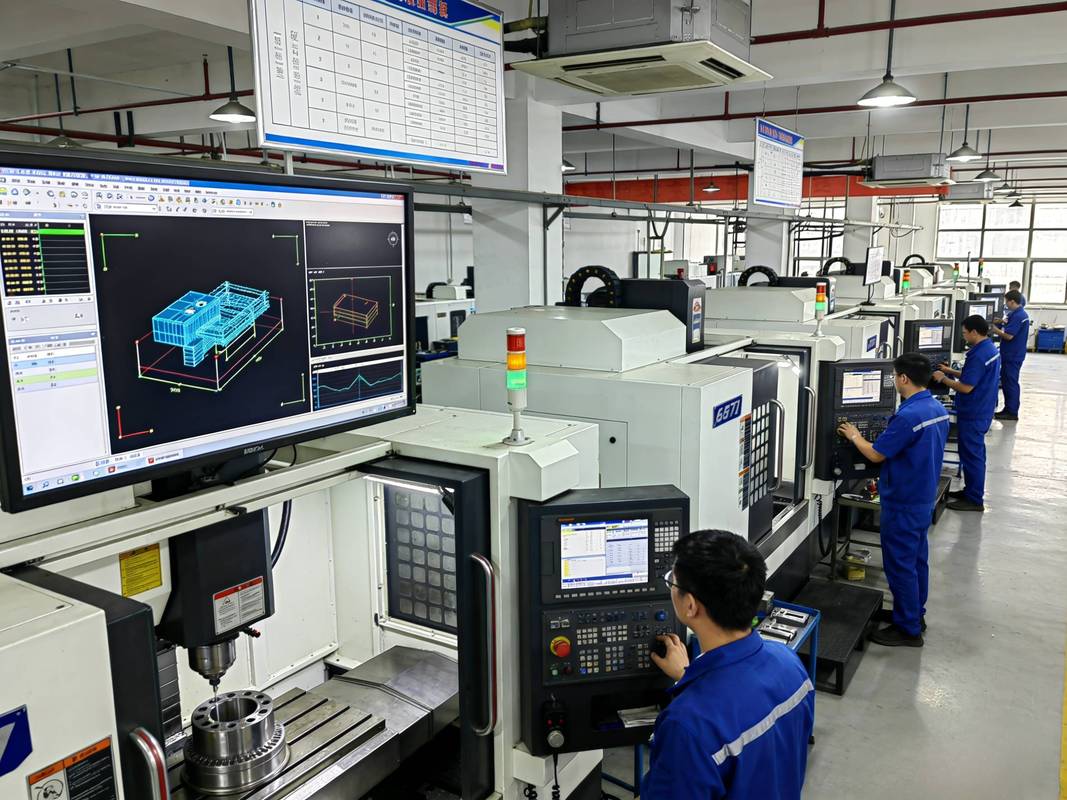
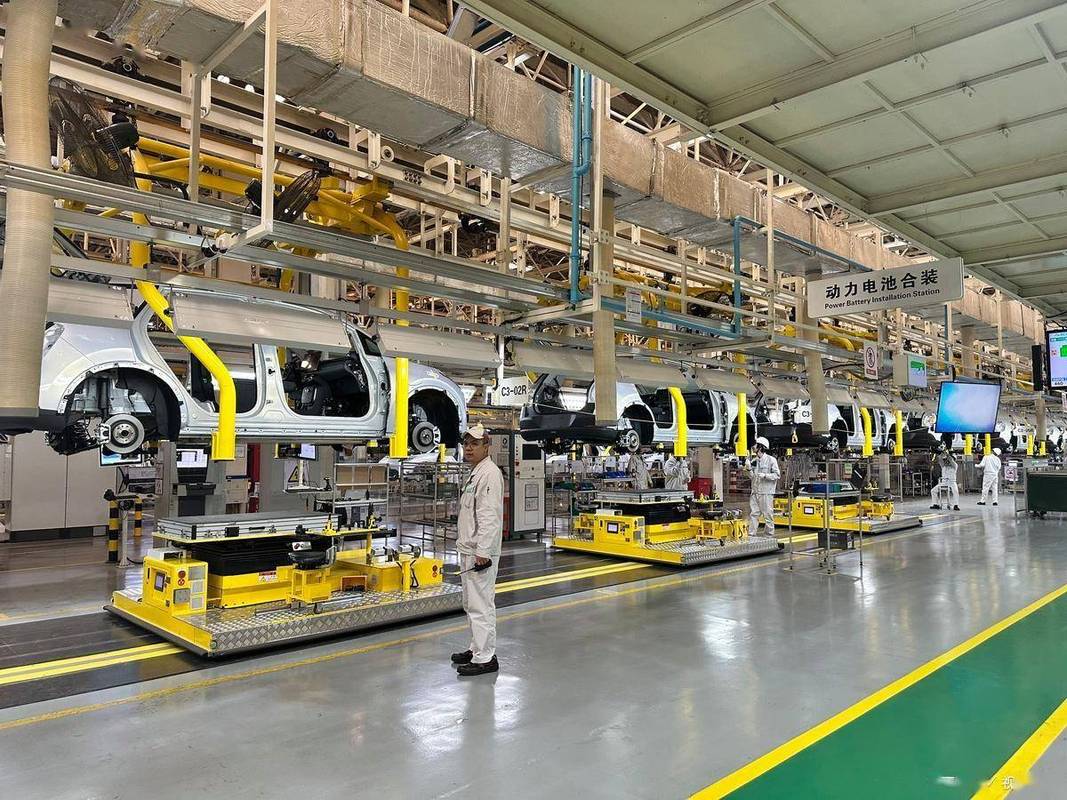
新能源汽车总装线螺纹连接数字化装配现场图
问:预紧力是不是越大,螺纹连接就越牢固?
答:这是最多人踩的坑。预紧力超过螺栓的屈服强度,螺栓直接发生塑性变形甚至断裂,反而更危险。我去年碰到一个做起重设备的厂子,装配工怕螺栓松,硬生生把10.9级的螺栓拧过了屈服,用了不到半年,螺栓断了,吊臂砸下来,伤了人,老板赔得快破产了。现在主流的做法,核心螺栓都是控制预紧力在屈服强度的70%-80%,有的工艺甚至直接让螺栓进入屈服段,利用屈服后的恒定变形抗力来保持稳定的预紧力,比弹性段的稳定性好太多。这是最近十几年行业才普及的共识,很多老工程师还转不过弯来。
当前螺纹连接的行业新趋势
说实话,这几年螺纹连接的变化真不小,和我刚入行的时候完全不一样了。
首先就是数字化管控。现在新能源汽车、高端装备的总装线,每一颗核心螺栓的装配数据,扭矩、转角、装配时间、操作人员编号,全部实时上传系统,全链条可追溯。哪一颗出了问题,直接就能查到哪一步出的错,不用像以前那样全批次排查,省了不知道多少事。很多新工厂已经实现了全自动拧紧,机械臂拧螺栓,精度比人工高好几个等级,误差能控制在5%以内,稳定性拉满。
然后就是材料和涂层的进步。以前螺纹防松要么用胶水要么用垫圈,现在有了预制干膜锁固涂层,螺栓出厂就带涂层,不用现场涂胶,直接拧,耐温范围从-196℃到300℃,什么极端工况都能用,还能重复拆装,太方便了。现在新能源的电池包、高速电机,很多都改用这种带涂层的螺栓了,省了一道装配工序,还更安全。
还有一个趋势,就是针对特殊工况的定制化螺纹设计。比如航天领域的高温螺纹,用镀银涂层防咬合;海洋工程的螺纹,用特殊的防腐涂层扛盐雾,这些定制化方案越来越普及,再也不是以前那种“拿个通用螺栓就往上拧”的时代了。
小小的螺纹连接,从来都不是什么不起眼的小零件。它牵的是整台设备的安全,托的是整个项目的底线。你对它不上心,它就给你捅大娄子。这是我干了二十年,最深刻的体会。
为什么工业级螺纹连接总出问题?
大部分非专业的人都觉得,螺纹连接不就是把螺丝拧进去?能固定住不就行了?大错特错。 工业场景太复杂了。有的要扛十几年的交变振动,有的要在零下几十度的野外扛风吹雨淋,有的要在几百度的高温环境下保持力矩,一丁点误差都出不起。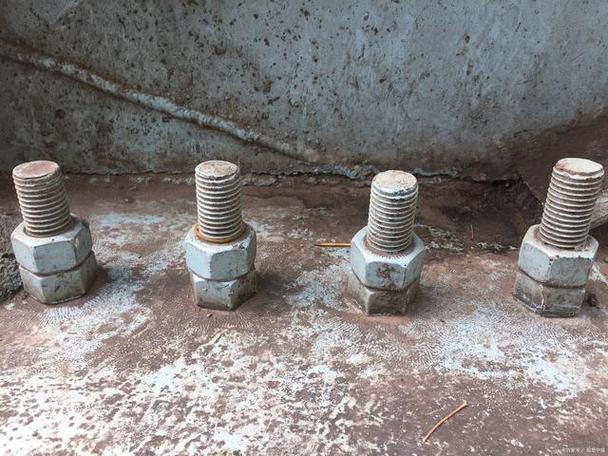 风电塔筒高强度螺纹连接松动损坏实拍图
我见过风电塔筒的大螺栓因为预紧力不均,运行三年就断裂的,也见过自动化设备上的螺纹因为没做防松,三个月就松得掉下来的。太多人对螺纹连接的认知还停留在“拧进去就行”,根本不知道这里头的讲究能写一本书。
问:是不是只要按扭矩表拧,就肯定不会出问题?
答:哪有这么绝对的事。传统的定扭矩法,靠的是扭矩和预紧力的对应关系,可这个关系的核心是螺纹的摩擦系数。你想想,不同批次的螺栓,表面涂层不一样,车间里温度湿度不一样,甚至螺纹上沾了一点切削屑,摩擦系数波动能到30%以上。算下来预紧力差个一倍都很常见。按扭矩拧了也白拧,该松还是松。现在正规的高端制造,早就不用纯定扭矩法装核心部位的螺栓了。
不过话说回来,也不是说定扭矩法完全没用,不重要的非受力部位,用用也没事,成本低嘛。核心受力部位,该上新工艺就得换。
核心螺纹连接的正确装配逻辑
说白了,螺纹连接的核心,就是预紧力控制。所有的工艺都是围绕这个来的。 给大家捋几个核心要点: ✅ 振动大的核心工况,别再用弹簧垫圈防松了。这玩意儿真没用,几十年前的老经验早就被推翻了。高速交变振动下,弹簧垫圈自己反而先松,还会破坏螺纹表面的镀层,加速腐蚀。现在靠谱的做法,要么是用厌氧锁固胶,要么是用自锁螺母,高强度的直接用改性自锁螺纹,稳得很。 ✅ 大直径高强度螺栓,优先用扭矩转角法。先拧到初始扭矩,再转固定的角度,比纯定扭矩的预紧力精度高太多,误差能控制在10%以内,这对核心部位来说太重要了。 ✅ 超大型的关键螺栓,比如风电主轴、压力容器的连接螺栓,一定要做预紧力检测。现在超声波测预紧力已经很普及了,花不了多少钱,就能把风险掐灭在摇篮里。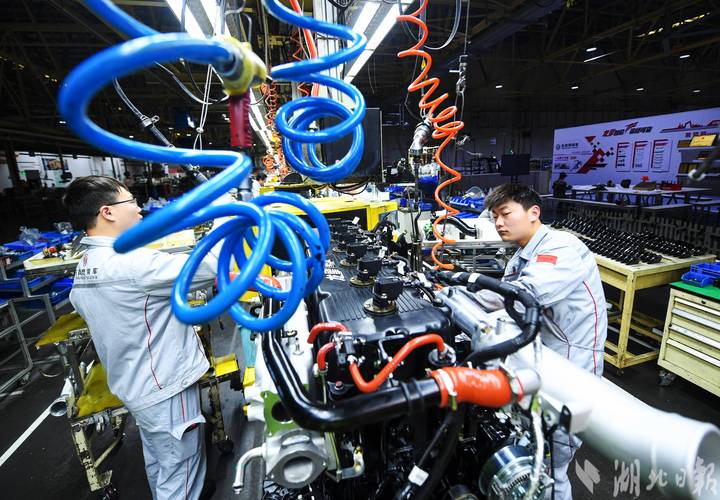 新能源汽车总装线螺纹连接数字化装配现场图
问:预紧力是不是越大,螺纹连接就越牢固?
答:这是最多人踩的坑。预紧力超过螺栓的屈服强度,螺栓直接发生塑性变形甚至断裂,反而更危险。我去年碰到一个做起重设备的厂子,装配工怕螺栓松,硬生生把10.9级的螺栓拧过了屈服,用了不到半年,螺栓断了,吊臂砸下来,伤了人,老板赔得快破产了。现在主流的做法,核心螺栓都是控制预紧力在屈服强度的70%-80%,有的工艺甚至直接让螺栓进入屈服段,利用屈服后的恒定变形抗力来保持稳定的预紧力,比弹性段的稳定性好太多。这是最近十几年行业才普及的共识,很多老工程师还转不过弯来。
当前螺纹连接的行业新趋势
 当前螺纹连接的行业新趋势
说实话,这几年螺纹连接的变化真不小,和我刚入行的时候完全不一样了。
首先就是数字化管控。现在新能源汽车、高端装备的总装线,每一颗核心螺栓的装配数据,扭矩、转角、装配时间、操作人员编号,全部实时上传系统,全链条可追溯。哪一颗出了问题,直接就能查到哪一步出的错,不用像以前那样全批次排查,省了不知道多少事。很多新工厂已经实现了全自动拧紧,机械臂拧螺栓,精度比人工高好几个等级,误差能控制在5%以内,稳定性拉满。
然后就是材料和涂层的进步。以前螺纹防松要么用胶水要么用垫圈,现在有了预制干膜锁固涂层,螺栓出厂就带涂层,不用现场涂胶,直接拧,耐温范围从-196℃到300℃,什么极端工况都能用,还能重复拆装,太方便了。现在新能源的电池包、高速电机,很多都改用这种带涂层的螺栓了,省了一道装配工序,还更安全。
还有一个趋势,就是针对特殊工况的定制化螺纹设计。比如航天领域的高温螺纹,用镀银涂层防咬合;海洋工程的螺纹,用特殊的防腐涂层扛盐雾,这些定制化方案越来越普及,再也不是以前那种“拿个通用螺栓就往上拧”的时代了。
小小的螺纹连接,从来都不是什么不起眼的小零件。它牵的是整台设备的安全,托的是整个项目的底线。你对它不上心,它就给你捅大娄子。这是我干了二十年,最深刻的体会。