注塑件降本增效:大厂都在用的量产优化冷技巧
❗ 90%的注塑厂降本都找错了方向。
你有没有遇过这种事:开模打出来的注塑件,尺寸合格率刚到85%,废料堆了半车间,客户催着交单,一算成本,每卖一千个亏两百个,赚的钱全给材料和电费了。
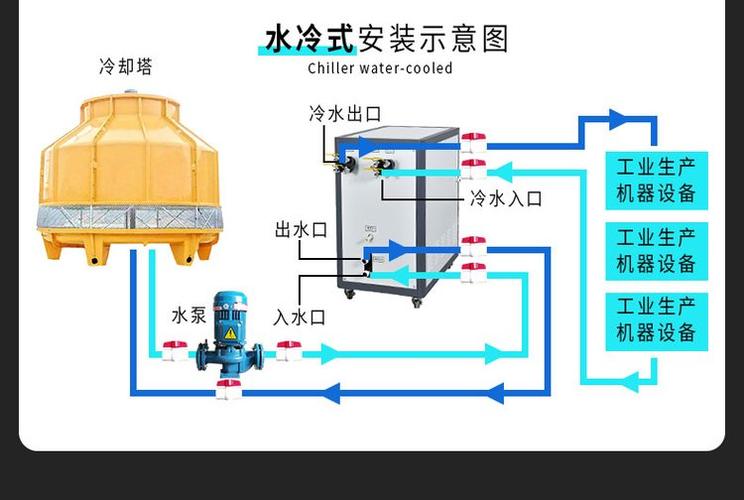
 工业批量生产注塑件冷却水路布局图
大部分成本浪费,根本不是原料或者模具报价的问题,是从设计阶段就埋了坑。
比如最常见的壁厚不均匀,厚的地方出缩痕,薄的地方缺胶,修模修个十次八次都调不好,开模费多花好几万,还报废了好几批原料,一算全是亏。
💡 这里插个读者常问的问题:
问:新手做注塑件设计,最容易踩的致命坑是什么?
答:就是为了迁就装配,硬把差好几倍的壁厚做在同一个注塑件上,还总觉得“注塑机压力调大一点就能填充满”。我见过最夸张的案例,同一个注塑件,最厚的地方8mm,最薄的地方1.2mm,差了快7倍,别说收缩率控制不住,模温都稳不住,打十模有八模要废,废钱废时间还耽误交期。正确的做法,同一个注塑件的壁厚差控制在25%以内,实在要做台阶,就加个30度的过渡斜度,缩痕问题直接解决一大半。
3D打印随形冷却注塑模具实物图
材料这边也有新玩法,现在很多出口欧美的客户要求低碳产品,改性生物基塑料做的注塑件,强度已经能满足大部分普通结构件的要求,成本比普通ABS工程塑料还低10%左右,还能拿碳积分,卖价还能多报两个点,两头赚。
再插一个大家问得最多的问题:
问:我们就是十来台机的小厂,没钱买模流软件也做不起3D打印模具,想要优化注塑件质量降本,该从哪下手?
答:先调工艺参数啊!一分钱不用花。很多厂的开机师傅都是十年前学的手艺,调机全凭手感,料温差个5度,保压时间差两秒,合格率差十万八千里。教你个零成本的办法:找最近一周合格的稳定批次,把当前所有参数抄下来,再用简单的正交试验法,把料温、模温、保压压力、射速四个核心参数各拉三个档,每个组合打10模,测合格率,不到一天就能找到最优参数,我见过最差的情况,调完参数合格率都能涨10个点,直接多赚十几万一年,这不比啥都强?对吧。
注塑件验收容易忽略的隐形标准
很多人验收注塑件,只看尺寸对不对,外观有没有毛边缺胶,其实很多暗坑你根本没注意到,等出问题的时候已经晚了。
第一个就是内应力,你现在拿回去组装没问题,放三个月,环境温度一变,注塑件自己裂了,客户找你索赔,一赔就是整批货的钱,哭都没地方哭。怎么测?太简单了,拿个烧杯,装80度的热水,把抽样的注塑件扔进去泡五分钟,拿出来看有没有开裂变形,有就是内应力太大,要么工艺不对要么材料掺假,直接打回去重出。
第二个就是缩水率稳定性,同一套模具,头一批打出来尺寸合格,放三个月再生产,尺寸偏了0.2mm,装配不上,为什么?大部分是模具钢热处理没做好,模腔的应力慢慢释放,尺寸就变了。所以大订单批量生产,一定要抽首件和试模件封样,分批次出货每批都要抽测核心尺寸,别嫌麻烦,省得后面出问题亏大钱。
现在很多品牌客户要求注塑件全链路追溯,每一批料的批号、生产时间、合格率都要留记录,万一出问题也只需要召回问题批次,不用整批全收,亏不了那么多,这个习惯一定要养成。
注塑件这个活,说难不难,说容易也不容易,赚的就是个细心钱,你多在设计和工艺上花十分力气,量产的时候就能少亏百分之三十的钱,就这么回事。
为什么你的注塑件成本总比同行高30%
很多人一说起降本,第一反应就是换更差的原料,或者压模具厂的报价。 没用。 我见过东莞一个做汽车内饰注塑件的老板,前年把原料从新料换成70比例的回收再生料,成本确实降了12%,结果三个月丢了三个主机厂的长期订单,因为水口杂色率超了客户要求的三倍,哪怕返修都挑不出足够合格的货。反过来,深圳宝安那家做消费电子结构件的小厂,总共才三十多台机,前年只改了一下模具的冷却水路设计,合格率直接从82%拉到97%,综合生产成本反而降了18%。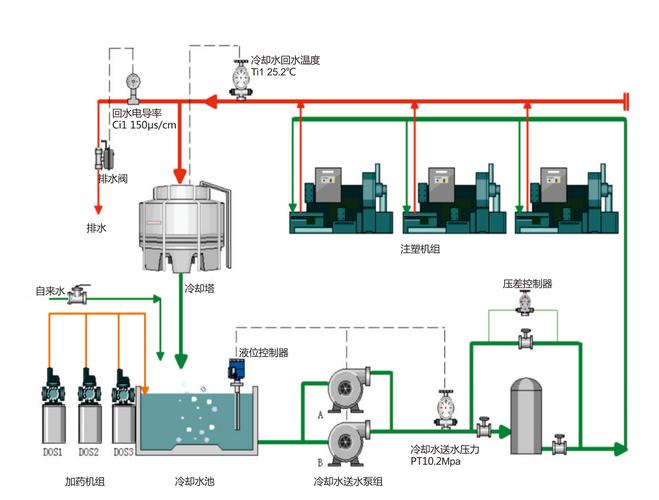 工业批量生产注塑件冷却水路布局图
大部分成本浪费,根本不是原料或者模具报价的问题,是从设计阶段就埋了坑。
比如最常见的壁厚不均匀,厚的地方出缩痕,薄的地方缺胶,修模修个十次八次都调不好,开模费多花好几万,还报废了好几批原料,一算全是亏。
💡 这里插个读者常问的问题:
问:新手做注塑件设计,最容易踩的致命坑是什么?
答:就是为了迁就装配,硬把差好几倍的壁厚做在同一个注塑件上,还总觉得“注塑机压力调大一点就能填充满”。我见过最夸张的案例,同一个注塑件,最厚的地方8mm,最薄的地方1.2mm,差了快7倍,别说收缩率控制不住,模温都稳不住,打十模有八模要废,废钱废时间还耽误交期。正确的做法,同一个注塑件的壁厚差控制在25%以内,实在要做台阶,就加个30度的过渡斜度,缩痕问题直接解决一大半。
2024年注塑件量产优化的最新实践
现在行业里早就不是靠师傅经验瞎蒙的时代了,很多小厂还停留在十年前的做法,大厂都已经把优化流程前置了。 模流分析不是什么新技术,但很多小厂老板嫌软件贵,说“我开模师傅几十年经验,比电脑准”,我就想问,修一次模八千一万,够买一年基础版的模流软件了,提前跑一遍,把收缩率、熔接痕、填充不足的问题提前改了,不比开模了再割模修模香? 不过话说回来,现在最香的还是随形冷却模具,以前做随形水路,开模成本翻两倍,没人用得起,现在3D打印模具型芯普及了,成本直接降了一半多,复杂形状的注塑件,比如汽车把手、无人机外壳这种曲面多的,冷却时间直接从30秒降到12秒,成型周期快了一倍还多,同样的机床,一个月多出好几万货,单位成本自然下来了。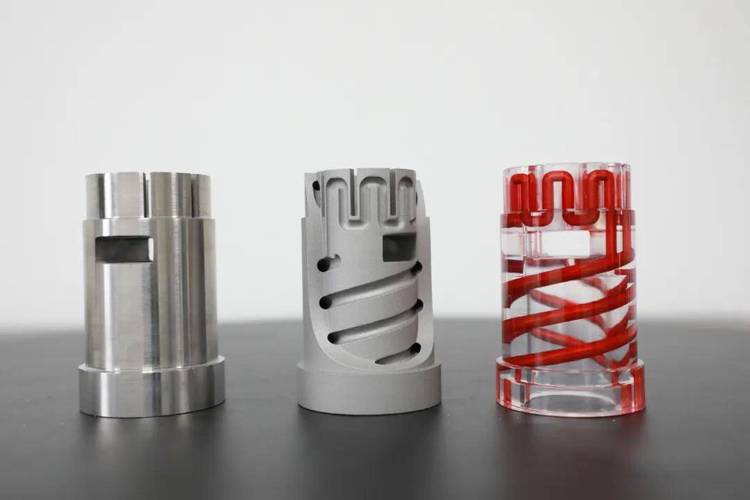 3D打印随形冷却注塑模具实物图
材料这边也有新玩法,现在很多出口欧美的客户要求低碳产品,改性生物基塑料做的注塑件,强度已经能满足大部分普通结构件的要求,成本比普通ABS工程塑料还低10%左右,还能拿碳积分,卖价还能多报两个点,两头赚。
再插一个大家问得最多的问题:
问:我们就是十来台机的小厂,没钱买模流软件也做不起3D打印模具,想要优化注塑件质量降本,该从哪下手?
答:先调工艺参数啊!一分钱不用花。很多厂的开机师傅都是十年前学的手艺,调机全凭手感,料温差个5度,保压时间差两秒,合格率差十万八千里。教你个零成本的办法:找最近一周合格的稳定批次,把当前所有参数抄下来,再用简单的正交试验法,把料温、模温、保压压力、射速四个核心参数各拉三个档,每个组合打10模,测合格率,不到一天就能找到最优参数,我见过最差的情况,调完参数合格率都能涨10个点,直接多赚十几万一年,这不比啥都强?对吧。
注塑件验收容易忽略的隐形标准
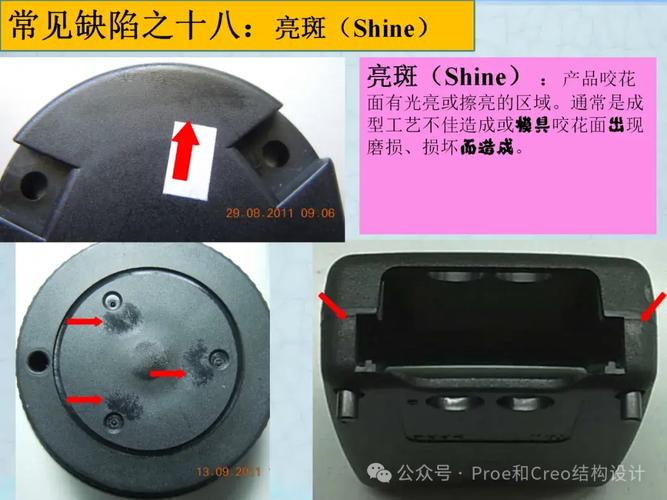 注塑件验收容易忽略的隐形标准
很多人验收注塑件,只看尺寸对不对,外观有没有毛边缺胶,其实很多暗坑你根本没注意到,等出问题的时候已经晚了。
第一个就是内应力,你现在拿回去组装没问题,放三个月,环境温度一变,注塑件自己裂了,客户找你索赔,一赔就是整批货的钱,哭都没地方哭。怎么测?太简单了,拿个烧杯,装80度的热水,把抽样的注塑件扔进去泡五分钟,拿出来看有没有开裂变形,有就是内应力太大,要么工艺不对要么材料掺假,直接打回去重出。
第二个就是缩水率稳定性,同一套模具,头一批打出来尺寸合格,放三个月再生产,尺寸偏了0.2mm,装配不上,为什么?大部分是模具钢热处理没做好,模腔的应力慢慢释放,尺寸就变了。所以大订单批量生产,一定要抽首件和试模件封样,分批次出货每批都要抽测核心尺寸,别嫌麻烦,省得后面出问题亏大钱。
现在很多品牌客户要求注塑件全链路追溯,每一批料的批号、生产时间、合格率都要留记录,万一出问题也只需要召回问题批次,不用整批全收,亏不了那么多,这个习惯一定要养成。
注塑件这个活,说难不难,说容易也不容易,赚的就是个细心钱,你多在设计和工艺上花十分力气,量产的时候就能少亏百分之三十的钱,就这么回事。