机加工件降本提效:工厂车间摸出来的实战经验
你的机加工件报价虚高,多半是公差卡错了
很多甲方或者新手设计师画图,总觉得公差标得越严,产品质量越好,根本不管这个位置要不要这么高的精度。你拿到图直接按标注算成本,报价自然比同行高出一大截,丢单都是活该。
举个例子,一款塑料外壳的安装底面,非配合面,本来总公差留0.1mm完全够用,他随手标个0.01mm。本来普通数控铣就能做,现在你得上磨床精加工,工时直接翻三倍,成本能不高吗?
说实话,九成以上随手标严公差的客户,根本不知道公差对应的成本差在哪,他就是画图的时候没多想。
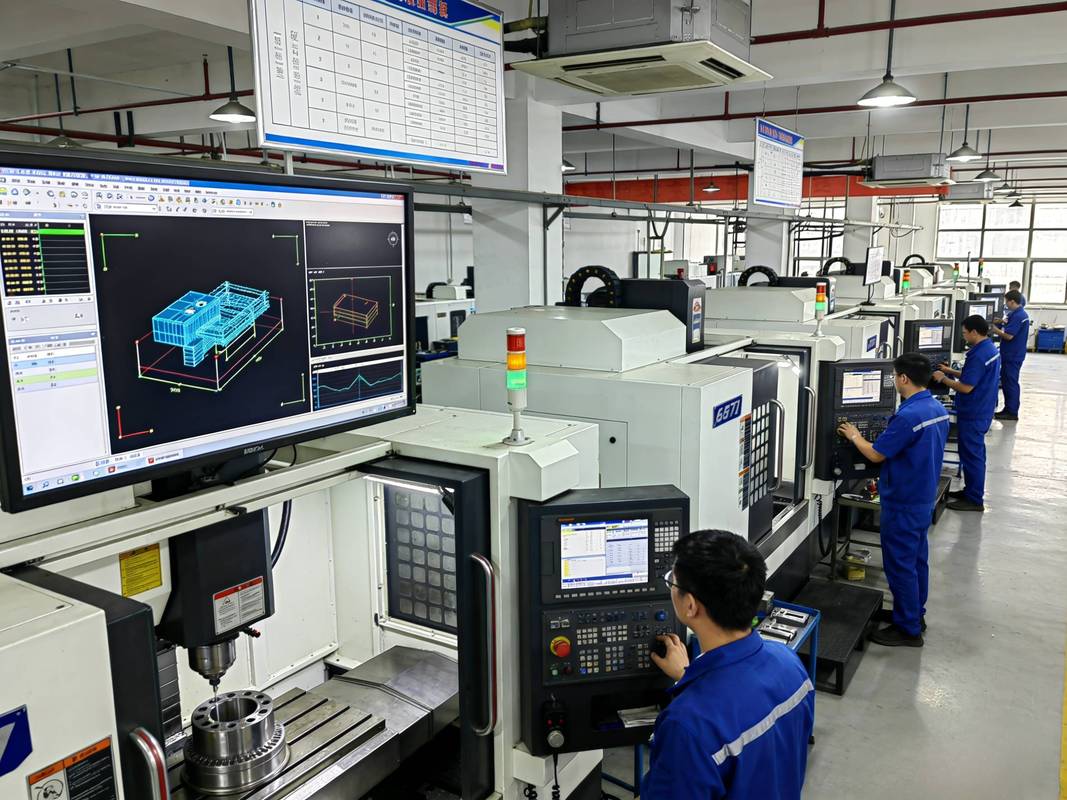 车间数控车床加工机加工件现场
这里刚好解决很多新手常问的问题:
问:客户给的图纸已经标了公差,我们主动提修改,不怕得罪客户丢单吗? 答:当然要提,但是要带着方案提。你不能上来就说客户标错了,要换个说法:“这个非配合面我们把公差放宽到0.2mm,完全不影响产品装配和使用,整体报价能降15%,您看要不要调整?”大多数客户只要不影响功能,都会同意,毕竟省下来的都是真金白银,谁会跟钱过不去。除了公差,还有一个容易忽略的点:边角余料利用。很多工厂做机加工件,不管批量大小都开整张新料,攒下来的余料要么卖废品,要么堆在车间落灰。其实把余料按大小材质分类码好,接小批量小尺寸的机加工件的时候直接用,材料成本能降10%到15%,积少成多,一年下来就是好几万的利润。
2024年机加工件生产的新玩法,别抱着老黄历不放
很多做了十几年机加工的老师傅,总说我原来都是这么干的,干嘛瞎折腾。可现在同行都在升级,你不往前走,就只能接别人剩下的低价单。
现在头部工厂做批量机加工件,已经普及了在线实时检测,加工完不用拆下来送质检车间,机器自己在机床上测好尺寸,合格直接出,不合格自动补刀修正。光是来回周转搬运的时间,就能省出三分之一,合格率还能往上提七八个点。
还有五轴复合加工中心,原来做一个复杂的异形机加工件,要分车、铣、钻、磨四道工序,换四次装夹,每次装夹都有定位误差,最后合格率上不去,工时还长。现在一次装夹全干完,定位误差没了,工时直接砍三分之二。我上个月去苏州一家做新能源汽车配件的工厂参观,人家做一个铝制连接座,原来要四个小时出一件,现在一个小时出头就搞定,合格率从91%升到99.6%,太爽了。
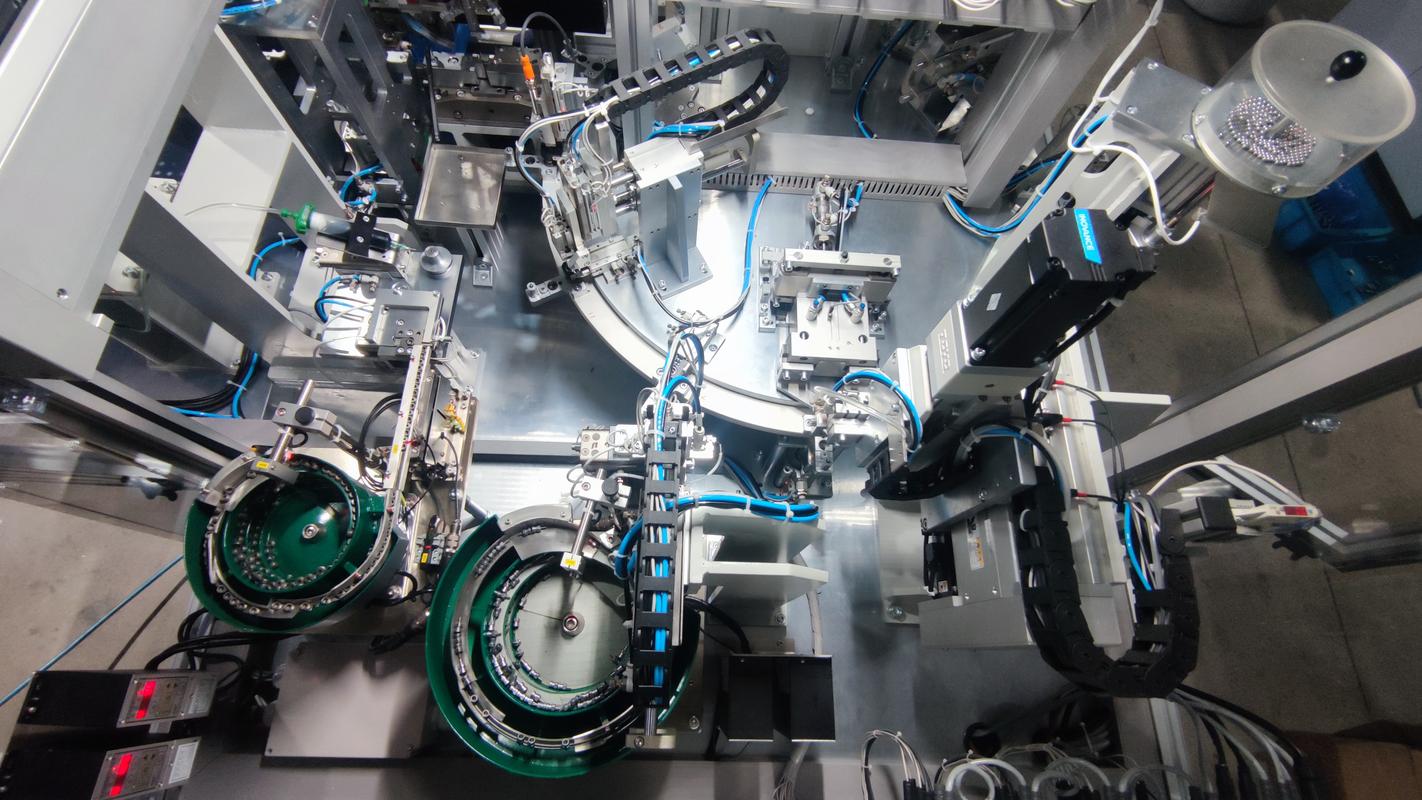
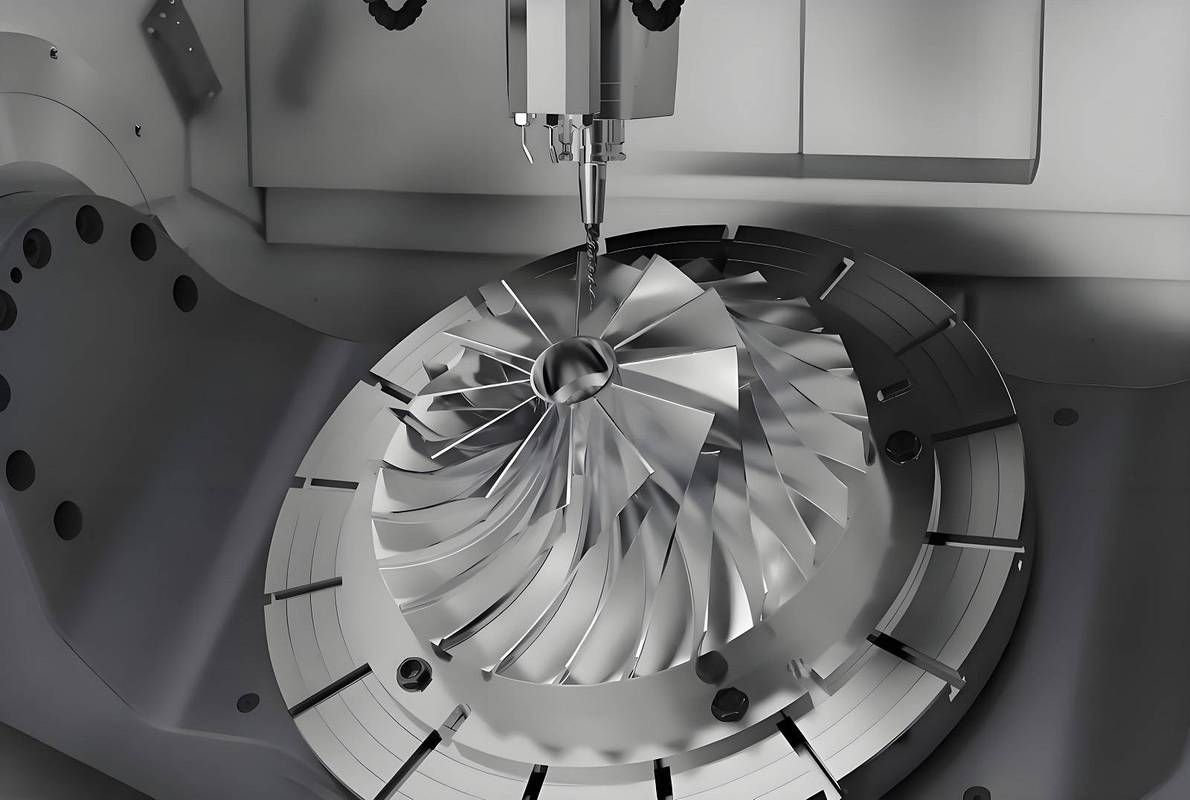 带在线检测的五轴机加工机加工件成品
这里也答很多小厂老板问得最多的问题:
问:我们就是十几个人的小加工厂,买不起几百万的新设备,这些新玩法跟我们没关系? 答:怎么会没关系?升级不是非要砸几百万换设备,从小地方改起一样有用。最简单的,把你平时常做的常用机加工件的加工参数整理成一个共享表格,什么材质用什么转速、进给、刀具,公差留多少,写得明明白白。新来的师傅不用花两三天试刀,上来就能干,光是试刀废掉的材料和工时,一年就能省出好几万。还有,现在几百块就能整个在线排程工具,不用调度员天天拿着白板喊单,手机上就能看哪台机器有空,哪个工件到哪一步了,不会出现活堆在那没人做的情况,省下来的时间就能多接两三个单,这不就是提效降本吗?最容易亏钱的隐形成本,九成工厂都没算进去
 最容易亏钱的隐形成本,九成工厂都没算进去
说出来你可能不信,我见过最多的亏钱,不是加工错了,是报价的时候根本没把隐形成本算进去。
比如去毛刺。你做一批带复杂内腔的机加工件,里面飞边毛刺多,一个熟练工一天只能弄五六十件,摊到每件上就是三五块的人工成本。你报价的时候没加这个钱,做一千件就亏两三千,多吗?说多不多,可架不住单多啊。前几年我在东莞见一个老板,接了一万件五金机加工件,每件报价只赚三块,结果去毛刺就花了四万多,硬生生把整个单的利润全亏进去,还倒贴了一万。
还有表面处理的起订量。很多氧化、电泳、发黑都是有最低起订费的,你做五十件,人家按一百件收钱,这个差价你不提前算到报价里,不就自己扛了吗?还有出口单的第三方检测费,大尺寸机加工件的物流费,加急单的排期损失费,这些零零散散加起来,真不是小数目。
❗别小看这些几块几块的隐形成本,一百单就是几千,一千单就是几万,本来你做机加工件的净利润就只有几个点,这一下就把利润吃光了。
其实做机加工这行,从来都不是靠接大单子暴富,都是靠抠细节赚踏实钱。把该算的成本算到位,把能省的地方省下来,每一单多赚两三个点,一年下来就是几十万的纯利润,比你硬接一堆不赚钱的烂单强太多。