过盈连接:别小看这个“硬挤出来”的牢固连接
很多干机械装配的老师傅,刚入行的时候肯定碰到过这种活。
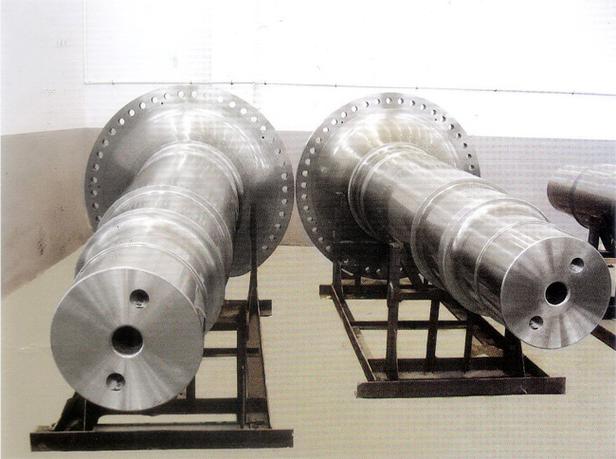
把一根粗轴往刚加热好的轮毂孔里怼,怼到位砸几下,等冷却下来,扯都扯不动。
这就是过盈连接。
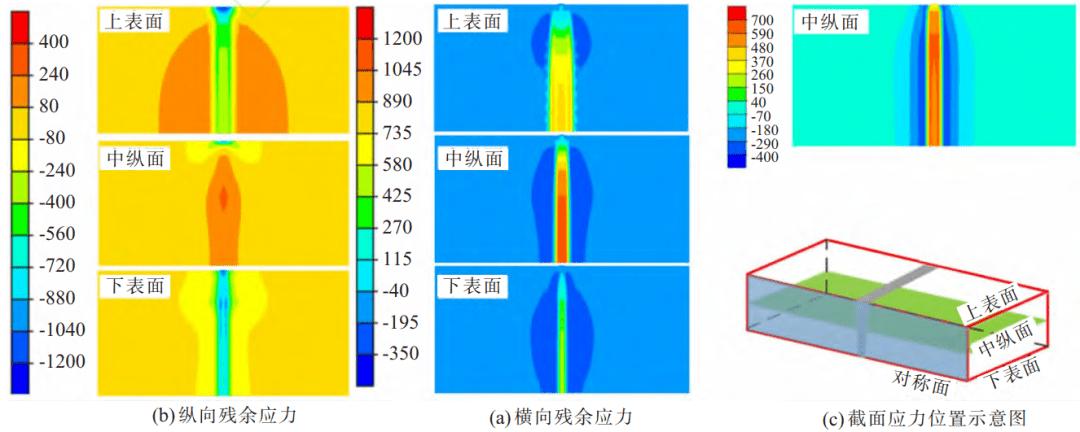
 过盈连接轴孔配合应力分布示意图
说白了,你选的过盈量越大,预紧力就越大,连接就越牢,但过盈量一旦超过零件材料的弹性极限,就会直接发生塑性变形,反而废了。
问:过盈连接和带键的普通连接比,核心优势是什么?
答:首先是结构简单,不需要额外的键、销这些连接件,也不用在零件本体上开键槽,不会削弱零件本身的结构强度,其次同轴度做得极高,动平衡性能好,抗冲击抗振动的能力远胜于普通的间隙配合加键连接。你看现在高速运转的设备,不管是汽轮机叶轮还是新能源汽车电机转子,几乎都离不开过盈连接。不过缺点也很直白:装配拆卸难度大,对加工精度要求高,一旦装错基本就是报废。
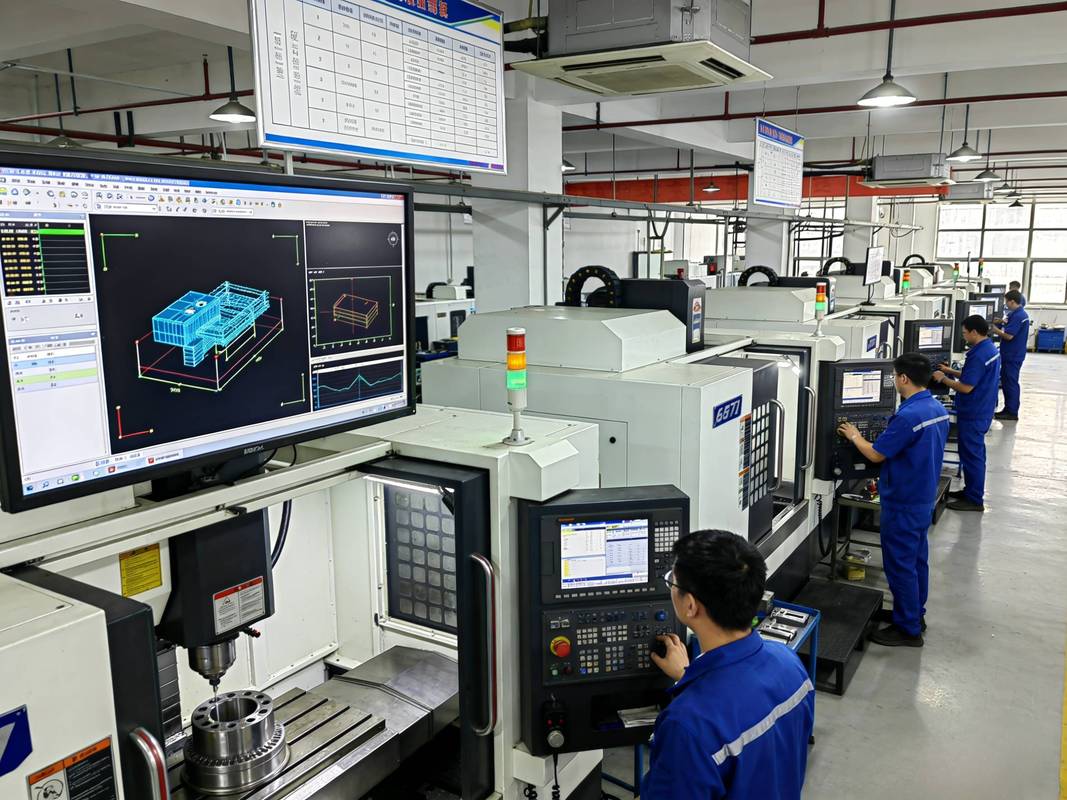
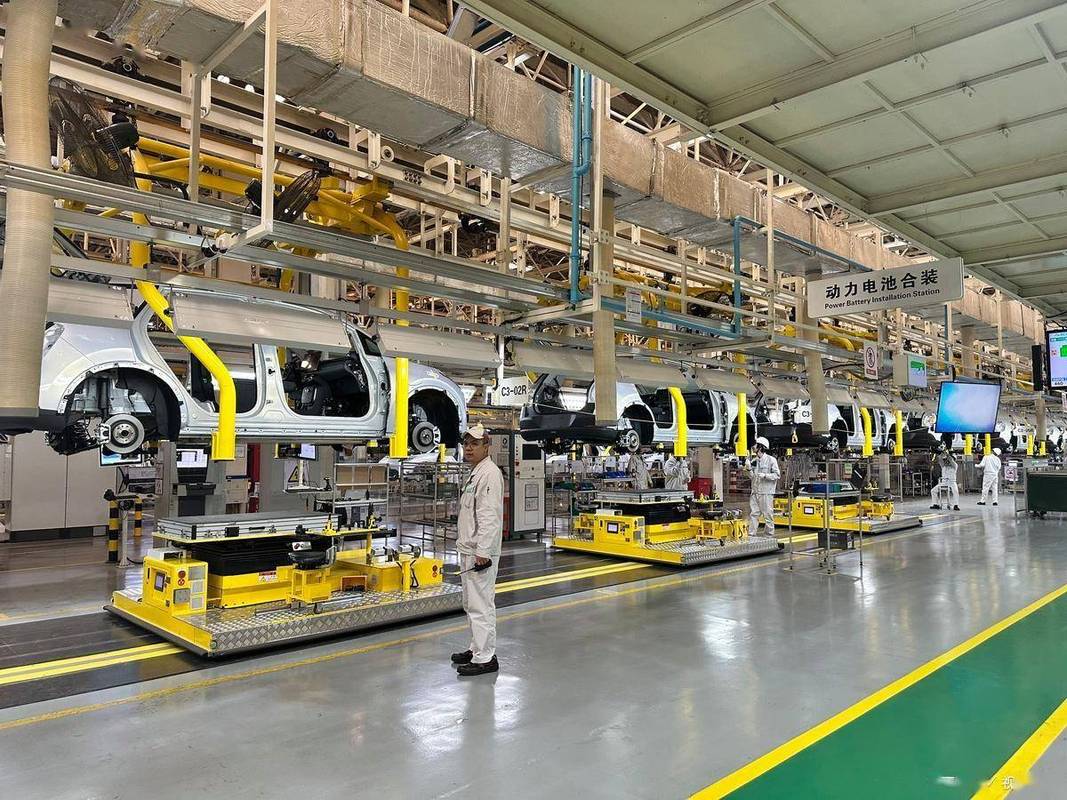
工厂液氮冷冻过盈连接装配现场图
问:为什么现在新能源汽车的驱动电机转子,几乎全改用全过盈连接了?
答:太简单了。新能源驱动电机的转速普遍在12000转以上,高端车型能到20000转,传统键连接开了键槽,一是破坏转轴的强度,容易应力集中断裂,二是键槽会带来偏心,动平衡不好,高速跑起来振动大噪音大,寿命还短。用过盈连接,转轴不开槽,转子和转轴完全贴合,同轴度高,动平衡好,强度够,完全适配高转速的要求,所以现在行业里基本都这么用了。
做过盈连接最容易踩的三个坑
过盈连接到底靠什么牢?别只说“摩擦力”
不少刚毕业的学生,甚至干了好几年的工艺员,张嘴就说靠摩擦力。 不对。 过盈连接的核心,是两个配合零件过盈配合后,轴被径向压缩,孔被径向撑大,接触面上产生的持续弹性预紧力。正是这个预紧力把两个零件牢牢压在一起,才能传递扭矩和轴向力,摩擦力只是这个预紧力带来的结果而已。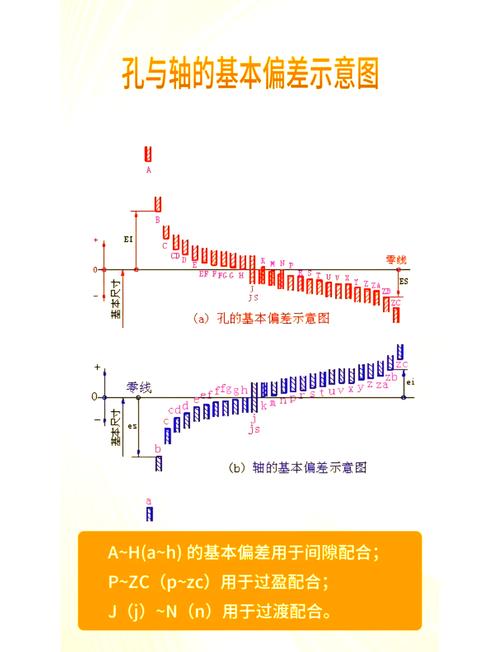 过盈连接轴孔配合应力分布示意图
说白了,你选的过盈量越大,预紧力就越大,连接就越牢,但过盈量一旦超过零件材料的弹性极限,就会直接发生塑性变形,反而废了。
问:过盈连接和带键的普通连接比,核心优势是什么?
答:首先是结构简单,不需要额外的键、销这些连接件,也不用在零件本体上开键槽,不会削弱零件本身的结构强度,其次同轴度做得极高,动平衡性能好,抗冲击抗振动的能力远胜于普通的间隙配合加键连接。你看现在高速运转的设备,不管是汽轮机叶轮还是新能源汽车电机转子,几乎都离不开过盈连接。不过缺点也很直白:装配拆卸难度大,对加工精度要求高,一旦装错基本就是报废。
现在工厂做过盈连接,都有哪些新工艺?
老一辈最常用的,就是手动压力机压装,要么就是热装——加热孔,让孔膨胀之后装进去冷却,要么就是冷装,冻轴缩小了再装。 这些老工艺到现在也能用,但针对高端制造的精度要求,早就有了不少新玩法。 比如液氮深冷装配,针对高精密的过盈连接,不用加热孔,直接把轴放到零下196℃的液氮里泡十几分钟,利用低温让轴自动收缩,收缩量刚好够装配,然后拿出来快速插进去,等温度回到常温,预紧力就出来了。这种方法最大的好处是变形小,不会像加热那样让零件产生微小的变形,精度特别高,现在航空发动机的轮盘叶片装配,很多都用这个工艺。 还有液压胀接过盈连接,这个现在在压力容器、大型管道连接里用得特别多。装配的时候把高压油压到轴和孔的配合面之间,靠高压把孔胀大,同时调整轴的位置,到位之后卸掉油压,孔回弹就形成了牢固的过盈连接。整个过程装配力均匀,不会划伤零件表面,装拆也比传统过盈连接方便,很多需要检修的设备都喜欢用。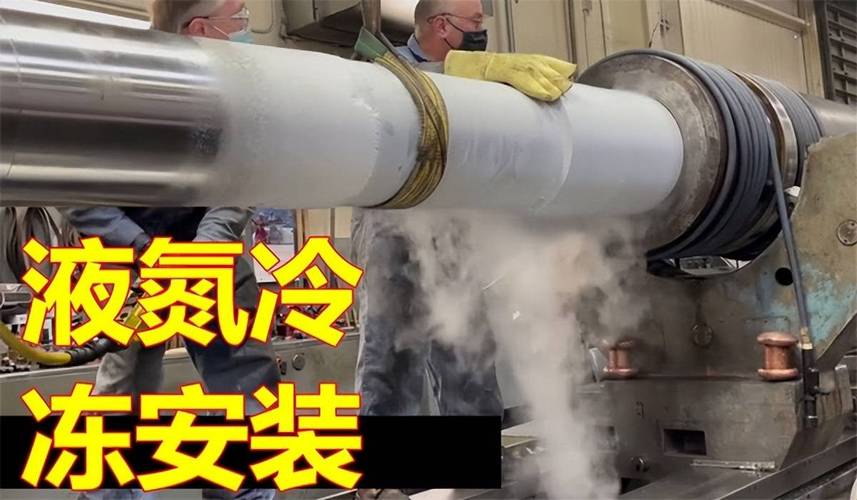 工厂液氮冷冻过盈连接装配现场图
问:为什么现在新能源汽车的驱动电机转子,几乎全改用全过盈连接了?
答:太简单了。新能源驱动电机的转速普遍在12000转以上,高端车型能到20000转,传统键连接开了键槽,一是破坏转轴的强度,容易应力集中断裂,二是键槽会带来偏心,动平衡不好,高速跑起来振动大噪音大,寿命还短。用过盈连接,转轴不开槽,转子和转轴完全贴合,同轴度高,动平衡好,强度够,完全适配高转速的要求,所以现在行业里基本都这么用了。
做过盈连接最容易踩的三个坑
 做过盈连接最容易踩的三个坑
- 💡 过盈量乱选,不考虑工况。很多小厂工艺员选过盈量全靠翻旧图纸,根本不考虑实际的工作温度、材料线膨胀系数。比如两个零件,孔用的铝,轴用的钢,铝的线膨胀系数比钢大,工作温度升高之后,孔膨胀得比轴快,过盈量反而会变小,跑着跑着就松了。反过来如果材料换一下,过盈量会越跑越大,直接把孔撑裂。过盈量永远不是越大越好,够满足载荷要求就行,现在都用有限元仿真算,别瞎凭经验。
- ❗ 装配前不清洁接触面。我见过一个工厂做风电的轮毂过盈连接,一套零件快一百万,装配的时候孔里掉了个小铁屑,工人没当回事直接压进去了,等运行半年,应力从铁屑那个位置开裂,整个轮毂报废,老板脸都绿了。过盈连接的接触面本来就是靠预紧力压死的,任何杂质都会造成局部应力集中,早晚出问题。
- ✅ 装完就不管,不做贴合度检测。很多人觉得装到位了,砸不动就是合格?不对,现在高端设备要求过盈连接的贴合率要到95%以上,只要有间隙,就会应力分布不均,用不了多久就出问题。现在一般用超声波检测贴合率,一测一个准,不合格就拆了重装,别嫌麻烦,总比出了事故再召回强。