焊接结构失效分析:工业制造里容易被忽略的隐形陷阱
为什么说焊接结构是重型设备的隐形风险点
焊接这个东西,看着就是把两块金属熔在一起,实际上里面的门道,比整台设备的机加工加起来都多。你能看到外面光滑的焊道,看不到内部夹杂的气孔,看不到焊完锁在里面的残余应力,更看不到随着载荷循环慢慢扩张的微裂纹。
很多项目出问题,拆开来才发现,裂纹早在焊接完工的时候就已经有了,只是藏在内部,没人发现,等到服役的时候受了力,慢慢扩成大裂,直接出事。
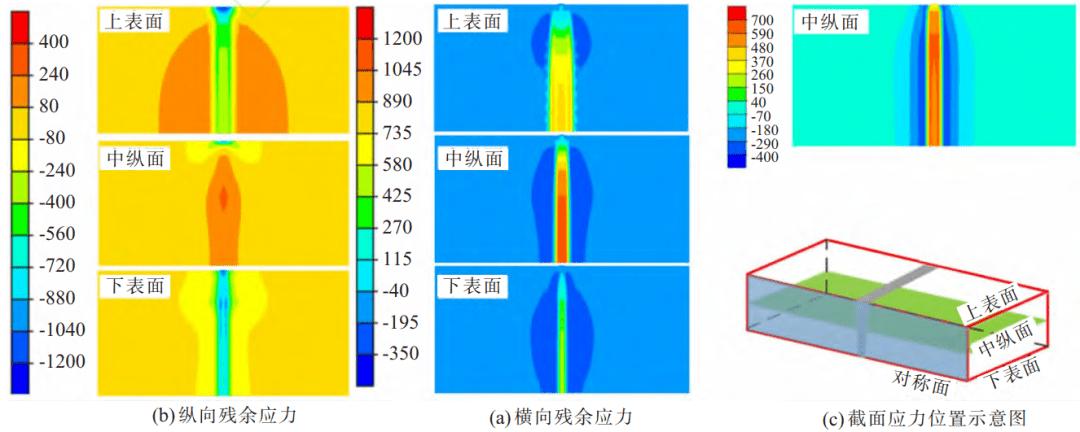 重型工程机械焊接结构残余应力检测图
问:是不是只有技术差的小厂才会出焊接结构的质量问题?
答:真不是这么回事。去年我帮客户做失效分析,碰到过国内排名前三的工程机械厂家,出口到中东的百吨级全地面起重机,用了不到两年,主臂腹板就裂了快一米长的口子。查来查去,就是焊接顺序错了——为了赶进度,工人先把四边焊死再焊内部筋板,整个臂架的残余应力根本释放不出去,再加中东昼夜温差大,交变载荷一冲,裂纹直接就冒出来了。大厂又怎么样?赶进度偷工序,照样出大问题。
当前工业级焊接结构的质控新实践
放在十年前,我们做焊接结构质控,基本就是焊完拍个X光片,看看有没有气孔裂纹,再敲两下听声音。现在不一样了,数字化进来之后,很多东西都变了。
现在正规的大厂做重大焊接结构,焊接之前先上有限元模拟,把不同焊接顺序带来的应力分布先算一遍,选应力最小的焊接流程,而不是工人想怎么焊就怎么焊。焊的过程中还能实时监测热输入,一旦不对马上调整,根本不会等到焊完了才发现问题。
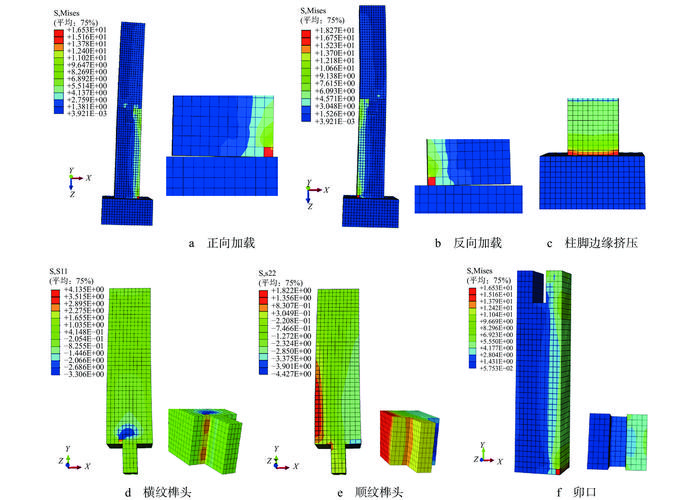 数字化模拟焊接结构应力分布云图
问:针对大型没法进炉热处理的焊接结构,现在消残余应力有什么靠谱的办法?
答:传统的整体退火肯定是效果最好的,但百十米长的风电塔筒、几十吨重的压力罐,根本进不了炉子。现在主流的替代方案有两个,一个是振动时效,一个是超声冲击焊趾。我去年跟国内某造船厂做过对接,他们用超声冲击处理好的货舱焊接接头,疲劳寿命比只做振动时效的直接提高了35%以上,成本还不到退火的四分之一,对大型焊接结构来说太香了。
设计焊接结构最容易踩的几个常见坑
我每次审图,都能碰到好几个低级错误,说出来都是老生常谈,但就是有人不停踩。
❗ 把焊缝布置在应力峰值区 很多设计师画图省事,直接把焊缝画在弯矩最大的截面上,也不做避让。焊趾本身就是天然的应力集中点,你再把它放受力最大的地方,这不就是明摆着等着裂吗?只要条件允许,焊缝一定要躲开应力最大的位置,哪怕挪个十几公分,效果都天差地别。
💡 不同厚度板材焊接不做削薄过渡 两块厚度差超过一半的板焊在一起,接口处刚度突变,应力直接翻一倍,不出事才怪。只要厚度差超过3mm,一定要给厚板做削薄过渡,这一步省不得。
✅ 忽略特殊环境的腐蚀裕量 沿海风电、化工储罐的焊接结构,焊趾本来应力就大,氯离子一腐蚀,很快就出坑蚀,不出三年就能裂穿。现在成熟的做法是焊完打磨焊趾,再额外做一层防腐增强,寿命能翻一倍都不止。
说实话,这些问题根本不是什么技术难题,就是设计的时候多留心一点的事。不过话说回来,现在很多年轻设计师天天坐在办公室画图纸,没去过车间看工人焊接,也没去现场看过失效的工件,哪里能想到这么多?
我前阵子还碰到一个设计,为了外观好看,把原本够用的角焊缝改成了全熔透对接焊缝,结果焊接难度翻了三倍,成本涨了不说,残余应力还大了一倍,完全没必要。适合的才是对的,折腾花架子没用。
干我们这行,对焊接结构永远要存着敬畏心。你糊弄它,它早晚糊弄你。