铸件生产避坑指南:十年一线工程师的经验总结
上周去佛山给一家汽配厂做产能整改,刚进车间就闻到熟悉的焦糊味——又一个铸件浇包烧穿了。地上堆着半米高的报废铸件,老板蹲在旁边抽烟,脸绿得像刚浇完的高锰钢。
干铸件这行,见得太多了。看起来门槛不高,谁都能凑点设备开干,真赚钱的,没几个。十个厂有八个栽在细节上,你说邪乎不邪乎。
 铸件模具排气槽错误正确对比图
分型面选不对更坑。之前接了一个水泵壳体铸件的单子,客户自己改了分型面,把原本在平面的分型面移到了圆弧面上,说是可以少加工一个面,省五块钱成本。结果出来的铸件偏心,十个有七个尺寸超差,最后全废,几十万的料钱打了水漂。
说白了,废品率高从来都不是工人的问题,是你工艺设计一开始就错了。
3D打印砂型铸造工程机械铸件成品
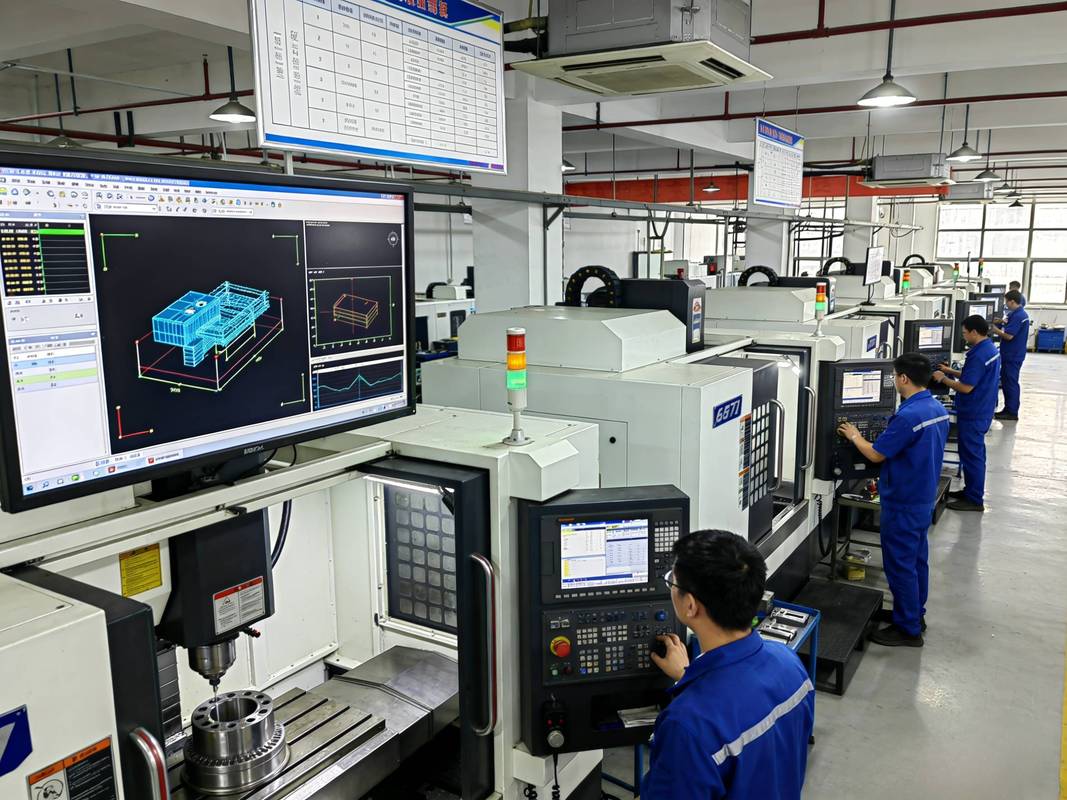
还有一个变化,就是现在客户对铸件尺寸精度要求越来越高,以前汽车铸件公差放个一毫米都能接受,现在新能源汽车的结构件,公差要求放零点几毫米,差一丝都不行,逼得很多厂都得上高精度的加工中心和检测设备,跟不上的只能被淘汰。
干铸件这行,守住这几条底线就不会赔本
现在铸件行业卷得厉害,价格战打得凶,很多厂为了抢单什么活都接,最后亏得底掉。我干了十年,总结了几条硬规矩,分享给你们:
💡 别接你达不到公差要求的订单。很多小厂看见订单就眼馋,明明只能做到IT10级公差,敢接IT7级的活,最后做出来尺寸超差,全批报废,还要赔客户违约金,赚的那点钱全赔进去还不够。
❗ 原材料绝对不能贪便宜。生铁废钢涨价的时候,很多人就去收来路不明的杂料,一斤能省个两三百块,结果炼出来的水成分不对,铸件出裂纹、缩松,整炉废掉,算下来亏的是省的好几倍。与其偷工减料,不如把涨价的部分加到报价里,真正要质量的客户不会差那点钱。
✅ 该投的设备别心疼钱。现在一台三坐标测量机也就几十万,一台光谱分析仪十几万,别嫌贵,总比你发出去上百吨铸件全被退回来强。去年浙江有个做出口铸件的老板,就是省了二十多万买检测设备,发了八十吨铸件到欧洲,尺寸全超差,全退回来,还赔了违约金,一共亏了两百多万,说到这事现在还拍大腿。
说实话,干工业哪有什么一夜暴富的神话?铸件是基础件,赚的就是辛苦钱,你把每一个铸件的质量控住了,老客户自然愿意跟着你,新客户也会找上门。
不过话说回来,现在新机会也不少,新能源汽车的一体化结构铸件、风电行业的大型铸件,缺口都很大,只要你能站稳质量,根本不愁没活干。别想着走捷径,捷径走多了,最后就成了绝路。
为什么你的铸件废品率总比同行高两成?
很多老板一看见报废率高,第一反应就是换原材料、扣工人工资,从来不肯往工艺设计上找问题。我见过太多小厂,为了省那点机加工成本,把分型面改得乱七八糟,飞边厚得能当钢板,缩孔出在受力点上,整批报废。 还有更离谱的,排气槽永远开不对。 问:我们厂最近做灰铸铁件总是出砂眼,换了好几批型砂都不管用,到底是啥问题? 答:先别换砂,去摸一下你模具的排气槽。大部分小厂的排气槽深度永远控制在0.2mm以下,就怕飞边多了要打磨,结果型腔里的气排不出去,浇铸的时候直接把砂眼留在铸件里,换十批型砂也没用。我见过最多的,就是为了少两毫米的飞边打磨量,废了一成的铸件,赔到姥姥家都不冤枉。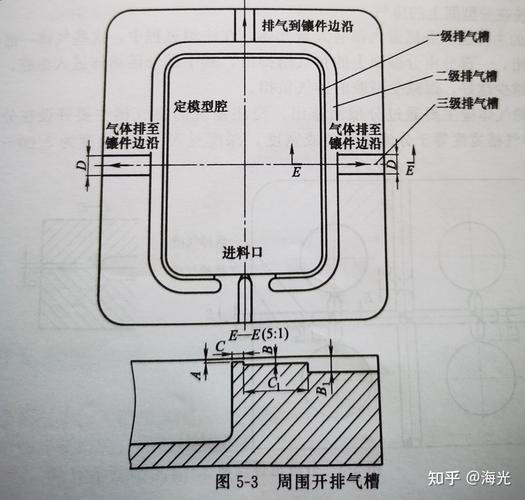 铸件模具排气槽错误正确对比图
分型面选不对更坑。之前接了一个水泵壳体铸件的单子,客户自己改了分型面,把原本在平面的分型面移到了圆弧面上,说是可以少加工一个面,省五块钱成本。结果出来的铸件偏心,十个有七个尺寸超差,最后全废,几十万的料钱打了水漂。
说白了,废品率高从来都不是工人的问题,是你工艺设计一开始就错了。
2024年铸件生产的新玩法,老工人都未必全摸透
这两年铸件行业变化真的大,别说干了三十年的老工人,我天天泡在各个厂转,都有新东西学。 最明显的就是3D打印砂型铸造,之前大家都觉得这是实验室里的花活,贵得离谱,现在完全不是这么回事了。做小批量、复杂结构的铸件,3D打印比开模具便宜太多。 上个月认识一个做工程机械配件的老板,接了十件异形连接架铸件的订单,开模具要十几万,工期得十五天,客户要求一周交货。最后找了做3D打印砂型的厂,三天就把砂型做出来,浇铸完一周准时交货,总成本才两万八,比开模具省了十万多,利润直接翻了一倍。 问:3D打印砂型做出来的铸件,力学性能和传统工艺的一样吗?能过探伤吗? 答:只要型砂和金属原材料没问题,性能一点不差,甚至比传统砂型铸件还好。为什么?因为3D打印可以做任意形状的内腔和浇道,不需要分型,也不用做活块,浇铸的时候排气和补缩都更合理,内部缺陷反而更少。唯一的缺点就是表面粗糙度比传统铸件略高,只要多一道抛丸工序就能解决,总体成本还是比传统开模具低很多,特别适合新品打样和小批量定制。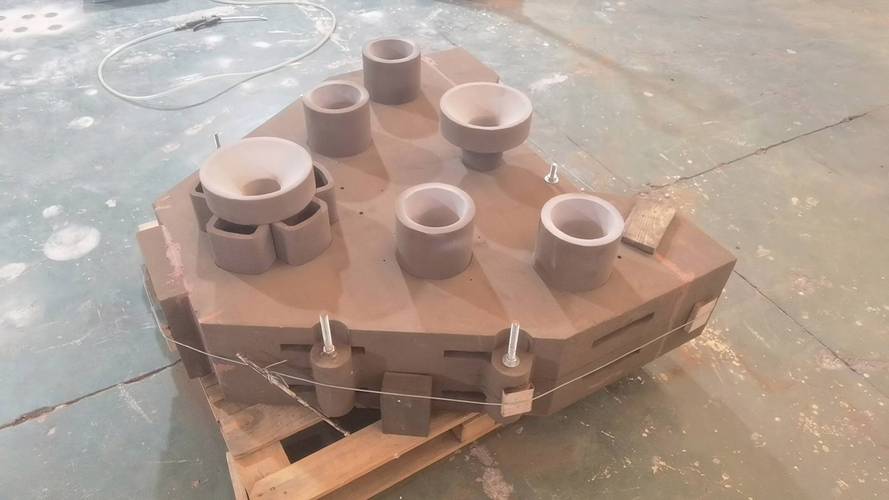 3D打印砂型铸造工程机械铸件成品
还有一个变化,就是现在客户对铸件尺寸精度要求越来越高,以前汽车铸件公差放个一毫米都能接受,现在新能源汽车的结构件,公差要求放零点几毫米,差一丝都不行,逼得很多厂都得上高精度的加工中心和检测设备,跟不上的只能被淘汰。
干铸件这行,守住这几条底线就不会赔本
 干铸件这行,守住这几条底线就不会赔本
现在铸件行业卷得厉害,价格战打得凶,很多厂为了抢单什么活都接,最后亏得底掉。我干了十年,总结了几条硬规矩,分享给你们:
💡 别接你达不到公差要求的订单。很多小厂看见订单就眼馋,明明只能做到IT10级公差,敢接IT7级的活,最后做出来尺寸超差,全批报废,还要赔客户违约金,赚的那点钱全赔进去还不够。
❗ 原材料绝对不能贪便宜。生铁废钢涨价的时候,很多人就去收来路不明的杂料,一斤能省个两三百块,结果炼出来的水成分不对,铸件出裂纹、缩松,整炉废掉,算下来亏的是省的好几倍。与其偷工减料,不如把涨价的部分加到报价里,真正要质量的客户不会差那点钱。
✅ 该投的设备别心疼钱。现在一台三坐标测量机也就几十万,一台光谱分析仪十几万,别嫌贵,总比你发出去上百吨铸件全被退回来强。去年浙江有个做出口铸件的老板,就是省了二十多万买检测设备,发了八十吨铸件到欧洲,尺寸全超差,全退回来,还赔了违约金,一共亏了两百多万,说到这事现在还拍大腿。
说实话,干工业哪有什么一夜暴富的神话?铸件是基础件,赚的就是辛苦钱,你把每一个铸件的质量控住了,老客户自然愿意跟着你,新客户也会找上门。
不过话说回来,现在新机会也不少,新能源汽车的一体化结构铸件、风电行业的大型铸件,缺口都很大,只要你能站稳质量,根本不愁没活干。别想着走捷径,捷径走多了,最后就成了绝路。