锻件:被忽略的工业压舱石,选型的坑我见得太多
逛工业展的时候,好多人盯着光鲜的整机拍,没人往角落的锻件展区多看一眼。这玩意儿真的太低调了。但少了它,什么风电主轴、飞机起落架、核电压力容器,全是废铁。
好多外行觉得锻件不就是把铁烧红了砸一砸?谁都能做。真做起来,能把你裤衩都亏没。
 风电整机主轴大型锻件成品图
前几年国内做不出百万千瓦级核电压力容器的整体锻件,全要从日本、欧洲进口,人家开价多少你就得给多少,还得排队等两年。这两年不一样了,国内几家头部锻压厂已经突破了10米级整锻件的生产工艺,不光能满足自己的核电项目,还能出口给东南亚、欧洲的客户。
问:锻件和铸件到底怎么选?好多新手工程师分不清楚。
答:这个问题我被问了不下一百次。核心就看受力:凡是要承受动载荷、大载荷的核心部件,必须选锻件。汽车曲轴、风电主轴、飞机起落架,没一个用铸件的。铸件适合做形状复杂、受力小的外壳、底座,胜在便宜。现在虽然有铸锻复合新工艺,但核心受力位置,锻件的统治地位还没人能撼动。
说实话,就这一个选型问题,每年都有一堆初创公司踩坑,为了省几十万的成本,最后赔了几百万的项目款,不值当。
锻件超声波探伤检测作业现场图
2024年国内锻件行业的新变化
这两年国内锻件行业的变化真的挺大的。首先是智能化,之前锻压车间都是热得要死,工人靠经验调参数,现在头部厂都上了智能化模锻生产线,从下料、加热、锻造到探伤,全流程数据自动采集上传,每一件锻件的全生命周期都能追溯,做新能源项目的客户就认这个。
还有就是大尺寸锻件的国产化突破,之前咱们做深海探测器的8米级整锻耐压壳体,全要找国外定制,人家不卖不说,开价就是几个亿。现在国内已经能稳定生产直径8米以上的整锻耐压壳体,精度比进口产品还高,成本降了三分之一还多。
不过话说回来,咱们在高端细分领域还是有差距。比如航空发动机的单晶叶片特种锻件、航天用的超细晶粒高温合金锻件,和国际顶尖水平比,还有不小的差距,还得接着追。
下次你再看见一台动辄几千万的大型设备,别光盯着光鲜的控制系统和外壳看,想想里面那几块不起眼的锻件,那才是真真正正撑着整个工业的压舱石。
为什么好锻件,能卡掉国内一半的高端装备项目?
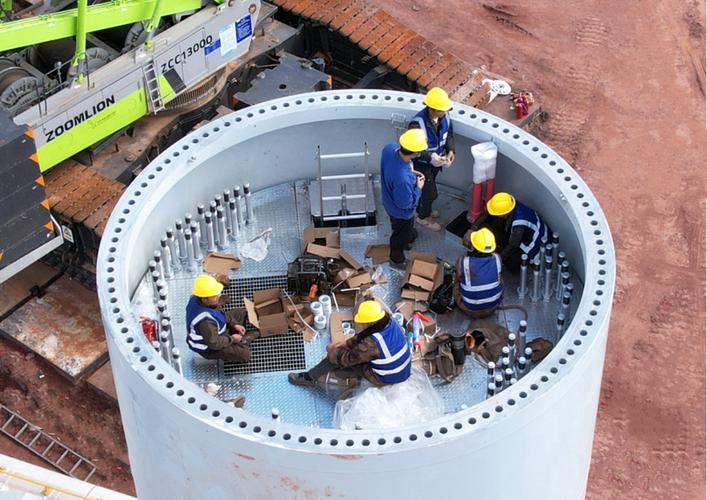
高端装备的核心受力部件,对强度、韧性、疲劳寿命的要求,比普通人想象的苛刻一万倍。比如海上风电的主轴锻件,要在海上吹几十年风,承受每秒几十米的风速带来的交变载荷,只要内部有一个头发丝粗的暗纹,用个十年八年断轴,整台风机废掉,损失远超千万。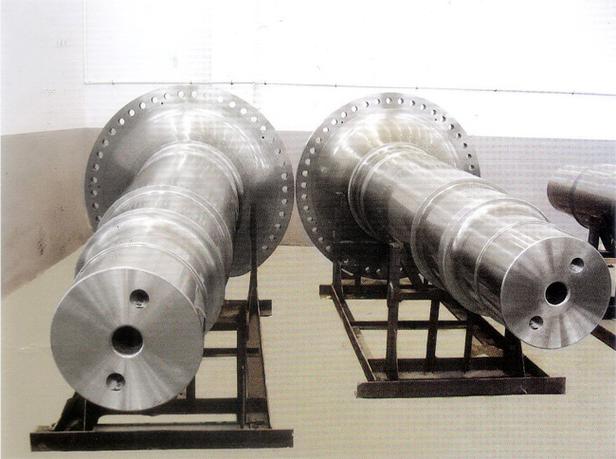 风电整机主轴大型锻件成品图
前几年国内做不出百万千瓦级核电压力容器的整体锻件,全要从日本、欧洲进口,人家开价多少你就得给多少,还得排队等两年。这两年不一样了,国内几家头部锻压厂已经突破了10米级整锻件的生产工艺,不光能满足自己的核电项目,还能出口给东南亚、欧洲的客户。
问:锻件和铸件到底怎么选?好多新手工程师分不清楚。
答:这个问题我被问了不下一百次。核心就看受力:凡是要承受动载荷、大载荷的核心部件,必须选锻件。汽车曲轴、风电主轴、飞机起落架,没一个用铸件的。铸件适合做形状复杂、受力小的外壳、底座,胜在便宜。现在虽然有铸锻复合新工艺,但核心受力位置,锻件的统治地位还没人能撼动。
说实话,就这一个选型问题,每年都有一堆初创公司踩坑,为了省几十万的成本,最后赔了几百万的项目款,不值当。
选锻件的时候,最容易踩的三个隐形坑
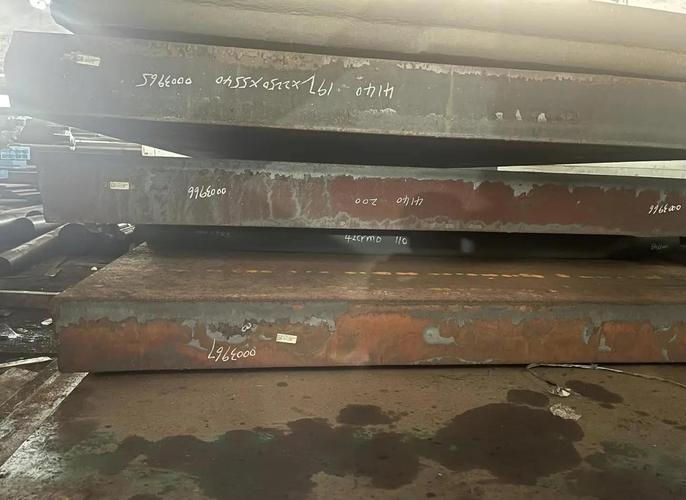
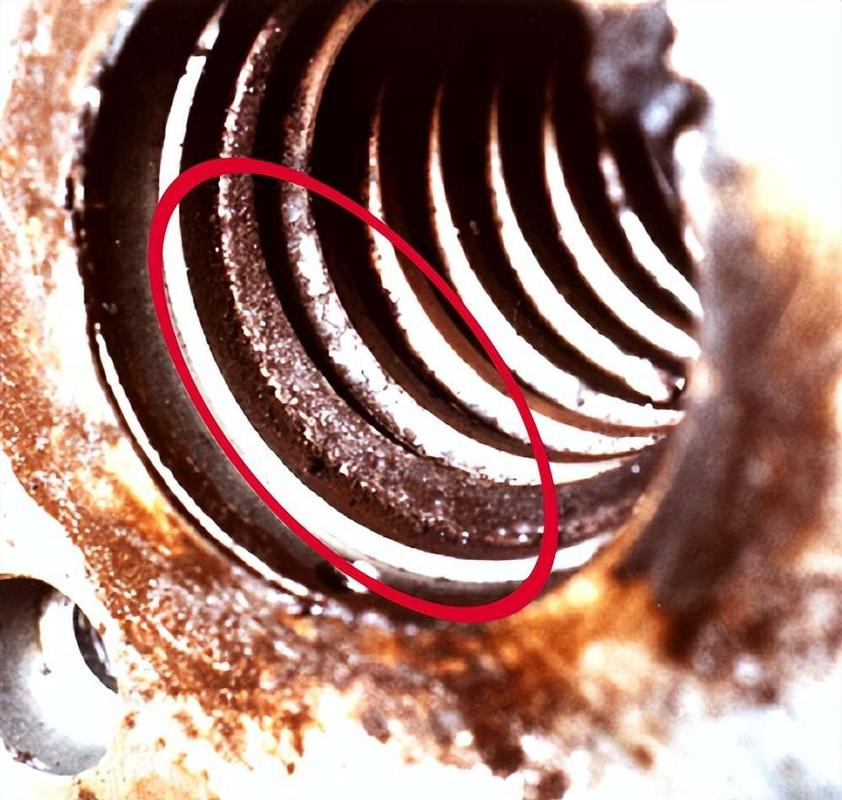
我干这行快二十年,见过的坑能堆一车间,挑三个最常见的说。 ❗ 坑一:只看尺寸图纸,不标探伤等级 好多新手出图,只写了“材质42CrMo,锻件”,忘了提超声波探伤(UT)和磁粉探伤(MT)的要求。结果厂家为了省成本,给你用未探伤的坯料,内部有暗伤,装机运转三五个月就出事故。 💡 但凡动载荷部件,探伤至少要要求GB/T II级起步,百吨级以上的大型锻件,直接要求I级,别含糊。 ❗ 坑二:为了砍价,主动降低锻造比 锻造比是啥?简单说就是锻造前钢锭和成品锻件的变形比例。锻造比不够,钢锭内部的疏松、气孔锻不透,晶粒粗大,强度和疲劳寿命直接掉三分之一都有可能。好多采购不懂,觉得只要尺寸对就行,被厂家拿低锻造比的货蒙了,还觉得自己砍价砍得厉害。 问:小尺寸锻件也需要卡锻造比吗? 答:真的需要。我之前碰到过一个做工程机械的客户,一个几十公斤的转向节锻件,为了省成本把锻造比从3降到1.5,结果产品卖出去不到一年,断了一百多根,召回花了上千万,老板悔得拍大腿。除非你做的是不受力的装饰件,不然哪怕是一公斤的小锻件,锻造比也得满足标准要求,别偷懒。 ❗ 坑三:忽略残余应力消除 锻件成型冷却之后,内部会有很大的残余应力,如果不去除,放上半年自己就会开裂变形。我早年亲眼见过一个两百多万的大型压力容器锻件,加工完放仓库,放了半年开春拆包,已经自己裂成了两半,老板蹲在厂门口抽了一下午烟,一句话没说,太惨了。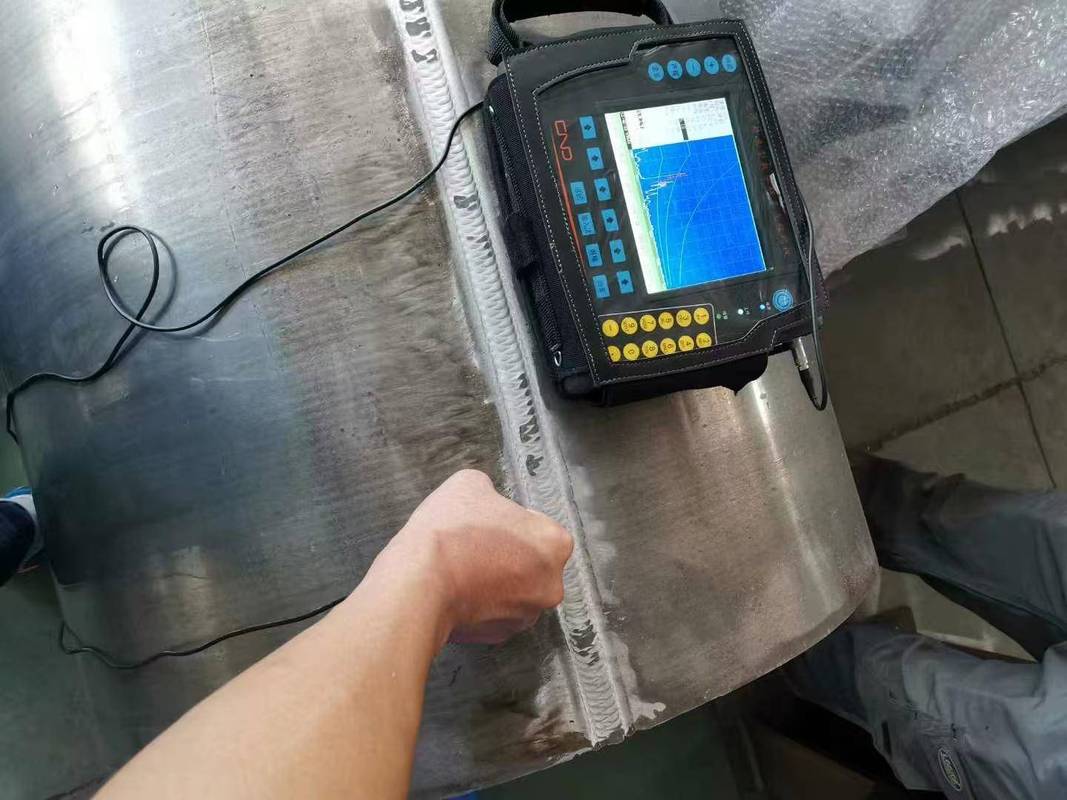 锻件超声波探伤检测作业现场图
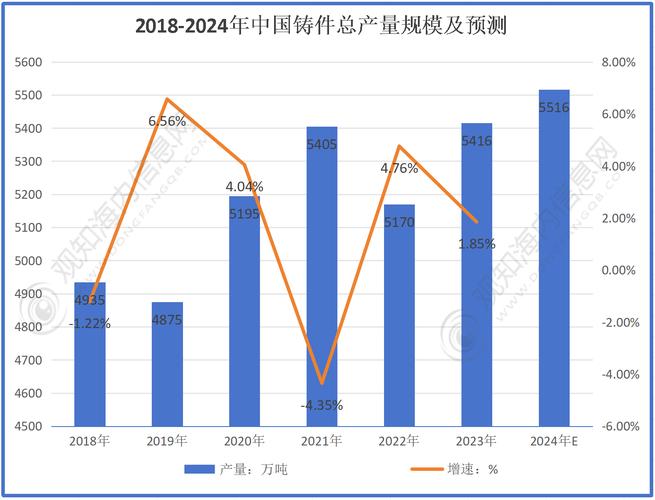
2024年国内锻件行业的新变化
 2024年国内锻件行业的新变化
这两年国内锻件行业的变化真的挺大的。首先是智能化,之前锻压车间都是热得要死,工人靠经验调参数,现在头部厂都上了智能化模锻生产线,从下料、加热、锻造到探伤,全流程数据自动采集上传,每一件锻件的全生命周期都能追溯,做新能源项目的客户就认这个。
还有就是大尺寸锻件的国产化突破,之前咱们做深海探测器的8米级整锻耐压壳体,全要找国外定制,人家不卖不说,开价就是几个亿。现在国内已经能稳定生产直径8米以上的整锻耐压壳体,精度比进口产品还高,成本降了三分之一还多。
不过话说回来,咱们在高端细分领域还是有差距。比如航空发动机的单晶叶片特种锻件、航天用的超细晶粒高温合金锻件,和国际顶尖水平比,还有不小的差距,还得接着追。
下次你再看见一台动辄几千万的大型设备,别光盯着光鲜的控制系统和外壳看,想想里面那几块不起眼的锻件,那才是真真正正撑着整个工业的压舱石。