铆接:被低估的高端制造隐形核心工艺
很多人一说起金属连接,第一反应就是焊接,要么就是螺栓螺母。没人想起铆接。
其实不是。现在大飞机、新能源汽车电池包、航天器结构件,核心连接工艺全是铆接。
 新能源汽车车身车间自冲铆接机器人作业现场
问:铆接和焊接比,优势真的大到必须换工艺吗?
答:当然分场景。做普通碳钢车架,焊接当然便宜又好用,没必要换。但只要涉及异种材料连接、高精度结构件,铆接就是无解的刚需。比如航空的飞机蒙皮,要求整个曲面精度控制在0.1毫米以内,焊接根本做不到,热变形一出来,整个蒙皮的气动外形就废了。还有售后维护,飞机蒙皮哪块撞坏了,钻掉铆钉换块新的就行,焊接你刨掉重焊,反而会破坏周围的结构强度,风险大太多。
国产大飞机蒙皮手工铆接作业特写
铆接工艺未来的增长点在哪?
现在双碳要求,工业制造都在降能耗,铆接作为冷工艺,能耗比焊接低三分之一以上,天生就是低碳工艺,这就是最大的优势。
接下来两个方向肯定会爆:
第一个是自适应机器人铆接,现在的机器人已经能自动识别板材厚度、材质,自动调整铆接压力和速度,接头一致性比人工高太多,现在国内大部分新造车企业的新生产线,都预留了铆接机器人的工位,未来换材料的时候直接上就行。
第二个是轻量化铆钉,原来铆钉大多是钢的,现在已经有铝铆钉、复合材料铆钉,进一步降低整体结构重量,在超跑、无人机、航天器这些对重量抠到极致的领域,已经开始批量用了。
不过话说回来,铆接也不是万能的。十几公分厚的高强度钢板,铆接的强度确实不如焊接,该用焊接还是用焊接,没必要为了赶新潮硬上铆接。合适的工艺用在合适的地方,才是工业制造的核心。
很多人天天把芯片、AI挂在嘴边,觉得这才是高端制造,其实这些最基础的连接工艺,才是真正卡脖子的地方。前几年国内做不了高精度的自冲铆接机,做不了航空级的铆钉,只能花几倍价钱从国外买,现在我们自己能做了,成本降下来,大飞机、新能源汽车才能真正起来。铆接这门不起眼的老工艺,换了个新身份,成了高端制造的压舱石,你说神奇不神奇。
为什么高端制造越来越离不开铆接?
很多人对铆接的印象还停留在一百年前造桥梁那种敲铆钉的老工艺,早就过时了好吗。 铆接的核心本质是冷连接,靠铆钉的机械锁合力把两块板材卡死,不需要高温熔化材料,天生就没有热应力、热变形的问题。 这几年高端制造喊得最多的是什么?轻量化。要减重就要用异种材料,铝配钢,铝配碳纤维,铝配镁合金,这些材料物理性能差太多,焊接根本焊不牢。要么焊完开裂,要么热变形把整个零件废了。 铆接就没这个问题。不管你是什么材料,只要能打孔能压入,就能铆在一起,强度稳定,耐疲劳,放个几十年都不会松。特斯拉上海超级工厂的车身流水线,自冲铆接的工位比焊接还多,就是这个原因。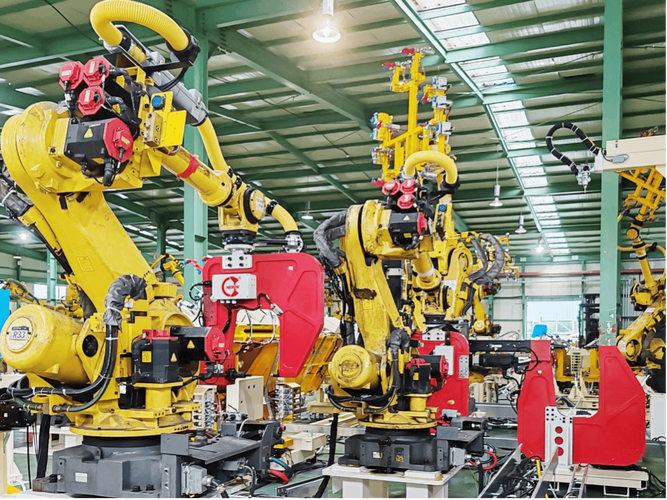 新能源汽车车身车间自冲铆接机器人作业现场
问:铆接和焊接比,优势真的大到必须换工艺吗?
答:当然分场景。做普通碳钢车架,焊接当然便宜又好用,没必要换。但只要涉及异种材料连接、高精度结构件,铆接就是无解的刚需。比如航空的飞机蒙皮,要求整个曲面精度控制在0.1毫米以内,焊接根本做不到,热变形一出来,整个蒙皮的气动外形就废了。还有售后维护,飞机蒙皮哪块撞坏了,钻掉铆钉换块新的就行,焊接你刨掉重焊,反而会破坏周围的结构强度,风险大太多。
现在主流的铆接新工艺,到底新在哪?
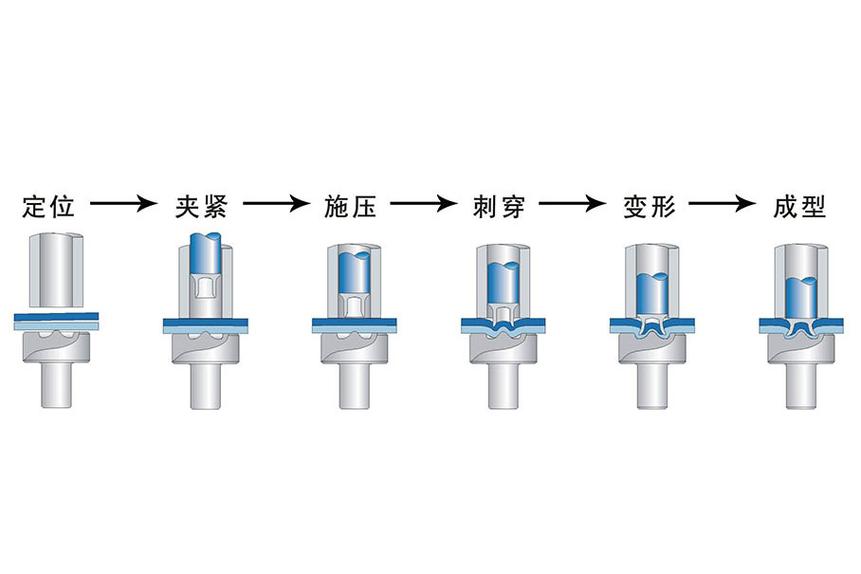
说实话,我见过太多入行五六年的机械工程师,都还以为铆接就是手工敲实心铆钉,太离谱了。现在的铆接工艺早迭代三四代了,给大家捋几个最常用的: ✅ 自冲铆接(SPR):不用提前钻孔,直接把铆钉用高压压进两块板材,铆钉尾部自己张开锁死,一两秒就能完成一个接头,速度快,强度高,特别适合流水线大规模生产。现在宁德时代、比亚迪的动力电池包箱体,大部分连接都是用的自冲铆接,防震防松,比焊接靠谱多了。 ✅ 流钻铆接(FDS):专门解决单面连接的问题,车身上很多封闭的框架结构,另一边伸不进工具,流钻铆接靠铆钉高速旋转摩擦钻透板材,然后自动成型锁死,完美解决这个痛点。 ✅ 电磁铆接:靠电磁力产生冲击力,整个铆接过程冲击力均匀,铆钉变形一致,接头强度比普通铆接高10%以上,耐疲劳性能好太多,现在航天的箭体结构,大飞机的核心承力部件,大部分都用电磁铆接。 💡 传统实心铆钉铆接也没淘汰,航空领域很多蒙皮连接还在用,老师傅手工调的铆钉,精度比机器还准,我上次去商飞的车间参观,看得真的服。 问:铆接的成本是不是比焊接高很多,中小企业用不起? 答:这真的是行业里最大的误区。早十年前,铆接设备全靠进口,一套自冲铆接机要上百万,确实贵。现在国内早就实现设备和铆钉全产业链国产化了,普通的流水线用铆接机,几十万就能拿下,比进口便宜一半还多。而且算全生命周期成本,铆接接头的故障率远低于焊接,尤其是异种材料连接,焊接后期开裂返修的成本,加起来比铆接工艺本身贵多了。❗ 这里提个醒,很多新手容易踩坑:铆钉材质一定要和被连接的板材匹配,不然会产生电化学腐蚀,两三年接头就烂了,别省那点铆钉的钱。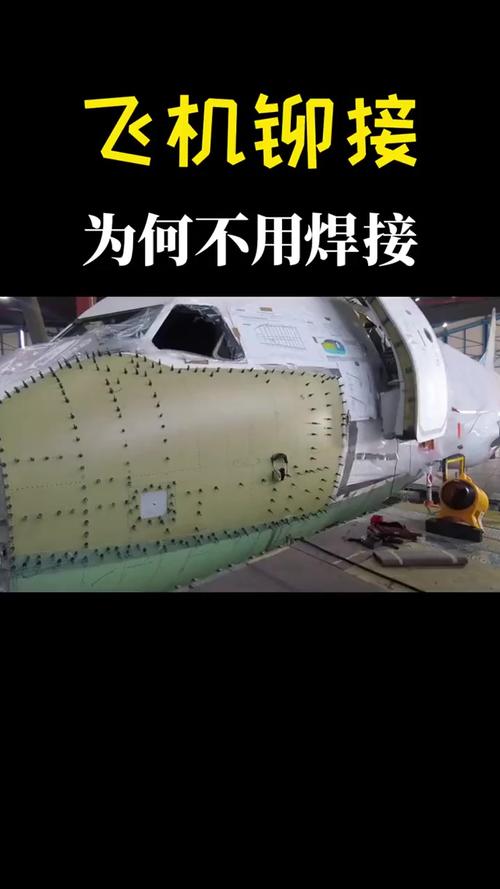 国产大飞机蒙皮手工铆接作业特写
铆接工艺未来的增长点在哪?
 铆接工艺未来的增长点在哪?
现在双碳要求,工业制造都在降能耗,铆接作为冷工艺,能耗比焊接低三分之一以上,天生就是低碳工艺,这就是最大的优势。
接下来两个方向肯定会爆:
第一个是自适应机器人铆接,现在的机器人已经能自动识别板材厚度、材质,自动调整铆接压力和速度,接头一致性比人工高太多,现在国内大部分新造车企业的新生产线,都预留了铆接机器人的工位,未来换材料的时候直接上就行。
第二个是轻量化铆钉,原来铆钉大多是钢的,现在已经有铝铆钉、复合材料铆钉,进一步降低整体结构重量,在超跑、无人机、航天器这些对重量抠到极致的领域,已经开始批量用了。
不过话说回来,铆接也不是万能的。十几公分厚的高强度钢板,铆接的强度确实不如焊接,该用焊接还是用焊接,没必要为了赶新潮硬上铆接。合适的工艺用在合适的地方,才是工业制造的核心。
很多人天天把芯片、AI挂在嘴边,觉得这才是高端制造,其实这些最基础的连接工艺,才是真正卡脖子的地方。前几年国内做不了高精度的自冲铆接机,做不了航空级的铆钉,只能花几倍价钱从国外买,现在我们自己能做了,成本降下来,大飞机、新能源汽车才能真正起来。铆接这门不起眼的老工艺,换了个新身份,成了高端制造的压舱石,你说神奇不神奇。