工业粘接:被很多工厂低估的隐形核心工艺
我接触过很多做高端装备制造的工厂,天天盯着铸件精度、焊接变形抠到头发掉,转头就把粘接当成凑合用的替补工艺。说实话,亏大发了。
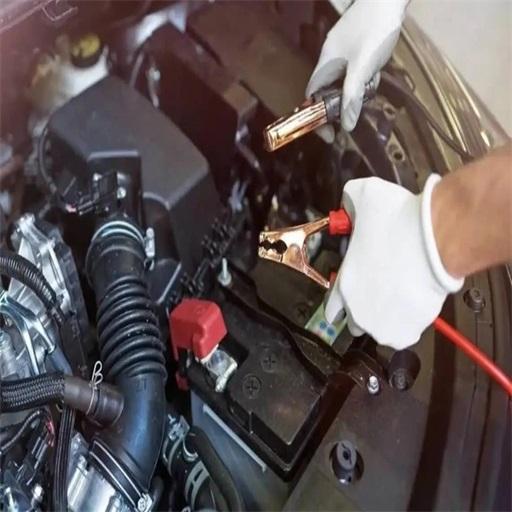
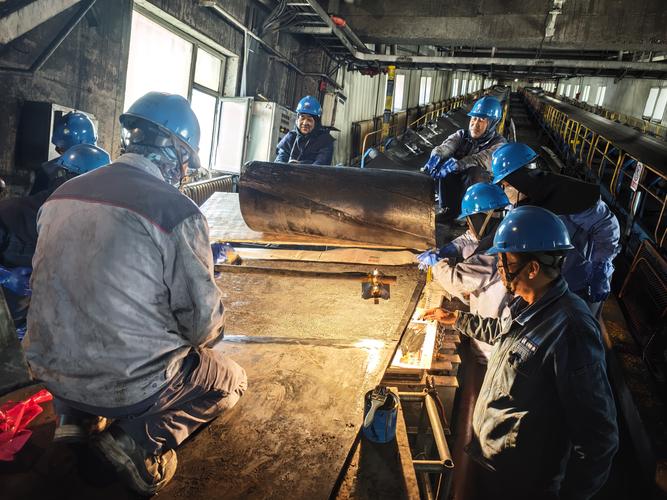
 新能源汽车电池包壳体粘接施工现场
现在新出的动力电池PACK,80%以上的壳体连接都是用粘接,新能车的白车身,碳纤维覆盖件全是粘上去的,航空航天的复材构件,更是离不了粘接。我上个月跑长三角的一个主机厂,人家工程师跟我说,现在他们的新机翼,粘接接头占比超过60%,减重效果比铆接好太多。
问:粘接强度真的能比得上传统焊接铆接吗?
答:得分场景说。如果是承受交变载荷的轻量化结构件,选对结构胶+合适的表面处理,粘接接头的疲劳强度比铆接高30%以上。你想想动力电池跑几十万次充放,常年在振动环境里,铆接的应力点早就裂了,粘接是整个面受力,载荷均匀分散,反而更耐用。当然,如果是上百吨的重型承重结构,那还是焊接为主,但现在绝大多数轻量化应用场景里,粘接早就不是替补,是主力了。
工业粘接最容易踩的三个坑
✅ 坑一:跳过表面处理
很多工厂拿过来材料就直接涂胶,觉得反正能粘上,强度差一点无所谓。其实材料表面的油污、氧化层、脱模剂,哪怕只有几微米厚,粘接强度直接掉一半都不止。我见过一家做复材球拍的工厂,脱模剂没清干净,一批货出去,三个月开胶80%,全赔回去,亏了小两百万。
💡 干货:金属粘接要喷砂+丙酮脱脂,低表面能塑料一定要提前做等离子处理,这个步骤省十分钟,后面亏十万。
❗ 坑二:选错胶种
结构粘接用了密封胶,高温场景用了常温固化胶,户外用了不耐紫外线的胶,不出半年肯定出问题。之前有个做光伏追踪支架的客户,图便宜用普通AB胶粘铝型材连接头,户外晒了半年,全掉了,返工花了几百万,真的心疼。
💣 坑三:不控制工艺参数
小工厂涂胶全靠工人手挤,要么缺胶开缝,要么溢胶到处都是,固化全靠自然晾,环境温度不够,固化不完全,强度根本达不到设计要求。现在批量生产,全自动化涂胶线才是标配,温度湿度固化时间全控,一致性才能上来。
问:现在工业粘接有没有靠谱的验收标准?
答:国内现在已经有完整的行业标准了,针对不同场景,比如航空航天有GJB的标准,汽车有GB/T的相关标准,常规的粘接强度可以做拉伸剪切试验,无损检测可以用超声扫,内部有没有气泡缺胶一眼就能看出来。其实只要工艺做对,选对胶,很少出问题,怕就怕糊弄事。
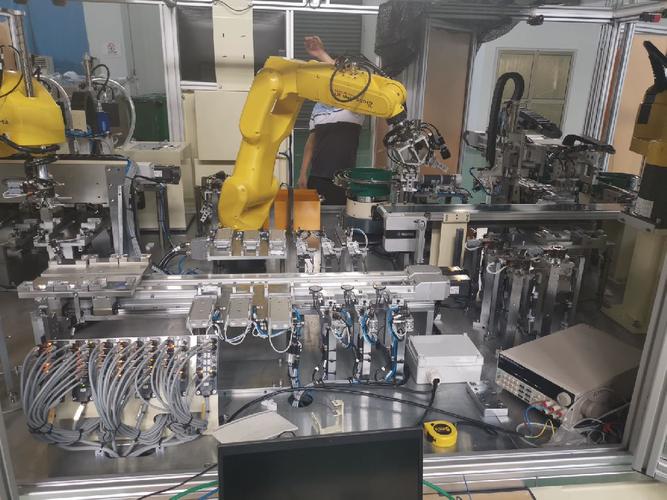
工业自动化粘接涂胶机器人工作场景
不过话说回来,粘接再好用,也不是万能的。该用焊接用焊接,该用铆接用铆接,组合工艺才是最香的。比如现在的高铁车身,就是铝型材粘接+铆接,既防腐蚀,又降重量,强度还够,用几十年都没问题。
很多工厂现在升级产品,换材料,结果做出来达不到设计要求,翻来覆去找不到原因,最后一查,原来是粘接工艺错了。这个隐形的核心工艺,真的值得多花点心思琢磨,投进去的钱,省出来的重量,赚回来的利润,比你抠半天焊接精度划算多了。
为什么现在工业粘接成了刚需?
新能源浪潮把整个制造业卷去轻量化,碳纤维、铝镁合金、高性能陶瓷这些异质材料用得越来越多。焊接会烧穿薄壁,还会改变碳纤维的树脂基体性能;铆接会打孔,应力集中,还凭空多出来好几公斤重量。 粘接刚好补上了这个缺口。面接触受力,不破坏母材,还能密封防水,重量几乎可以忽略不计。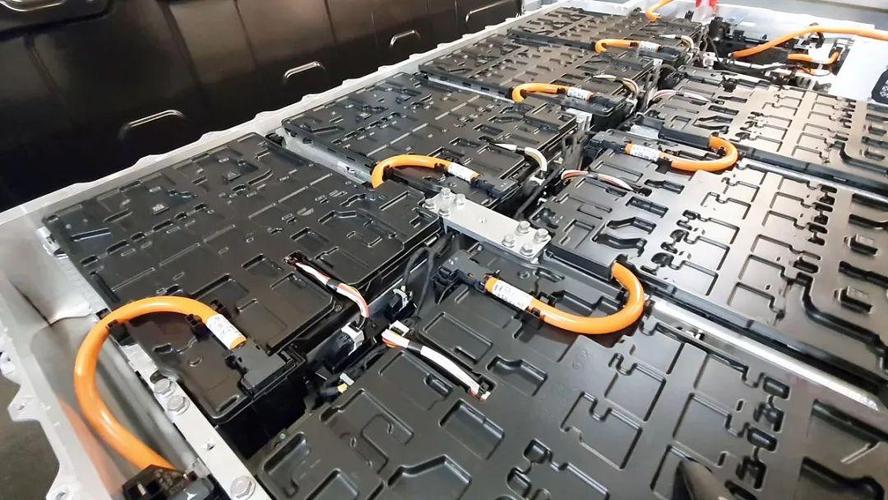 新能源汽车电池包壳体粘接施工现场
现在新出的动力电池PACK,80%以上的壳体连接都是用粘接,新能车的白车身,碳纤维覆盖件全是粘上去的,航空航天的复材构件,更是离不了粘接。我上个月跑长三角的一个主机厂,人家工程师跟我说,现在他们的新机翼,粘接接头占比超过60%,减重效果比铆接好太多。
问:粘接强度真的能比得上传统焊接铆接吗?
答:得分场景说。如果是承受交变载荷的轻量化结构件,选对结构胶+合适的表面处理,粘接接头的疲劳强度比铆接高30%以上。你想想动力电池跑几十万次充放,常年在振动环境里,铆接的应力点早就裂了,粘接是整个面受力,载荷均匀分散,反而更耐用。当然,如果是上百吨的重型承重结构,那还是焊接为主,但现在绝大多数轻量化应用场景里,粘接早就不是替补,是主力了。
工业粘接最容易踩的三个坑
 工业粘接最容易踩的三个坑
✅ 坑一:跳过表面处理
很多工厂拿过来材料就直接涂胶,觉得反正能粘上,强度差一点无所谓。其实材料表面的油污、氧化层、脱模剂,哪怕只有几微米厚,粘接强度直接掉一半都不止。我见过一家做复材球拍的工厂,脱模剂没清干净,一批货出去,三个月开胶80%,全赔回去,亏了小两百万。
💡 干货:金属粘接要喷砂+丙酮脱脂,低表面能塑料一定要提前做等离子处理,这个步骤省十分钟,后面亏十万。
❗ 坑二:选错胶种
结构粘接用了密封胶,高温场景用了常温固化胶,户外用了不耐紫外线的胶,不出半年肯定出问题。之前有个做光伏追踪支架的客户,图便宜用普通AB胶粘铝型材连接头,户外晒了半年,全掉了,返工花了几百万,真的心疼。
💣 坑三:不控制工艺参数
小工厂涂胶全靠工人手挤,要么缺胶开缝,要么溢胶到处都是,固化全靠自然晾,环境温度不够,固化不完全,强度根本达不到设计要求。现在批量生产,全自动化涂胶线才是标配,温度湿度固化时间全控,一致性才能上来。
问:现在工业粘接有没有靠谱的验收标准?
答:国内现在已经有完整的行业标准了,针对不同场景,比如航空航天有GJB的标准,汽车有GB/T的相关标准,常规的粘接强度可以做拉伸剪切试验,无损检测可以用超声扫,内部有没有气泡缺胶一眼就能看出来。其实只要工艺做对,选对胶,很少出问题,怕就怕糊弄事。
2024年工业粘接的新玩法
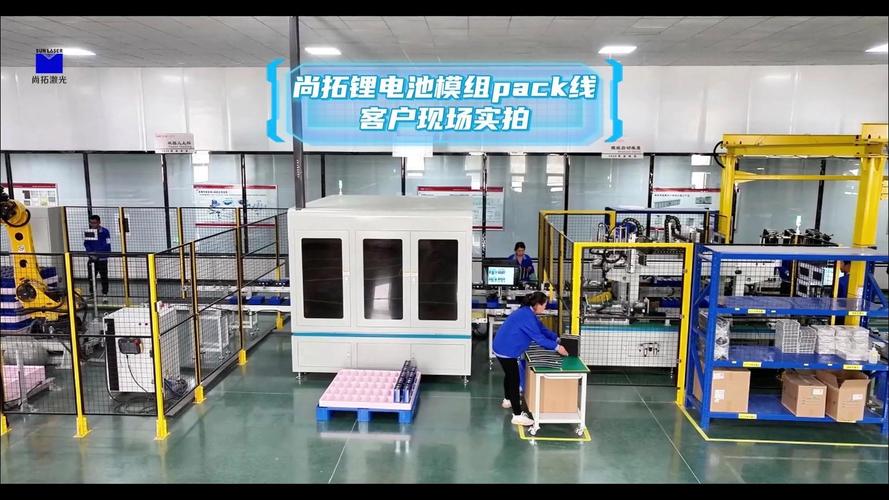
现在粘接早就不是手涂粘修补的老黄历了,新东西真的很多。 第一个是自动化+AI检测,现在头部电池厂的粘接线,涂胶完AI视觉一秒扫描,缺胶、气泡、位移直接识别出来,不良率能降到0.01%以下,比人工检准太多,还快。 第二个是可拆解结构胶,符合双碳要求,退役电池要拆解回收,加热到一定温度,胶就自动失粘,正负极材料和外壳很好分离,不用砸,回收率高很多,现在宁德、比亚迪的新线已经在用了。 第三个是发泡结构粘接,粘车身构件的时候,涂出来的胶是发泡的,既起到结构粘接的作用,还能填充缝隙,隔热隔音,一次成型,省了好几道工序,新能车上面用得特别多。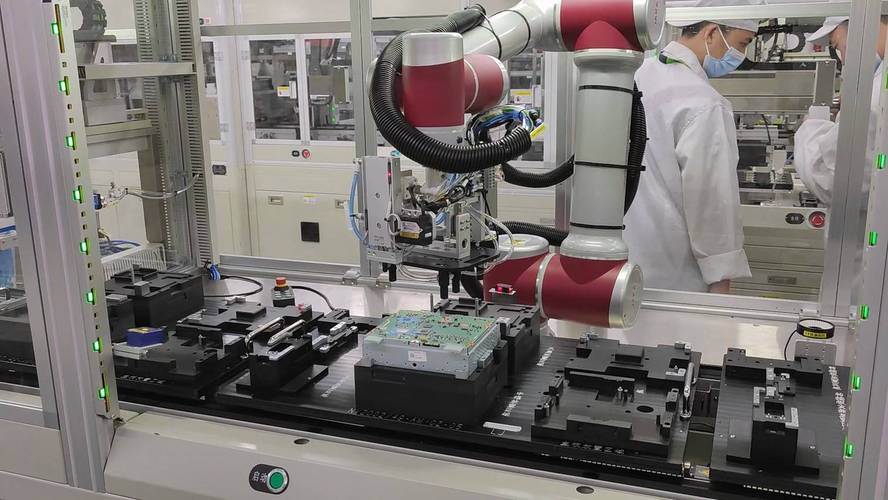 工业自动化粘接涂胶机器人工作场景
不过话说回来,粘接再好用,也不是万能的。该用焊接用焊接,该用铆接用铆接,组合工艺才是最香的。比如现在的高铁车身,就是铝型材粘接+铆接,既防腐蚀,又降重量,强度还够,用几十年都没问题。
很多工厂现在升级产品,换材料,结果做出来达不到设计要求,翻来覆去找不到原因,最后一查,原来是粘接工艺错了。这个隐形的核心工艺,真的值得多花点心思琢磨,投进去的钱,省出来的重量,赚回来的利润,比你抠半天焊接精度划算多了。