钎焊:被新手低估的高端制造核心工艺
很多人搞焊接,一开口就是电弧焊、氩弧焊,提钎焊,都觉得就是粘两块铜,没什么技术含量。
真不是这么回事。现在新能源汽车、航空航天、半导体封装,钎焊玩不转,很多核心部件根本做不出来。
就这一点,就解决了太多熔焊解决不了的问题。
比如薄板焊接,0.1mm厚的铝板,熔焊一烧就穿,变形大到根本没法用。钎焊呢?整面加热均匀,焊完几乎没变形,精度直接拉满。
再比如异种金属焊接,铝和钢、铜和陶瓷,两者熔点差几百上千度,热膨胀系数还不一样,熔焊完冷却直接裂给你看。钎焊?只要选对钎料,做好表面处理,牢牢焊在一起,用十几年都不会出问题。 新能源汽车水冷板钎焊成品图
现在新能源汽车的水冷板,绝大多数都是真空钎焊做的。为什么?要换热均匀,焊缝致密,不能漏,批量生产成本还低。换别的工艺?你激光焊拼一块试试,变形够你调三天,良率上不去,成本直接翻三倍都不止。
问:钎焊只能焊小零件吗? 答:当然不是。我见过国内厂家做两米长的工业换热板,整板钎焊一次成型,精度控制在0.5mm以内。反而越小的零件,对钎焊的工艺要求越高——比如电子封装里的引脚钎焊,公差都是微米级的,差一点直接报废。
很多人吐槽钎焊强度不够。说实话,只要你选对钎料,做好工艺,钎焊焊缝的强度不比母材低,承压几十MPa都不是事。只不过很多小作坊随便买个三无钎料,坡口都不处理,焊出来漏液裂缝,就把锅甩给钎焊本身,这不扯吗。
很多新手觉得间隙越小越好,挤得越紧焊得越牢。大错特错。钎焊靠的是毛细作用吸钎料,你把间隙堵死了,熔化的钎料根本流不进去,焊完就是半空心的焊缝,一受力就断。
不同钎料间隙要求完全不一样,硬钎焊一般留0.05-0.2mm,软钎焊再小一点,你留1mm那肯定废了,钎料流完都填不满。
💡 坑二:懒得去除氧化膜
说出来你不信,一半的钎焊报废都是氧化膜没清干净。氧化膜不吸钎料,熔化的钎料上去直接变成水珠滚下来,根本润不湿,你焊个寂寞?
不同母材处理方法不一样,铝母材还要特意做钎焊涂覆,不然天然的氧化膜就搞死你。
❗ 坑三:盲目只看钎料价格
很多人只图便宜,买低价钎料,结果不是用两年就腐蚀了,就是强度根本达不到要求,最后返工成本比省的那点钱高十倍都不止。比如你做水冷板,要求耐水腐蚀,要用合适的含银钎料,你非得换便宜的铜磷钎料,用不了半年焊缝就腐蚀漏液,客户找你退款,亏到姥姥家。真空钎焊炉加工钎焊工件现场图
问:真空钎焊比火焰钎焊好吗?是不是贵很多? 答:没有绝对的好坏,看应用场景。火焰钎焊设备便宜,小批量单件生产灵活,修个空调管、接个铜管什么的太合适。真空钎焊适合批量大、要求高的工件,没有钎剂残留,焊缝干净强度高,现在新能源、航空航天批量件,真空钎焊的综合良率高,算下来单位成本反而比人工火焰钎焊更低。2024年钎焊工艺的新变化
现在早就不是以前老师傅拿个喷火枪烤的时代了。钎焊的自动化、精细化程度早就拉满了。
比如感应钎焊配机械手,精准控制加热区域和温度,小批量的定制工件,一分钟就能焊一个,良率稳定在98%以上,比人工焊靠谱多了。
动力电池的汇流排,现在很多都用激光钎焊,速度快,变形小,适合自动化生产线一分钟出好几个,适配现在新能源车的产能需求。
还有活性钎焊,直接可以焊陶瓷和金属,以前航天的散热部件,根本做不了整体件,现在直接一次钎焊成型,强度还满足要求,重量直接降了20%。
绿色化也是大趋势,现在无铅无镉的环保钎料已经全面普及了,符合国内外的环保要求,出口也不会卡你脖子。很多人担心环保钎料性能不好,说实话,现在国内厂家做的环保钎料,强度耐腐蚀性都不比传统含铅钎料差,价格也下来了。
不过话说回来,你要是刚开厂准备上钎焊线,别上来就整最贵的进口设备,先搞清楚你自己的工件要求,批量多大,再选工艺。很多小批量定制件,整个好点的感应钎焊设备配个机械手,足够用了,花大几百万上真空炉,那都是月产上万件的大批次才划算。
很多时候你去高端制造车间转一圈,看不见钎焊的痕迹,但缺了它,什么新能源汽车,飞机,半导体设备,根本转不起来。就是这么个低调,却处处影响核心制造的工艺。
真不是这么回事。现在新能源汽车、航空航天、半导体封装,钎焊玩不转,很多核心部件根本做不出来。
为什么高端制造离不开关乎成本的钎焊
钎焊和熔焊最大的区别,钎焊不熔化母材,靠钎料熔化后靠毛细作用润湿填缝,把两块母材粘在一起。就这一点,就解决了太多熔焊解决不了的问题。
比如薄板焊接,0.1mm厚的铝板,熔焊一烧就穿,变形大到根本没法用。钎焊呢?整面加热均匀,焊完几乎没变形,精度直接拉满。
再比如异种金属焊接,铝和钢、铜和陶瓷,两者熔点差几百上千度,热膨胀系数还不一样,熔焊完冷却直接裂给你看。钎焊?只要选对钎料,做好表面处理,牢牢焊在一起,用十几年都不会出问题。
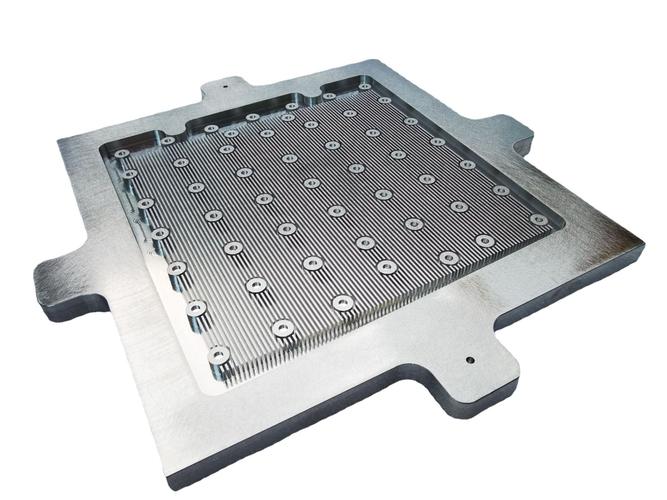 新能源汽车水冷板钎焊成品图
现在新能源汽车的水冷板,绝大多数都是真空钎焊做的。为什么?要换热均匀,焊缝致密,不能漏,批量生产成本还低。换别的工艺?你激光焊拼一块试试,变形够你调三天,良率上不去,成本直接翻三倍都不止。
问:钎焊只能焊小零件吗? 答:当然不是。我见过国内厂家做两米长的工业换热板,整板钎焊一次成型,精度控制在0.5mm以内。反而越小的零件,对钎焊的工艺要求越高——比如电子封装里的引脚钎焊,公差都是微米级的,差一点直接报废。
很多人吐槽钎焊强度不够。说实话,只要你选对钎料,做好工艺,钎焊焊缝的强度不比母材低,承压几十MPa都不是事。只不过很多小作坊随便买个三无钎料,坡口都不处理,焊出来漏液裂缝,就把锅甩给钎焊本身,这不扯吗。
做钎焊,最容易踩的三个坑
💡 坑一:钎缝间隙瞎留很多新手觉得间隙越小越好,挤得越紧焊得越牢。大错特错。钎焊靠的是毛细作用吸钎料,你把间隙堵死了,熔化的钎料根本流不进去,焊完就是半空心的焊缝,一受力就断。
不同钎料间隙要求完全不一样,硬钎焊一般留0.05-0.2mm,软钎焊再小一点,你留1mm那肯定废了,钎料流完都填不满。
💡 坑二:懒得去除氧化膜
说出来你不信,一半的钎焊报废都是氧化膜没清干净。氧化膜不吸钎料,熔化的钎料上去直接变成水珠滚下来,根本润不湿,你焊个寂寞?
不同母材处理方法不一样,铝母材还要特意做钎焊涂覆,不然天然的氧化膜就搞死你。
❗ 坑三:盲目只看钎料价格
很多人只图便宜,买低价钎料,结果不是用两年就腐蚀了,就是强度根本达不到要求,最后返工成本比省的那点钱高十倍都不止。比如你做水冷板,要求耐水腐蚀,要用合适的含银钎料,你非得换便宜的铜磷钎料,用不了半年焊缝就腐蚀漏液,客户找你退款,亏到姥姥家。
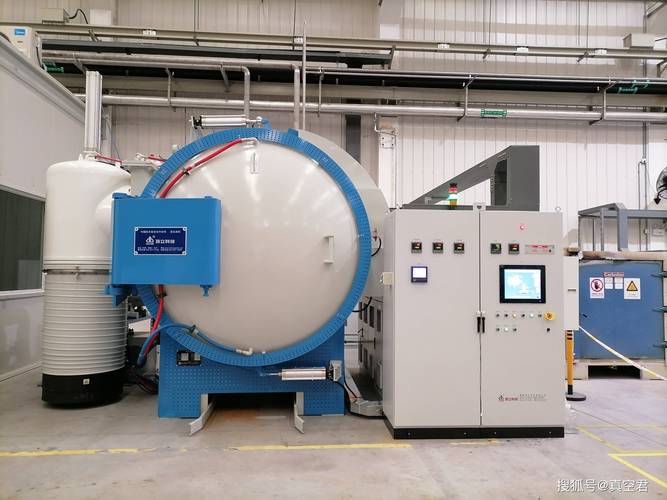 真空钎焊炉加工钎焊工件现场图
问:真空钎焊比火焰钎焊好吗?是不是贵很多? 答:没有绝对的好坏,看应用场景。火焰钎焊设备便宜,小批量单件生产灵活,修个空调管、接个铜管什么的太合适。真空钎焊适合批量大、要求高的工件,没有钎剂残留,焊缝干净强度高,现在新能源、航空航天批量件,真空钎焊的综合良率高,算下来单位成本反而比人工火焰钎焊更低。
2024年钎焊工艺的新变化
 2024年钎焊工艺的新变化
现在早就不是以前老师傅拿个喷火枪烤的时代了。钎焊的自动化、精细化程度早就拉满了。
比如感应钎焊配机械手,精准控制加热区域和温度,小批量的定制工件,一分钟就能焊一个,良率稳定在98%以上,比人工焊靠谱多了。
动力电池的汇流排,现在很多都用激光钎焊,速度快,变形小,适合自动化生产线一分钟出好几个,适配现在新能源车的产能需求。
还有活性钎焊,直接可以焊陶瓷和金属,以前航天的散热部件,根本做不了整体件,现在直接一次钎焊成型,强度还满足要求,重量直接降了20%。
绿色化也是大趋势,现在无铅无镉的环保钎料已经全面普及了,符合国内外的环保要求,出口也不会卡你脖子。很多人担心环保钎料性能不好,说实话,现在国内厂家做的环保钎料,强度耐腐蚀性都不比传统含铅钎料差,价格也下来了。
不过话说回来,你要是刚开厂准备上钎焊线,别上来就整最贵的进口设备,先搞清楚你自己的工件要求,批量多大,再选工艺。很多小批量定制件,整个好点的感应钎焊设备配个机械手,足够用了,花大几百万上真空炉,那都是月产上万件的大批次才划算。
很多时候你去高端制造车间转一圈,看不见钎焊的痕迹,但缺了它,什么新能源汽车,飞机,半导体设备,根本转不起来。就是这么个低调,却处处影响核心制造的工艺。