折弯回弹压不住?聊聊钣金折弯从模具到挠度补偿的实操逻辑
三毫米的冷轧板,九十度。上模尖角 R0.5,下模 V16,系统里编好的角度 89.7,成品拿卡尺一量——92.3。
多出来 2.6 度。
新手第一反应是机器不准,跑去找设备科。老师傅过来瞟一眼,扔下两个字:回弹。然后从工具箱里摸出橡皮锤,照着折弯线内侧“咚咚”敲几下。再量,89.9。
服不服?我当年是真服了。
可问题是,橡皮锤敲出来的东西靠手感,不靠工艺。批量两千件的时候,你不能指望每个工人都练出一双老师傅的手。所以这事得从根上捋。
 钣金折弯中性层与K因子回弹计算示意图
现在主流做法,是让折弯机的数控系统自己去管这件事。材料库、模具库、角度补偿表,配上首次试折,机器算出来的实际角度会写回数据库。下一次同牌号同批次的板子上机,直接调用。这套东西十年前是高端机才有,现在国产系统也做得不差了。不过有个前提——你的材料牌号和厚度必须录对。很多车间图省事,材料全选“碳钢”,厚度全填名义值,那数据库积累的就是一堆垃圾。
问:同一套模具、同一个程序,为什么换了一批板材,角度就不对了?
答:多半是板材本身在变。屈服强度批次波动、板厚公差、镀锌层厚度、甚至轧制方向,任何一个都能让角度跑掉半度以上。冷轧板标称 3.0,实测 2.95 或 3.06,都很正常。折弯线垂直于轧制纹路和顺着纹路折,回弹也不一样。稳妥的办法是每卷料留一片试片,上机前空折一次校准;或者干脆在折弯机系统里建材料分组,把不同供应商的板子分开建档。
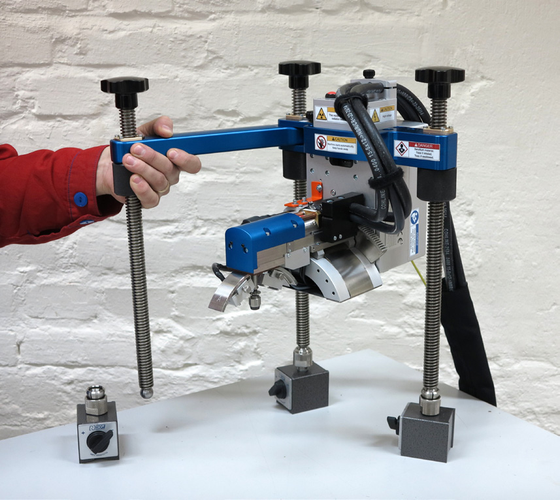
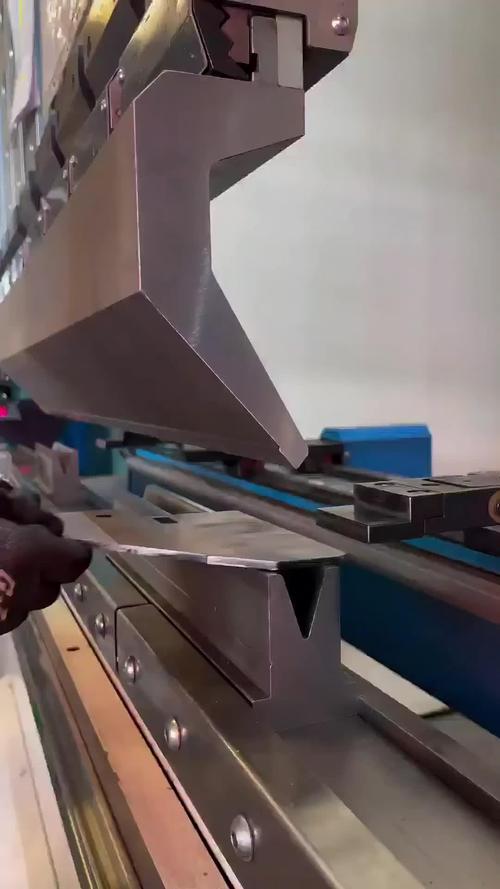
数控折弯机上模冲头与下模V槽装配实物照片
挠度补偿:三米长的活儿,成败全在中间那几丝
机器越长,这个问题越要命。
折弯的时候,滑块往下压,工作台往上顶,两个都是受力构件。中间的跨距大,会往下挠。结果就是:工件两头角度到位,中间角度偏大,像一个浅浅的“船底”。
你量两头,合格。装上框架,中间鼓出来一道缝。装配工骂娘。
补偿方式大体三种。
机械斜楔补偿。工作台下方一排斜楔块,手动或用电机调整高度,把中间垫起来。便宜,可靠,但补偿量是定死的,换了板厚或者折弯长度,就得重新调。
液压挠度补偿。工作台内部布置一排液压缸,按程序自动加凸。响应快,适配多品种。缺点是液压系统怕漏油,油缸一旦内泄,补偿曲线就变形了。
角度在线测量加闭环修正。激光或者接触式测头,折完一件量一次,把偏差反馈给系统,下一件自动补偿。这是目前精度最高的做法,代价是节拍慢一点,设备贵一截。
说实话,很多中小厂买的折弯机,挠度补偿就是个摆设。手动楔块从出厂就没调过,刻度还停在厂家调试时的位置。机子用了五年,模具换了两套,板厚从中板换到薄板,补偿量一直没动。这种状态下你能折出好活儿,靠的是运气。
问:买折弯机的时候,挠度补偿到底是不是必须的?手动楔块能不能凑合?
答:看你的活。长度 1 米以内、板厚 2mm 以上、公差要求 ±0.5 度,手动楔块完全够,省下的钱够买两套好模具。但要是折 3 米以上的薄板,公差卡在 ±0.2 度甚至更严,那就必须上自动补偿,手动的基本调不明白。这行的老话——机器长度的三分之一,决定了你该在补偿系统上花多少钱。
折弯顺序和模具避让,比参数更吃经验
参数设对了,模具选好了,还有一关:工件怎么摆。
一个盒子形状的零件,四条边都要折。你先折哪一条?
折错顺序,最后一条边没地方放,上模撞上已经折起来的边,俗称“撞刀”。轻则报废,重则崩模。
基本规则记几条:
回弹不是误差,它是材料的脾气
折弯这个动作,说白了就是把一块平的板子,逼着它记住一个新形状。外力施加的时候它听话,外力一撤,它就想往回弹一点。这叫弹性恢复,行话叫回弹。 要理解回弹,先得理解中性层。板料折弯,内侧受压,外侧受拉,中间必然有一层长度不变的,就叫中性层。展开计算里的 K 因子,说的就是中性层位置系数。软钢、R/t 适中的时候,K 大致在 0.44 到 0.45 之间。但 R/t 一变小,中性层就往内移,K 值掉到 0.33 甚至更低。高强钢更麻烦,屈服点高,K 值反而往 0.5 靠。 回弹量大致跟材料的屈服强度成正比,跟弹性模量成反比,同时随折弯半径和折弯角度增大而增大。记住这句,车间里一大半的角度问题你都能自己想明白。 举个实在的例子。同样 3mm 厚、折 90 度、R 角差不多的情况下,Q235 碳钢回弹 1 到 1.5 度就够了,换成 S700MC 这种高强钢,回弹能到 4 到 6 度。你按碳钢的参数去折高强钢,出来一个 84 度的活,一点都不奇怪。 S700 这类材料为什么难搞?它的屈强比接近 0.9,塑性变形阶段“后劲不足”——稍微过一点就开裂,稍微欠一点就回弹得厉害。折弯半径 R 不能太小,一般要求 R/t ≥ 2 甚至更大,否则外表面直接起微裂纹,探伤一照全是毛病。 钣金折弯中性层与K因子回弹计算示意图
现在主流做法,是让折弯机的数控系统自己去管这件事。材料库、模具库、角度补偿表,配上首次试折,机器算出来的实际角度会写回数据库。下一次同牌号同批次的板子上机,直接调用。这套东西十年前是高端机才有,现在国产系统也做得不差了。不过有个前提——你的材料牌号和厚度必须录对。很多车间图省事,材料全选“碳钢”,厚度全填名义值,那数据库积累的就是一堆垃圾。
问:同一套模具、同一个程序,为什么换了一批板材,角度就不对了?
答:多半是板材本身在变。屈服强度批次波动、板厚公差、镀锌层厚度、甚至轧制方向,任何一个都能让角度跑掉半度以上。冷轧板标称 3.0,实测 2.95 或 3.06,都很正常。折弯线垂直于轧制纹路和顺着纹路折,回弹也不一样。稳妥的办法是每卷料留一片试片,上机前空折一次校准;或者干脆在折弯机系统里建材料分组,把不同供应商的板子分开建档。
V 槽宽度:那个“8 倍板厚”的经验值,害过多少人
“下模 V 槽选板厚的 8 倍”,这句话在车间里流传了几十年,挺好用,但它是起点,不是终点。 粗略关系是这样:自由折弯时,工件内圆角 R 大约等于 V 槽宽度的 1/6 到 1/5。想要小 R,就得用小 V。用小 V,折弯力就往上翻。 折弯力有个常用的估算式,以 450 MPa 抗拉强度为基准:每米折弯力(千牛)≈ 650 × 板厚² ÷ V 槽宽。板厚 3mm、V16,算下来 365 千牛每米,差不多 37 吨每米。你要是换成 V8:650 × 9 ÷ 8,731 千牛每米,73 吨每米。V 槽砍一半,吨位翻一倍还多。 ⚠️ 这个时候模具就在那儿硬扛。上模尖角 R0.2 的冲头,配着上百吨每米的线载荷,尖角“炸”掉是分分钟的事。见过太多车间,为了做一个小 R 角,硬压,啪一声,几万块的模具没了。 那实际选型怎么定?- 板厚 ≤ 3mm、精度一般,V8t 到 V10t 问题都不大;
- 要保证内 R 尽量小,上 V6t 甚至 V5t,但吨位得重新算,模具也得换成加强型;
- 不锈钢、高强钢,折弯力要乘 1.5 到 2.0 的系数,别拿碳钢的数往上套;
- 折弯长度超过 2.5 米,吨位按整根算,别按比例摊,滑块两端的受力并不是线性的。
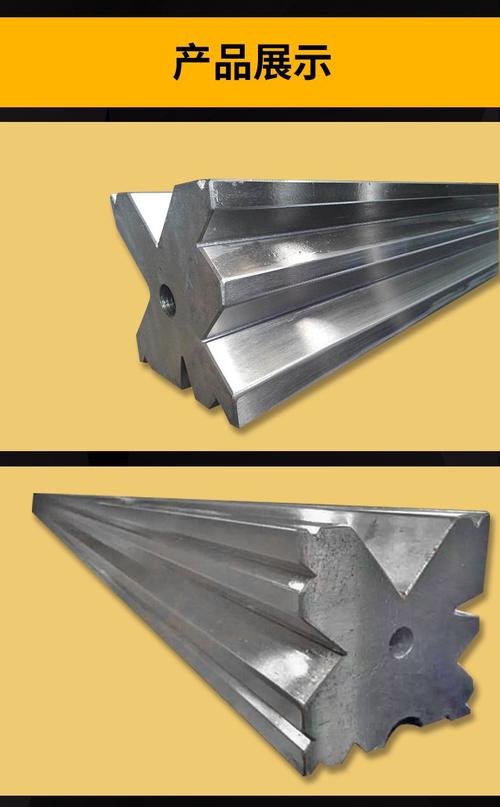 数控折弯机上模冲头与下模V槽装配实物照片
挠度补偿:三米长的活儿,成败全在中间那几丝
 挠度补偿:三米长的活儿,成败全在中间那几丝
机器越长,这个问题越要命。
折弯的时候,滑块往下压,工作台往上顶,两个都是受力构件。中间的跨距大,会往下挠。结果就是:工件两头角度到位,中间角度偏大,像一个浅浅的“船底”。
你量两头,合格。装上框架,中间鼓出来一道缝。装配工骂娘。
补偿方式大体三种。
机械斜楔补偿。工作台下方一排斜楔块,手动或用电机调整高度,把中间垫起来。便宜,可靠,但补偿量是定死的,换了板厚或者折弯长度,就得重新调。
液压挠度补偿。工作台内部布置一排液压缸,按程序自动加凸。响应快,适配多品种。缺点是液压系统怕漏油,油缸一旦内泄,补偿曲线就变形了。
角度在线测量加闭环修正。激光或者接触式测头,折完一件量一次,把偏差反馈给系统,下一件自动补偿。这是目前精度最高的做法,代价是节拍慢一点,设备贵一截。
说实话,很多中小厂买的折弯机,挠度补偿就是个摆设。手动楔块从出厂就没调过,刻度还停在厂家调试时的位置。机子用了五年,模具换了两套,板厚从中板换到薄板,补偿量一直没动。这种状态下你能折出好活儿,靠的是运气。
问:买折弯机的时候,挠度补偿到底是不是必须的?手动楔块能不能凑合?
答:看你的活。长度 1 米以内、板厚 2mm 以上、公差要求 ±0.5 度,手动楔块完全够,省下的钱够买两套好模具。但要是折 3 米以上的薄板,公差卡在 ±0.2 度甚至更严,那就必须上自动补偿,手动的基本调不明白。这行的老话——机器长度的三分之一,决定了你该在补偿系统上花多少钱。
折弯顺序和模具避让,比参数更吃经验
 折弯顺序和模具避让,比参数更吃经验
参数设对了,模具选好了,还有一关:工件怎么摆。
一个盒子形状的零件,四条边都要折。你先折哪一条?
折错顺序,最后一条边没地方放,上模撞上已经折起来的边,俗称“撞刀”。轻则报废,重则崩模。
基本规则记几条:
- 先折大边,后折小边。大边折好之后工件有足够刚性,不会在小边折弯时被带变形;
- 折弯线到已折边的距离,必须大于上模的宽度,否则干涉;
- 内折角多的件,考虑用鹅颈上模避让;
- 短边折弯时,注意下模开口会不会被工件末端“架住”,导致角度不到位。