滚压:从表面强化到疲劳寿命,车间里那点真功夫
液压杆漏油,拆下来一看,密封位一圈微动磨损。老师傅说车一刀?换镀铬?说实话,很多时候滚压一下比换件更划算。但滚压不是拿个滚轮使劲压。压错了,表面看着亮,实际疲劳寿命反而掉。❗
我在车间见过太多“滚压翻车”。有人把滚压当抛光,有人把滚压力当越大越好。结果呢?零件跑台架,几十万次就断。今天聊点真的,不绕弯。
滚压不是“压光”:它到底在改变什么
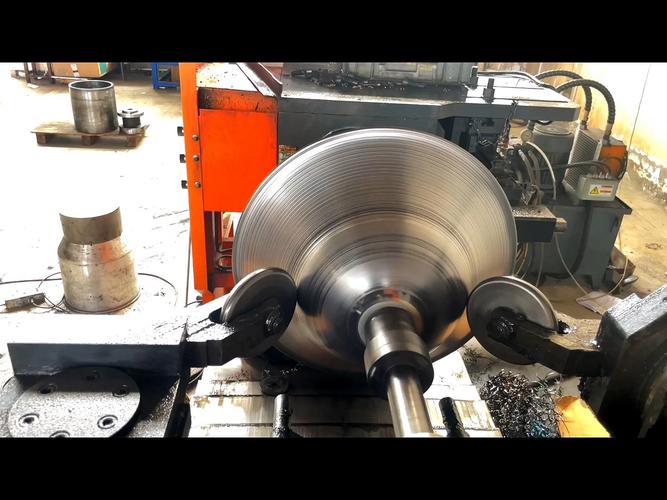
很多人把滚压加工当成抛光。错了。滚压是金属塑性成形,滚压头在工件表面施加一定压力,让表层金属发生冷作硬化,同时把微观波峰压平。表面粗糙度能降到 Ra 0.2 甚至更低,而且表层留下残余压应力。这个残余压应力,才是深滚压强化最值钱的东西。
车削、磨削之后,表面往往有残余拉应力,像拉紧的橡皮筋,疲劳裂纹一有机会就往外扩。滚压压上去,表层变硬、变紧,裂纹萌生被推迟。风电主轴、液压活塞杆、曲轴圆角、轴承滚道,这些地方用滚压,不是图好看,是图命长。
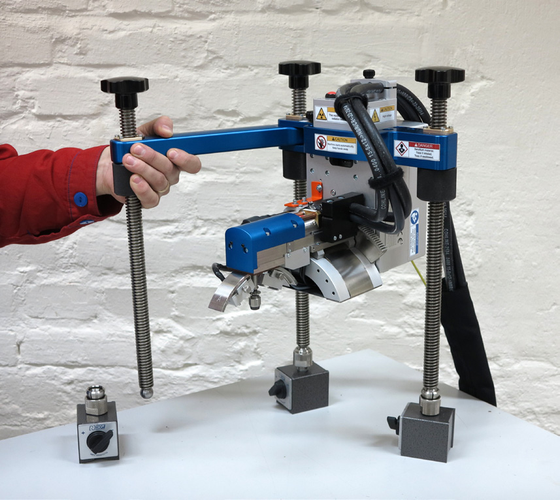 深滚压强化液压缸活塞杆表面残余压应力检测
说到底,滚压改变的是表面完整性:粗糙度、硬度、残余应力、微观组织。四个里缺一个,评价就不完整。💡 有些厂只测 Ra,不测应力,等于只看了半张体检报告。
还有一点,滚压不是万能修复。已经产生的微裂纹,滚压可能把它压闭合,但也可能压成更深的缺陷。所以滚压前最好做无损检测。磁粉、超声,该上就上。
深滚压参数翻车现场:压力、进给和过盈量怎么配
参数这玩意,没有万能表。但有几条铁律。第一,滚压力不是越大越好。压力太低,只蹭痒;压力太大,表层可能起皮、鳞片、甚至开裂。第二,进给量要和滚压头圆角半径匹配。进给太大,螺旋线肉眼可见;进给太小,效率低,还容易过热。第三,过盈量——对滚压头或滚珠来说——直接决定压入力。
我见过一个车间,加工 42CrMo 活塞杆,直径 80 mm,想用一把滚压头通吃。粗滚后 Ra 1.6,精滚后 Ra 0.4,看着不错。但疲劳台架跑 50 万次就断了。金相一查,表层居然有微裂纹。为什么?滚压前车削刀痕太深,滚压时波峰被压塌,波谷没压到,应力集中还在。
所以,滚压前工序得控制。车削或磨削留量要均匀。一般推荐滚压余量 0.005–0.02 mm,具体看材料和直径。对了,润滑也别糊弄。滚压液要极压型,不然滚轮和工件容易咬合。咬一次,滚轮就得修。
 数控滚压头加工风电轴承内圈滚道现场
问:滚压会不会把薄壁件压变形?
答:会。薄壁套、长管件,滚压力径向分量大,很容易椭圆。这时候优先考虑力控滚压,或者内撑+外滚同步。没有力控,就多道次小压力,别想着一刀到位。
问:滚压后还要不要磨?
答:看要求。如果只是表面强化,滚压后直接超精或抛光即可。如果尺寸公差严,比如 IT6 以上,滚压可能让尺寸涨大 0.002–0.01 mm,得预留。别问我怎么知道的,现场量出来才发现,那才叫懊恼……
螺纹滚压与滚压成型:少切屑,但别乱上
螺纹滚压是另一个路子。用滚丝轮把坯料挤成螺纹,金属纤维连续,强度比车削螺纹高 20% 以上。✅ 汽车螺栓、丝杠、锚杆,大量用这工艺。但它挑材料。低碳钢、低合金钢好办,高硬度、高合金材料,模具寿命掉得飞快。滚丝轮价格不低,换一次心疼。
滚压成型呢?钣金折弯、型材滚弯、管材滚轧。和表面滚压不是一回事。但关键词都叫滚压,容易混。搞工艺的人得说清楚:是滚压强化,还是滚压成形?是螺纹滚压,还是滚光?说不清,供应商就敢给你报错方案。
2025 年,车间里多了些新东西。力控滚压头带传感器,实时看压力曲线。机器人末端装滚压工具,去修大型模具的圆角。还有在线激光超声测残余应力,虽然贵,但关键件值得。数控滚压编程也从 G 代码往工艺包走,参数跟着材料库走。💡 别小看这些,良率就是这么一点点抠出来的。
滚压头选型:别只看价格
 滚压头选型:别只看价格
滚压头有单滚、多滚、滚珠式、滚柱式。单滚灵活,适合小批量;多滚效率高,但调整麻烦。滚珠式适合内孔和圆角,滚柱式适合外圆和平面。选错了,不是压不出光,就是滚子崩。
我推荐一个笨办法:拿废料试。同一材料、同一热处理状态,做三组参数,测粗糙度、测硬度、做疲劳。数据说话,比销售吹牛靠谱。还有,滚压头也要维护。滚珠磨损后,压力分布就变了。定期检查,别等批量报废。
最后提醒一句:滚压不是万能钥匙。铸件表面有气孔?滚压会把气孔压成微裂纹。焊接件有咬边?滚压前先修整。别等零件断了,才想起工艺审查。
问:滚压和磨削怎么选?
答:要尺寸精度、要形状精度,磨削更稳。要表面强化、要疲劳寿命,滚压更有优势。很多时候是组合工艺:先磨到尺寸,再滚压强化,最后抛光。成本?看批量。大批量,滚压效率高得多。