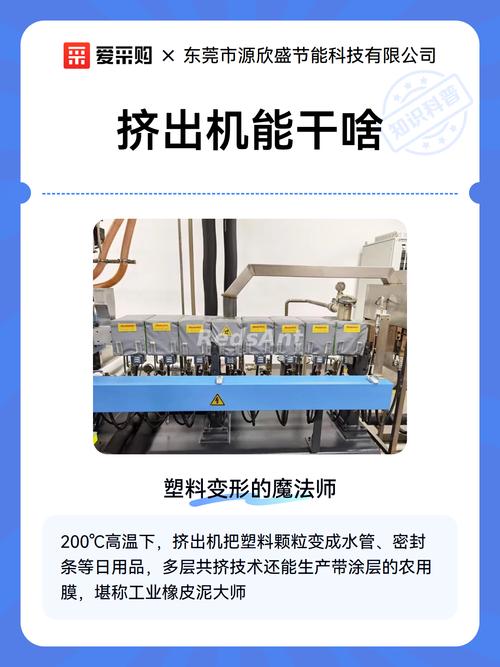
压铸良率卡在85%?聊聊气孔、模温那些车间里没人明说的真事儿
上周跟一个做了十二年压铸的老师傅聊天。他说了句让我愣住的话:“现在年轻人调机,全盯着高速速度那一栏。没用。”
为什么?因为气孔这东西,从来不是单一参数能解决的。它是一连串因果链的终点。
气孔?它至少有五种完全不同的死法
卷气。析出气。反应气。还有缩孔被误判成气孔的。以及——脱模剂分解产生的气体。
卷气,是金属液在充型过程中把型腔里的空气裹进去了。这种气孔通常出现在铸件最后充填的位置,形状不规则,内壁发亮。析出气就不一样了——合金液里溶解的气体在凝固时析出,往往呈圆形,内壁光滑。这个跟熔炼工艺、精炼质量直接挂钩。反应气呢,是脱模剂、冲头润滑油高温分解产生的,跟涂料选型和喷涂工艺有关。
还有那种把缩孔当气孔治的。X光底片上看着像气孔,解剖以后发现是缩松。方向就全错了。
一个常见误判:看到气孔就加真空。真空只对卷气有效。对析出气,你把型腔抽成负压也没用,气体是从金属液里面冒出来的。
问:我们厂的气孔集中在铸件远端,圆形,内壁光滑,这是什么类型?
答:远端、圆形、内壁光滑——这个组合基本可以锁定是析出气。远端是因为金属液流到那里温度已经降了,气体溶解度骤降,析出。内壁光滑说明是气孔不是缩孔。建议先查熔炼环节的除气工艺,特别是旋转除气机的转子转速和氩气流量。别急着动压射参数。
 压铸机压射冲头高速充型过程实拍图
模温这个事,真的别靠手感
我见过太多车间,模温靠操作工用手背试。或者用那种几十块钱的红外测温枪,对着分型面点一下,屏幕上跳个数字,完了。
这不够。
压铸模温要分区控制。动模、定模、型芯、滑块,每个区域的温度目标值不同。动模一般比定模低30-50℃。为什么?因为动模有顶出机构,热量散失路径不同。
更关键的是——模温的稳定性比绝对数值重要得多。
一个真实的案例:某厂做ADC12的变速箱壳体,气孔率忽高忽低。后来装了模温实时监测,发现模温在每模之间波动达到40℃。为什么?因为喷涂时间不稳定。操作工有时候喷2秒,有时候喷5秒。改了喷涂程序,固定为3.5秒,气孔率直接降了六成。
就这么简单。但你不监测,永远找不到。
 压铸模具模温实时监测热电偶布线实景照片
问:真空压铸到底值不值得上?
答:看产品。如果你们的铸件壁厚小于2mm、流程比大于80,真空压铸几乎是必选项。但注意——真空系统本身的维护成本容易被低估。真空阀积铝、密封圈老化,这些问题会让真空度在两周内从50mbar掉到200mbar。你不看真空曲线,光看铸件,根本发现不了。
压射曲线,看什么?
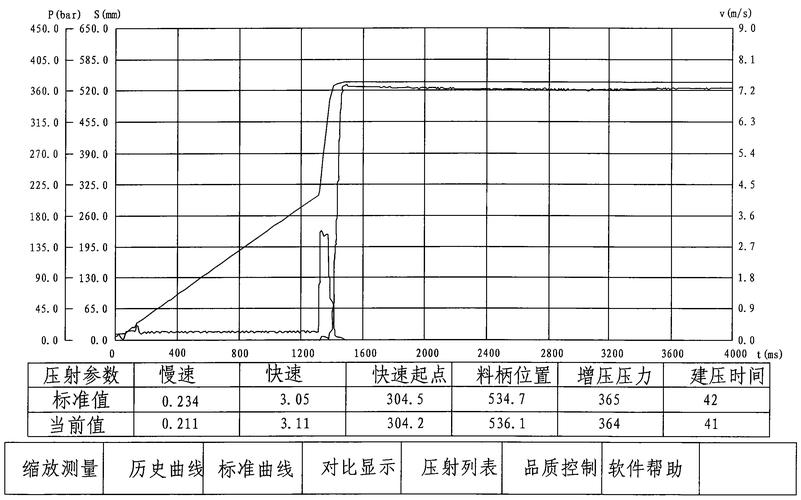 压射曲线,看什么?
压射曲线不是看峰值的。峰值谁都会看。
要看的是——建压时间。锤头从启动到达到增压压力的时间。这个时间如果超过30ms,卷气基本上就不可控了。
还有压射冲头的加速度。很多老机器,蓄能器压力不够,加速度上不去。你设了高速速度5m/s,实际可能只有3.8m/s。压射曲线一拉出来,拐点位置对不上。
我的建议是:每半年标定一次压射曲线。用专门的压射曲线测试仪,别用机器自带的那个。机器自带的传感器精度,说实话,够不够用你心里应该有数。
浇口和溢流,别抄图
我见过一个小厂,做LED散热器。浇口直接抄的同行。结果良率一直上不去。后来找人重新算了一遍内浇口速度,发现原来的浇口面积大了40%。缩到正确值以后,良率从72%跳到94%。
浇口不是越大越好。内浇口速度有个经验区间,铝合金压铸一般是30-60m/s。壁厚越薄,速度要越高。但太高了,金属液会喷射,卷气更严重。
溢流槽也是。很多厂的溢流槽就是个装饰。真正有用的溢流槽,体积要足够,位置要在金属液汇流点上。汇流点在哪里?流态模拟能给你答案,别靠猜。
一个成本最低的改进:把溢流槽的截面积增加一倍,位置移到充型末端。试三模,看效果。不花什么钱。
顺便提一句,现在有些厂开始用增材制造的随形冷却镶件了。传统钻孔水道做不到的冷却布局,3D打印能搞定。代价是镶件成本高,但如果你做的是高附加值件,这笔账算得过来。
说到底
 说到底
压铸这行,参数是死的,逻辑是活的。
你理解了卷气和析出气的区别,理解了模温波动对凝固的影响,理解了压射曲线每一段在干什么——你就不用背参数表了。
反过来,你背了一百组参数,不理解why,换个产品又从零开始。
那位老师傅最后跟我说了一句话,我记到现在:“调机不是调参数,是调因果。”
嗯。就这个理。