注塑车间蹲了十年,有些话不吐不快:从缩痕到熔接线,教科书不会告诉你的那些坑
熔胶那点事儿,比你想的要脏
螺杆在料筒里转的时候,你以为它只是在熔化塑料?
太天真了。干了十几年注塑,我见过太多人把料筒当成一个简单的加热管——设定温度、等半小时、打料,完事。可实际上,料筒里的故事比车间里的八卦还复杂。塑料粒子从进料口落入螺杆的加料段,被往前推,压缩段开始受热受压,剪切热和加热圈的热量同时作用,到了计量段,熔体已经变成了另一种东西。问题就在这里:什么叫“熔透了”?没有绝对的标准。不同批次的料,熔指能差出10%以上。你温度设高了,材料降解,黑点、银纹一个个冒出来;设低了,流动性不够,短射、缺料,班组长能骂你三天。
剪切热的贡献经常被低估。尤其是低温注塑工艺,料筒温度可能只占熔体总热量的60%,剩下的全来自螺杆旋转的剪切功。这就是为什么同一台机、同一套模,换个人打,出来的产品颜色都能有细微区别——熔体温度变了,色母的分散效果也跟着变。别笑,这是真事。
 注塑机螺杆熔胶三段工作过程剖面图
缩痕、熔接线、烧焦——三大冤案现场
先说说缩痕。
产品表面凹下去一块,像被谁用拇指按过。大多数人第一反应是保压压力不够、保压时间太短。对,但这只是表面原因。深层次的问题是:你的浇口尺寸和位置对不对?浇口太小,保压压力传不到收缩区域,你设再高的压力都是白搭。还有,筋位背后的缩痕——那是肉厚不均导致的,保压再狠也救不了,得从产品设计阶段就改。有一次我帮一家电器厂分析一个面板件缩痕,他们调了三天工艺,最后发现是加强筋的根部厚度是主壁厚的90%,不是标准的60%~70%。把筋改薄之后,缩痕直接消失。工艺工程师当时那个表情啊...
熔接线就更冤了。两股料流汇合,如果汇合时熔体前沿温度已经降到玻璃化转变温度以下,分子链来不及互相扩散缠结,就形成一条永久性的弱缝。你用手一掰,断口整整齐齐从熔接线裂开——这是结构件最怕的失效模式。怎么解决?提高料温、提高模温、加快注射速度让两股料“热着碰头”,再或者,在汇合处开一个冷料井,把前端冷料排掉。听起来简单,对吧。但每条方案的代价你都算过吗?
烧焦,或者叫“柴油纹”,那就更典型了。产品末端或者困气位置出现黑色焦痕,跟烧糊的锅底一个颜色。别急着降料温,先看看排气槽是不是堵了。模具排气不良,气体被绝热压缩,瞬间温度能到400℃以上,塑料直接碳化。我见过一个模具,顶针间隙只有0.01mm,气体根本排不出去,每模都烧焦,最后把顶针磨掉0.02mm,问题解决。就这么点间隙的事儿,折腾了半个月。
 注塑模具型腔困气烧焦缺陷实物对比图
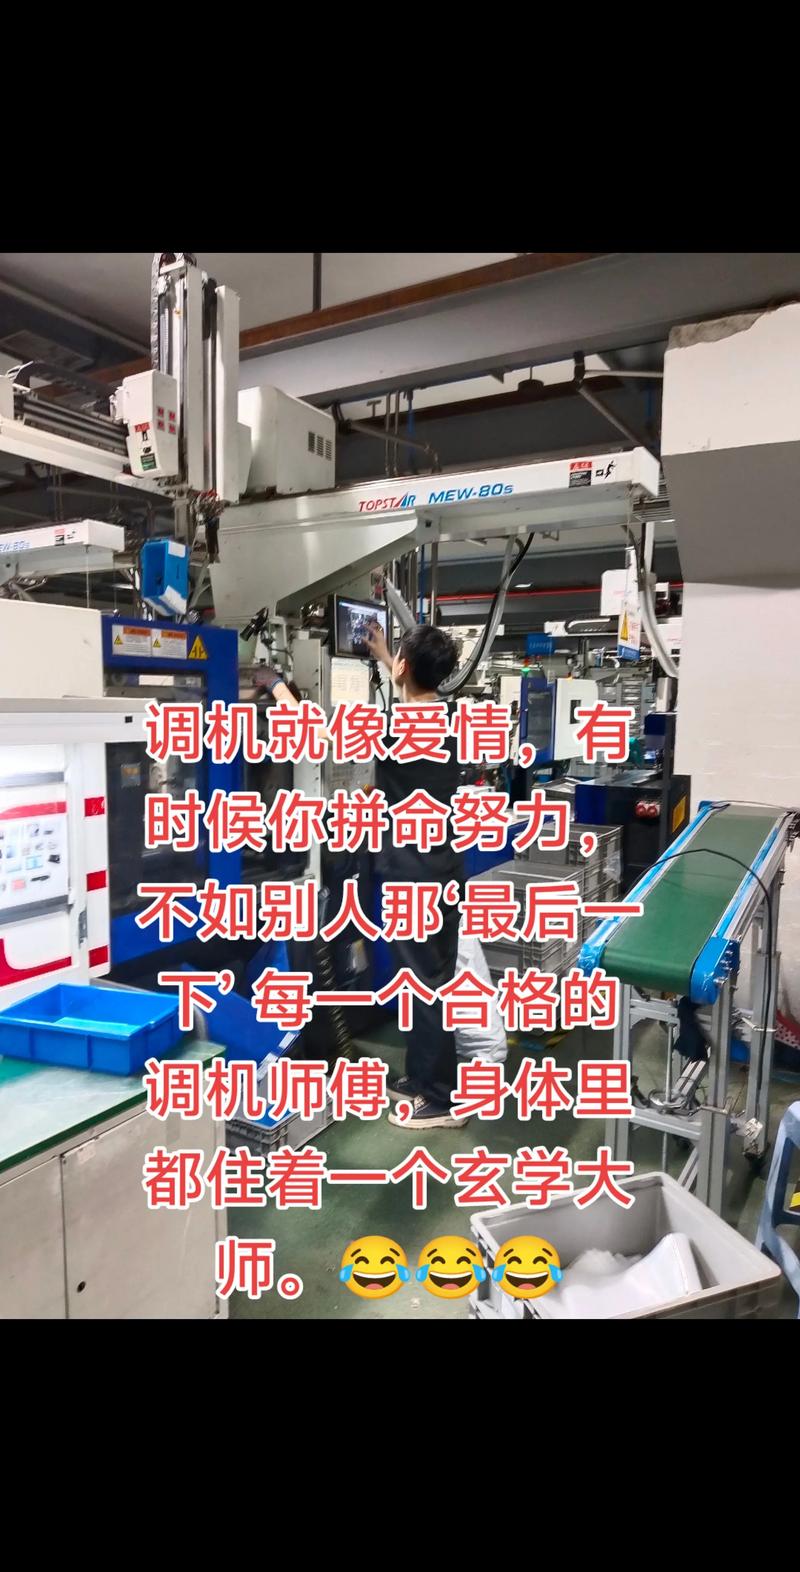
调机不是玄学,但有时候真像赌博
 调机不是玄学,但有时候真像赌博
有人说注塑调机靠经验,我不反对。但经验是什么?是你脑子里存了几百个案例,碰到新问题能快速匹配——这跟老中医开方子差不多,望闻问切,然后凭直觉下手。
不过话说回来,现在的做法跟十年前很不一样了。
模流分析软件普及之后,很多问题在开模之前就能预测。Moldflow或者Moldex3D,跑一遍填充、保压、冷却、翘曲,基本能看出浇口位置合不合理、熔接线在哪里、缩痕风险大不大。当然,软件跑出来的结果跟实际有偏差——材料数据不准、工艺窗口没设对、网格质量差,都会让结果失真。但至少,它能告诉你哪里不能碰。有个做汽车内饰件的朋友,最开始不信模流,凭经验开了套模具,结果翘曲量超标三倍,整批报废。后来乖乖回去跑分析,改浇口位置,重开模,损失翻了倍。教训啊。
再说说调机本身。很多人调工艺参数是“单变量法”:调一个参数,打几模看看,不行再调下一个。这在简单产品上没问题。但遇到多浇口、多型腔、薄壁深腔这类复杂情况,参数之间是耦合的。你降了注射速度,熔体前沿温度就变了,保压效果也跟着变。你以为在调A,其实B和C都在动。
我的习惯是:先锁定三个基础参数——料温、模温、注射时间——把填充模式稳住,再看保压和冷却。别一上来就动保压压力,那是最后的手段。填充都没稳,谈什么保压?
对了,还有一件事。注塑机的实际输出跟屏幕显示值经常有偏差。你设的注射速度是50mm/s,实际可能只有45或者55。为什么?液压油的温度变了、比例阀磨损了、机筒磨损了。定期做一次“机台体检”,比你熬夜调机管用得多。
QA环节:两个被问烂了但每次都得重新回答的问题
问:为什么同一套模具、同一台机,换一批料之后产品尺寸就不稳定了?
答:这个问题我被问了不下五十遍,但每次都得耐心解释。核心原因只有一个:不同批次的塑料,收缩率不一样。哪怕牌号相同、供应商相同,批次之间也有差异。分子量分布变了、添加剂比例微调了、甚至运输和储存过程中的吸湿程度不同,都会导致成型收缩率波动。而注塑模具的型腔尺寸是按照某个基准收缩率设计的——比如ABS通常取0.5%——一旦实际收缩率变成0.55%,尺寸就超差了。怎么应对?第一,要求供应商提供每批料的收缩率检测报告;第二,工艺上做微调,用模温或者保压来补偿;第三,如果批量大、精度要求高,考虑用科学试模法(比如DOE实验设计)找出最优工艺窗口,而不是靠调机师傅的手感。
问:薄壁注塑到底能做到多薄?有没有极限?
答:理论上,流动长度与壁厚的比值(L/t)决定了你能不能打满。普通ABS的L/t大概在100~150之间,也就是说1mm厚的流道,最多能流100~150mm。超过这个比例,熔体前沿就冻住了,打不满。PC的流动性差,L/t可能只有60~80。但是,这不是固定的数字。提高注射速度、提高模温、换用高流动牌号,L/t可以显著增大。现在市面上有高流动PP,L/t能做到200以上,0.4mm壁厚的手机卡托、0.3mm的导光板,都在量产。但薄壁注塑带来的问题是:注射压力极高(可能超过200MPa)、模具磨损快、残余应力大导致翘曲严重。所以,薄有薄的代价。💡建议是:不要把壁厚做到极限值,留15%~20%的余量给工艺波动。
那些没人愿意承认的成本黑洞
注塑厂老板最怕什么?不是没订单——是订单来了,打不出来;打出来了,良率上不去;良率上去了,机台又坏了。
我见过太多工厂,在设备上抠门,在模具上抠门,最后在废品率和停机时间上把钱全吐出来。一台二手注塑机省了十万块,结果一年下来的电费和维修费多花了二十万。怎么算的?旧机台液压系统效率低,同样打一个产品,耗电量可能比新机高出30%。再加上故障停机、产品一致性差导致的调机时间,隐性成本高得吓人。
模具也是。一套便宜模具,钢材用P20,热处理不到位,跑了五万模就开始飞边、拉伤、尺寸漂移。修模的时间、停产的损失、客户投诉的罚款——加在一起,够买两套H13淬火模具了。
❗还有一个被严重低估的成本项:干燥。很多材料必须干燥,比如PC、PA、PBT、PET。干燥不到位,产品表面银纹、气泡、力学性能下降,全来了。但干燥机天天开着,电费惊人。有的厂为了省电,把干燥时间缩短,或者干燥温度降低——结果就是批量不良。正确的做法是:根据材料的吸湿特性和车间的环境湿度,计算最小干燥时间,用露点仪监控干燥空气,而不是凭感觉。
说实话,注塑这行当,门槛在门里面。外面的人看着就是“把塑料熔化、注进模具、冷却、拿出来”,简单得很。进来之后才发现,每一个环节都有几十个变量在互相拉扯。温度、压力、时间、速度、位置、材料、模具、环境...你永远在跟不确定性打交道。
但也正是这个原因,干了十年,我还是觉得有意思。
每次看到产品从模具里顶出来,表面光洁、尺寸精准、没有缩痕没有熔接线——那种感觉,跟钓鱼上钩那一瞬间差不多。值了。