粉末冶金到底难在哪?干了十五年的老手跟你聊点车间里的真话
先抛一个现场感很强的画面:你手里拿着一把汽车变速箱里的同步器齿环。沉甸甸的。表面光洁度不错。但很少有人知道,这东西很可能不是“车”出来的,也不是“铸”出来的。它是——压出来的。对,就是用金属粉末,在模具里高压成型,然后送进炉子里烧结。听起来有点像做饼干?🤔 差别大了去了。
这就是粉末冶金。干这行十五年,我最大的感受是:外行觉得它冷门,内行知道它绕不开。
粉末冶金到底是个什么东西?从一堆“铁粉”说起
说实话,很多刚入行的朋友第一次进车间,看到那台压机“哐当”一下,一个零件就出来了,表情是懵的。不用切削?不用熔炼?就这样?对,就这样。
粉末冶金(Powder Metallurgy,简称PM)的核心逻辑其实很朴素——把金属粉末(或者粉末混合物)装进模具,加压成型,然后在保护气氛(或者真空)下高温烧结,让颗粒之间发生原子扩散、冶金结合。最后你拿到的是一个致密的、有强度的零件,有的还需要精整、复压、浸油、热处理。
 粉末冶金压制车间液压机压制零件实拍图
关键步骤大概这么几步:
- 粉末制备:雾化法、还原法、电解法,各有各的适用场景。水雾化铁粉在结构件里用得最多,气雾化粉末则偏向高端合金。
- 混料:别小看这一步。润滑剂加多少、怎么加,直接影响后面压制时的脱模和密度均匀性。
- 压制:压力、速度、模具间隙,每一个参数都在跟粉末流动性和压缩性较劲。
- 烧结:温度一般控制在基体金属熔点的70%-80%。温度低了,颗粒间融合不够;高了,晶粒粗化,性能反而掉。
- 后处理:精整、机加工、热处理、表面处理。有时候一个零件要跑好几道工序才算完。
问:粉末冶金零件的强度靠谱吗?会不会像铸铁一样脆?
答:这个问题我至少被问过上百遍。粉末冶金零件的力学性能,关键看密度和材料体系。普通烧结件确实可能有5%-15%的孔隙率,强度不如锻件。但现在的温压工艺、复压复烧、烧结硬化,能做到7.2 g/cm³甚至更高的密度,抗拉强度直逼中碳钢调质态。❗ 特别是粉末锻造(PF),几乎全致密,疲劳性能很能打。所以不能说“粉末冶金=低强度”,那是老黄历了。
为什么汽车行业偷偷把它当“亲儿子”
你去拆一台现代乘用车。变速箱、发动机、底盘、座椅调节机构……粉末冶金零件可能超过100个。有些高端车型甚至更多。
原因就三个字:省、快、稳。
省——材料利用率能到95%以上。对比一下机加工,从棒料上切一个复杂齿轮,可能60%的材料变成了铁屑。粉末冶金呢?直接近净成形。省下来的不只是材料钱,还有加工工时。
快——一次压制就能出复杂形状。齿轮的齿形、油槽、花键、台阶,直接压出来。后面顶多精整一下。量产节拍快得惊人。
稳——批量化一致性非常好。一旦模具和工艺稳定,第1万件和第100万件的尺寸波动极小。
 汽车变速箱粉末冶金同步器齿环零件高清特写
不过话说回来,粉末冶金也不是没有软肋。模具成本高。形状太复杂、有倒扣、有侧孔的零件,模具做不出来——或者做出来贵得离谱。所以它特别适合大批量、中等复杂度的结构件。
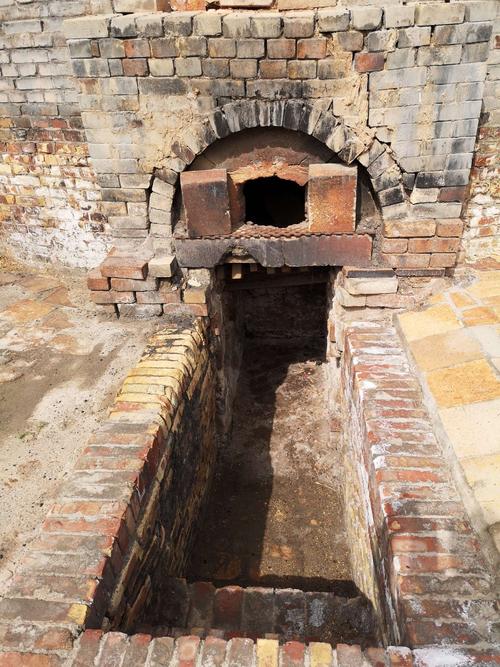
烧结炉里那些“看不见的坑”
 烧结炉里那些“看不见的坑”
干了这些年,我见过太多因为烧结环节翻车的案例。说几个真实的。
有一次,一批铁基零件,压制密度没问题,尺寸也没问题。但烧结出来后,表面发蓝,硬度偏低。查了半天——保护气氛的露点偏高,粉末颗粒表面氧化了。炉子没坏,气路没堵,就是一个露点仪校准的问题。
还有一次更离谱。客户的零件用的是含铜配方,烧结后尺寸胀大了0.03mm,超差。为什么?铜的液相烧结温度没控制好,局部产生了异常膨胀。
烧结不是简单的“加热一下”。气氛、温度曲线、推舟速度、装舟方式,每一个变量都在影响最终结果。氮气、氢气、分解氨、真空……每种气氛适用的材料体系完全不同。
问:粉末冶金零件能做热处理吗?和普通钢的热处理有什么区别?
答:能。淬火、回火、渗碳、氮化都能做。但有个关键区别——孔隙。孔隙会变成热处理的“双刃剑”。好的方面是,孔隙可以作为淬火油的通道,冷却更均匀。坏的方面是,孔隙会导致表面渗碳不均匀,硬度梯度比锻钢件更复杂。所以粉末冶金件的热处理工艺,不能照搬锻钢的曲线,得根据密度和孔隙形态专门调。💡 一般来说,密度超过7.0 g/cm³的零件,热处理响应比较接近锻钢。
现在这行在往哪走?
2024年、2025年这两年,粉末冶金行业有几个明显的变化趋势。
第一,电动化带来的新机会。 很多人以为电动车不需要粉末冶金了——没有变速箱了嘛。错。电动车里的电机软磁复合材料(SMC)、电池结构件、电控散热基板,粉末冶金技术的应用反而在扩大。特别是软磁复合材料,用粉末冶金工艺做电机铁芯,能实现三维磁路设计,这是硅钢片叠压做不到的。
第二,增材制造和粉末冶金的融合。 3D打印用的金属粉末,本身就是粉末冶金产业链的一部分。气雾化制粉、等离子球化,这些技术和传统PM的粉末制备是同一套底层逻辑。只不过一个用来烧结,一个用来熔化沉积。
第三,粉末锻造和温压工艺的成熟。 以前说粉末冶金做不了高载荷零件,现在粉末锻造的连杆已经在高性能发动机里跑了十几年了。温压工艺一次压制就能达到7.3 g/cm³,成本比复压复烧低得多。
 粉末冶金烧结炉生产线工业现场照片
给想入行的人几句实话
这行门槛不低。不是说设备贵——当然设备确实贵——而是工艺窗口窄。粉末特性、模具设计、压制参数、烧结曲线,每一个环节都得有经验积累。学校里学的粉末冶金原理,到了车间里还得重新交学费。
但反过来,一旦摸透了,这行很稳。因为粉末冶金零件的替代性不强。一个设计定型、模具开好的PM零件,客户不会轻易换供应商。换意味着重新验证、重新做耐久测试,代价太大。
所以如果你问我,粉末冶金值不值得做?我的回答是:值得。但它不是那种一夜暴富的赛道。它更像是一门手艺——需要耐心,需要沉淀,需要对粉末和炉火有敬畏。
❗ 最后提醒一句:如果你在评估一个零件到底适不适合用粉末冶金做,先问三个问题——批量大不大?形状有没有倒扣或侧孔?力学性能要求到什么级别?三个问题问完,基本就能判断了。