磨具选型实战:从砂轮到CBN,别让一片砂轮毁了一炉工件
车间里最怕什么?不是报警。是砂轮一装上,声音发闷,火花不对,工件表面一圈接一圈的振纹。操作工以为是机床间隙,维修拆了主轴,结果——磨具选错了。真的,磨具这行看着简单,一片砂轮、一张砂带、一根油石,背后全是匹配问题。价格?那是最后才该谈的事。
 陶瓷结合剂砂轮工作面磨粒与气孔显微结构
很多人拿树脂片去切硬质合金,切不动还冒烟。换金刚石,立马不一样。可金刚石也不是万能。磨钢件,尤其是淬硬钢,CBN更对路。❗这点先记住,后面少交学费。
数控磨床砂轮动平衡仪现场校正
冷却液也别说开就开。陶瓷结合剂砂轮一般耐水,树脂结合剂怕碱性大的水。喷嘴角度不对,冷却液进不了磨削区,等于没浇。压力太大,反而把砂轮表面冲坏。修整呢?新砂轮要修,钝了要修,但修整进给太快,把细腻的磨粒层整没了,表面粗糙度立刻翻车。
工业机器人砂带磨削不锈钢曲面
现在不少工厂上机器人砂带磨,替代人工抛光。砂带粒度、接触轮硬度、张紧力,哪个不对,表面纹路都不一致。这事跟砂轮选型逻辑一样:匹配,比堆料重要。💡
修整、冷却、数字化:磨削成本藏在细节里
修整不是拿金刚石笔随便戳。修整速度、横向进给、光修次数,决定砂轮表面形貌。成形磨更要算。修整间隔太长,烧伤;太短,砂轮消耗快。冷却喷嘴要对着磨削弧区,不是对着砂轮外圆瞎冲。过滤系统堵了,压力掉,工件表面马上烧蓝。
先搞清磨具五要素,不然换十片砂轮也白搭
磨料、粒度、结合剂、硬度、组织。缺一个都别谈选型。磨料决定你啃什么材料:棕刚玉、白刚玉、铬刚玉、单晶刚玉、微晶刚玉;黑碳化硅、绿碳化硅;再往上就是金刚石和CBN。结合剂管把持力:陶瓷结合剂耐热、耐水,适合成形磨和高速磨;树脂结合剂弹性好,做重负荷荒磨、切割片;金属结合剂多给金刚石/CBN用;电镀和钎焊又是另一条路线。 硬度不是磨料硬度。是结合剂让磨粒脱落的难易。太硬,磨粒钝了不掉,工件烧伤;太软,砂轮掉粒快,尺寸保不住。粒度更直白,粗粒度效率高,细粒度表面光。组织就是气孔多少。气孔多,排屑好,冷却液进得去,但强度下降。 陶瓷结合剂砂轮工作面磨粒与气孔显微结构
很多人拿树脂片去切硬质合金,切不动还冒烟。换金刚石,立马不一样。可金刚石也不是万能。磨钢件,尤其是淬硬钢,CBN更对路。❗这点先记住,后面少交学费。
装上主轴前,这几步省了就是给安全找麻烦
砂轮不是螺母,拧上就行。静平衡先做。线速度必须核对。最高工作速度写在砂轮侧面上,别拿气动刻字当装饰。法兰盘直径、垫片厚度、压紧顺序,都有讲究。装完要做空转试验,防护罩关好,人别站在正面。这行事故不是段子。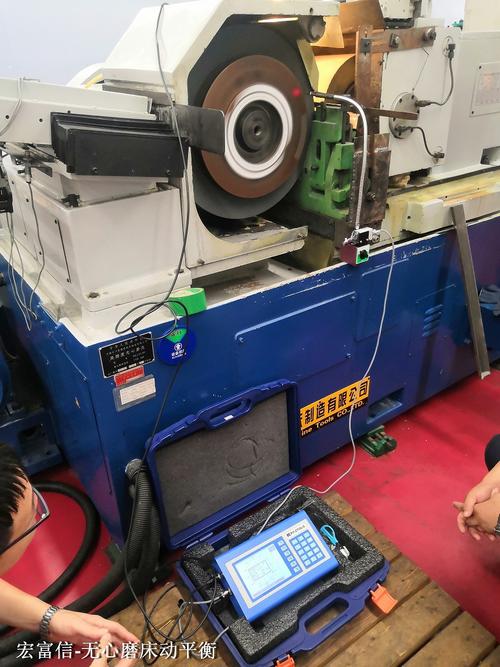 数控磨床砂轮动平衡仪现场校正
冷却液也别说开就开。陶瓷结合剂砂轮一般耐水,树脂结合剂怕碱性大的水。喷嘴角度不对,冷却液进不了磨削区,等于没浇。压力太大,反而把砂轮表面冲坏。修整呢?新砂轮要修,钝了要修,但修整进给太快,把细腻的磨粒层整没了,表面粗糙度立刻翻车。
问:砂轮转速越高,磨削效率就越高吗?
答:不是。看线速度,不看转速。直径越大,同样转速下线速度越高。超速是炸裂风险,不是效率。高速磨削有严格砂轮认证、主轴和防护要求,普通机床别硬上。
问:陶瓷结合剂砂轮能不能用切削液?
答:能用,但要选对。乳化液、苏打水都常见。树脂结合剂对冷却液更挑,强碱、强腐蚀会缩短寿命。集中过滤系统要维护,杂质多了会划伤工件。
材料对磨具:棕刚玉、碳化硅、CBN、金刚石怎么选
给几个实战搭配,不绝对,但能少走弯路:- 碳钢、合金钢粗磨:棕刚玉或白刚玉,陶瓷结合剂,粒度36-60,硬度K-L。冷却跟上,别用太硬。
- 淬硬钢、轴承钢、齿轮:白刚玉、铬刚玉能磨,但批量上CBN更稳。CBN砂轮寿命长,尺寸保持好,就是得配好修整。
- 不锈钢、耐热钢:单晶刚玉、锆刚玉,大气孔,避免烧伤。砂带磨削也有优势,尤其是曲面和长焊缝。
- 硬质合金:粗磨绿碳化硅,精磨金刚石。金刚石砂轮别拿去磨钢,真不是质量问题,是化学亲和性坑你。
- 陶瓷、玻璃、石材:金刚石。金属结合剂、钎焊、电镀,看形状和寿命要求。
- 钛合金、高温合金:CBN,低转速、大流量冷却,或者微量润滑。磨削区温度控制不住,工件就废。
 工业机器人砂带磨削不锈钢曲面
现在不少工厂上机器人砂带磨,替代人工抛光。砂带粒度、接触轮硬度、张紧力,哪个不对,表面纹路都不一致。这事跟砂轮选型逻辑一样:匹配,比堆料重要。💡
修整、冷却、数字化:磨削成本藏在细节里
 修整、冷却、数字化:磨削成本藏在细节里
修整不是拿金刚石笔随便戳。修整速度、横向进给、光修次数,决定砂轮表面形貌。成形磨更要算。修整间隔太长,烧伤;太短,砂轮消耗快。冷却喷嘴要对着磨削弧区,不是对着砂轮外圆瞎冲。过滤系统堵了,压力掉,工件表面马上烧蓝。
问:金刚石砂轮磨不动钢,是买到假货了吗?
答:大概率不是。金刚石高温下与铁族元素扩散磨损,磨钢不划算。钢件用CBN。硬质合金、陶瓷、玻璃才让金刚石上。
问:砂带磨削能替代砂轮吗?
答:看场景。大面积、异形、抛光,砂带灵活,换带快。重负荷定尺寸磨削,砂轮更稳,刚性更好。很多车间是砂轮开粗,砂带精修,组合用。