弹簧:从选材到失效,10年工程师踩过的坑都在这了
搞机械设计的,谁没被弹簧坑过?
我见过太多人——包括当年的我自己——打开选型手册,翻到弹簧那一页,眼睛一眯,凭感觉挑一个“差不多”的。结果呢?装上机器跑两天,断了。整条产线停下来,老板站在你身后,那个脸色……啧啧。
弹簧这东西,看起来简单。一根钢丝绕几圈,能有多大学问?问题就出在这。越是看起来简单的东西,背后的坑越深。
 工业弹簧钢丝绕制设备生产线
我拿最常见的几种来说:
琴钢丝(Music Wire):强度高,表面光洁度好,适合做小弹簧。但它不耐腐蚀。用在潮湿环境?等着生锈吧。而且琴钢丝有个特点——你绕制成型之后,它的残余应力分布很微妙。如果去应力回火没做好,尺寸稳定性会差得让你怀疑人生。
302不锈钢:耐腐蚀,这是它的看家本领。但强度比琴钢丝低一截。你要是拿它替代琴钢丝做高应力弹簧,那……算了,祝你好运。❗
17-7PH:沉淀硬化不锈钢,强度高还耐腐蚀。价格嘛,也确实“高端”。航空航天、医疗器械用得多。
51CrV4(相当于50CrVA):合金弹簧钢,常用于汽车悬挂、重型机械。能淬透,疲劳性能好。但需要热处理,工艺控制不好反而出问题。
选材料的时候,别只看强度。工作温度、腐蚀介质、疲劳寿命要求、尺寸限制——这四个维度要一起看。
有次我遇到一个案例:某设备上的压缩弹簧,原设计用302不锈钢,结果在盐雾环境里用了不到三个月就点蚀了。点蚀坑就是应力集中源,疲劳裂纹从那里萌生。换材料?换成17-7PH,成本高了四倍。后来怎么解决的?改了结构,把弹簧移到密封腔体内。有时候,解决问题的办法不是换材料,是改设计思路。💡
数控弹簧成型机冷卷加工现场
热卷呢?钢丝加热到奥氏体化温度以上再绕制。成型后要淬火+回火。适合大直径弹簧。但热卷的尺寸精度控制难度大,表面氧化脱碳也是问题。
这里有个坑:去应力回火的温度和时间。
温度太低,应力去不干净,弹簧尺寸不稳定,用着用着就“缩”了或者“长”了。温度太高,强度下降,弹性模量都变了。时间短了同样去不彻底,时间长了又可能引起晶粒长大。
很多小厂为了赶货,回火时间偷工减料。弹簧装到设备上,前两周没问题,第三周开始出现永久变形。你查来查去,最后发现是供应商的热处理偷了时间。
所以,找弹簧供应商,别只看价格。❗让他提供热处理曲线。拿不出来?换一家。
弹簧疲劳断裂断口扫描电镜分析图
## 设计计算:别完全信手册
弹簧设计公式,手册上都有。但手册给的是理想情况。
实际工况下,载荷偏心、端部约束方式、侧向稳定性、共振——这些因素手册不会替你考虑。
比如共振。弹簧也有固有频率。如果激励频率接近弹簧固有频率,弹簧会剧烈振动,应力急剧上升,很快就断。怎么避免?改变弹簧刚度、增加阻尼、调整圈数。
还有屈曲。压缩弹簧长径比太大——通常超过4——就容易屈曲。弹簧像蛇一样弯出去,完全偏离设计意图。解决办法:加导向杆,或者把弹簧放在套筒里。
说实话,我见过太多设计只算了个弹力,其他什么都不管。装上去能用就行?那是运气好。出了问题再改,成本翻十倍。
材料选不对,后面全白费
先聊材料。 弹簧钢不是一种钢,是一大类。琴钢丝、油淬火回火钢丝、不锈钢丝、合金弹簧钢……每种都有自己的脾气。 工业弹簧钢丝绕制设备生产线
我拿最常见的几种来说:
琴钢丝(Music Wire):强度高,表面光洁度好,适合做小弹簧。但它不耐腐蚀。用在潮湿环境?等着生锈吧。而且琴钢丝有个特点——你绕制成型之后,它的残余应力分布很微妙。如果去应力回火没做好,尺寸稳定性会差得让你怀疑人生。
302不锈钢:耐腐蚀,这是它的看家本领。但强度比琴钢丝低一截。你要是拿它替代琴钢丝做高应力弹簧,那……算了,祝你好运。❗
17-7PH:沉淀硬化不锈钢,强度高还耐腐蚀。价格嘛,也确实“高端”。航空航天、医疗器械用得多。
51CrV4(相当于50CrVA):合金弹簧钢,常用于汽车悬挂、重型机械。能淬透,疲劳性能好。但需要热处理,工艺控制不好反而出问题。
选材料的时候,别只看强度。工作温度、腐蚀介质、疲劳寿命要求、尺寸限制——这四个维度要一起看。
有次我遇到一个案例:某设备上的压缩弹簧,原设计用302不锈钢,结果在盐雾环境里用了不到三个月就点蚀了。点蚀坑就是应力集中源,疲劳裂纹从那里萌生。换材料?换成17-7PH,成本高了四倍。后来怎么解决的?改了结构,把弹簧移到密封腔体内。有时候,解决问题的办法不是换材料,是改设计思路。💡
问:弹簧表面处理能解决腐蚀问题吗?
答:能,但有条件。镀锌、达克罗、电泳……这些涂层确实能提高耐蚀性。但弹簧有个特殊之处:它在工作中要反复变形。涂层跟着变形,时间长了会开裂、剥落。特别是压缩弹簧,圈与圈之间还有摩擦,涂层磨损更快。所以,表面处理是辅助手段,不能替代正确的材料选择。如果腐蚀环境很恶劣,优先考虑不锈钢或镍基合金,其次才是涂层。绕制工艺:那些手册上不会写的细节
弹簧的成型方式,直接影响它的性能。 冷卷和热卷,区别大了去了。 冷卷适用于钢丝直径比较小的情况——通常8mm以下。优点:表面质量好,尺寸精度高,生产效率高。但冷卷会产生很大的残余应力。什么意思呢?就是你把钢丝绕成弹簧形状之后,它自己内部憋着一股劲,想弹回去。这时候需要去应力回火,让它“认命”。 数控弹簧成型机冷卷加工现场
热卷呢?钢丝加热到奥氏体化温度以上再绕制。成型后要淬火+回火。适合大直径弹簧。但热卷的尺寸精度控制难度大,表面氧化脱碳也是问题。
这里有个坑:去应力回火的温度和时间。
温度太低,应力去不干净,弹簧尺寸不稳定,用着用着就“缩”了或者“长”了。温度太高,强度下降,弹性模量都变了。时间短了同样去不彻底,时间长了又可能引起晶粒长大。
很多小厂为了赶货,回火时间偷工减料。弹簧装到设备上,前两周没问题,第三周开始出现永久变形。你查来查去,最后发现是供应商的热处理偷了时间。
所以,找弹簧供应商,别只看价格。❗让他提供热处理曲线。拿不出来?换一家。
问:怎么判断弹簧质量好坏?
答:几个简单但有效的方法。第一,看自由长度和圈数的一致性——随机抽20个,用卡尺量,偏差大的直接淘汰。第二,做永久变形测试——压缩到指定高度保持一段时间,松开后看自由长度变化。第三,有条件的话做疲劳测试,这是最直接的。没有条件?至少做盐雾试验和硬度检测。说起来简单,但很多采购只比价格,不问这些。失效分析:弹簧是怎么“死”的
弹簧失效,说来说去就那么几种模式。 疲劳断裂——最常见。弹簧在循环载荷下工作,表面或内部缺陷处萌生裂纹,裂纹扩展,最后断裂。断口有明显的光滑区和粗糙区。光滑区是裂纹慢慢扩展留下的,粗糙区是最后瞬间断裂的。 应力松弛——弹簧在高温或长时间载荷下,逐渐失去弹性。表现为自由长度变短,弹力下降。这不是断裂,但同样致命。很多精密设备对弹力要求严格,松弛一点点就影响功能。 过载断裂——载荷超过材料强度极限,直接断。断口是韧窝状或者解理状,看材料韧性。 腐蚀疲劳——腐蚀和疲劳联合作用,比单纯疲劳更狠。腐蚀坑就是裂纹源,裂纹在腐蚀介质中扩展得更快。 怎么避免?设计阶段就要算清楚。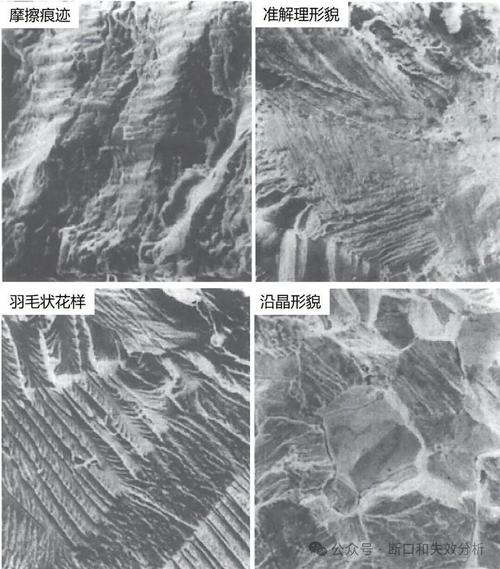 弹簧疲劳断裂断口扫描电镜分析图
## 设计计算:别完全信手册
弹簧设计公式,手册上都有。但手册给的是理想情况。
实际工况下,载荷偏心、端部约束方式、侧向稳定性、共振——这些因素手册不会替你考虑。
比如共振。弹簧也有固有频率。如果激励频率接近弹簧固有频率,弹簧会剧烈振动,应力急剧上升,很快就断。怎么避免?改变弹簧刚度、增加阻尼、调整圈数。
还有屈曲。压缩弹簧长径比太大——通常超过4——就容易屈曲。弹簧像蛇一样弯出去,完全偏离设计意图。解决办法:加导向杆,或者把弹簧放在套筒里。
说实话,我见过太多设计只算了个弹力,其他什么都不管。装上去能用就行?那是运气好。出了问题再改,成本翻十倍。