夹具那点事:定位、夹紧、快换,哪个环节最容易翻车?
定位基准没吃透,夹具画得再漂亮也是废铁
见过太多次这种场面了。三维模型拉得漂漂亮亮,公差标注密密麻麻,评审会上人人点头。装到机床上——工件塞不进去。
硬砸进去,加工完一测,超差 0.15。
问题出在哪?定位基准。
夹具的第一性原理其实就一句话:用最少的约束,把该限制的自由度全部限制住,其余的一个都别多。六个自由度,六点定位原理,教科书上就那么几页纸。可落到具体的箱体、薄壁套、异形支架上,能把这六个点摆对的人,真的不多。
💡 常见坑:一面两销结构,第二个销必须是菱形销(削边销)。用两个圆柱销,那不叫定位,那叫过定位。装配时只能靠蛮力砸,或者干脆靠间隙把精度让掉——你以为你在做夹具,其实你在做锤子。
过定位还算好的,至少你知道疼。欠定位才阴险。加工的时候看着一切正常,尺寸偏偏飘,今天飘两丝,明天飘五丝,找半天找不到原因。最后发现是某个方向压根没约束住,切削力一推,工件就跟着走了。
还有一种更隐蔽的:定位元件本身刚度不够。你算的定位点没错,可那个支撑钉一压就变形,那前面所有计算都是自娱自乐。
 机床夹具六点定位原理示意图工件自由度
问:我们厂做的是小批量多品种,单件也就几十件,到底该上专用夹具还是组合夹具?
答:先算笔账。专用夹具的单套成本高,但它换来的是单件节拍快、精度稳。如果这个零件的订单生命周期里,累计工时能覆盖夹具成本的十倍以上,那就值得做专用的,别犹豫。
如果真的是打样、试制、一周换三个型号,那组合夹具、模块化夹具更划算,缺点是刚性和精度上限差一截。还有一种中间路线,很多人忽略——用零点定位系统做底板,上面换不同的专用定位模块。底板是资产,模块是耗材,这个账算得过来。
❗ 顺带说一句,别迷信“通用”。通用夹具(比如机用虎钳、三爪卡盘)省钱,但它对定位精度的贡献非常有限,尤其是夹持异形件的时候,装夹一致性差到你怀疑人生。
夹紧力不是越大越好,方向错了全白搭
新人最容易犯的错:怕工件飞出去,拼命加大夹紧力。
结果呢?薄壁件夹完就变形,松开工件回弹,尺寸又回去了。你甚至能看到椭圆度随夹紧压力变化而变化——这不是夹具,这是个三爪压力机。
夹紧力的三个要素:大小、方向、作用点。绝大部分人只盯着第一个。
方向,最好指向主要定位支承面,让工件在被加工的时候是“压”在定位面上的,而不是被“抬”起来的。作用点,尽量落在支承的正上方或者刚性好的部位,别压在悬空区域——那等于给工件加了一个额外的悬臂梁。
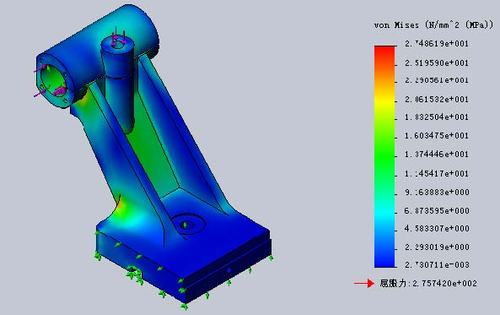 液压夹具夹紧力分布有限元分析云图
薄壁件、细长轴、薄板件这一类的活儿,我强烈建议做一次有限元分析,看看夹紧力分布下的变形量。几百块钱的仿真工时,能省掉几万块的废品。
再往上一层,是顺序夹紧。多点多工位的时候,让先定位的夹紧点先动作,后面的随后跟上。用顺序阀、或者液压系统的压力继电器就能实现。听着麻烦,实际用起来很香。
浮动夹紧、自定心夹紧、涨套夹紧……这些机构本质上都是在解决同一个问题:让夹紧力的分布尽量均匀,别在某一点上把工件顶死。
问:液压夹具和气动夹具,到底怎么选?
答:看你的核心诉求。
气动夹具响应快、干净、便宜、好维护,缺点是刚性偏软、夹紧力上限低,而且压缩空气可压缩,切削振动大的场合容易“让刀”。适合轻切削、铝件、自动化上下料线。
液压夹具刚性好、夹紧力大、稳定性高,缺点是怕漏油、油温一高尺寸就漂、管路布置麻烦。适合重切削、铸铁钢件、精度要求高的场合。2024 年之后新上的产线,很多直接用伺服电缸做夹紧执行器,位置反馈、夹紧力可编程,能兼顾一部分两者优点,但成本也上去了。
至于机械夹紧——老老实实,自锁可靠,不怕断电。缺点就是换型慢、自动化程度低。手动的活儿,真没必要硬上液压。
零点定位系统:柔性夹具真正的分水岭
这几年制造业里最实在的一次技术普及,我觉得就是这个。
什么叫零点定位?说白了,就是在机床工作台上装一个标准底板,夹具托盘通过定位销和夹紧机构一键锁死,重复定位精度可以做到 0.005mm 以内,好的品牌能到 0.002mm。
意义在哪?机外装夹。
工件在机床外面装夹、找正、锁紧,然后整个托盘推进机床,几秒钟锁死,直接开切。主轴停机时间从原来的十几分钟压缩到几十秒。多台机床共用一个零点底板,工件可以在车床、加工中心、测量机之间来回流转,坐标系不用重新找。
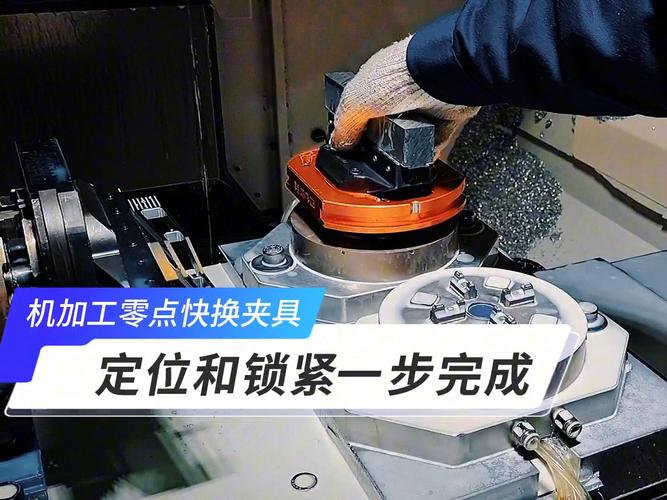 加工中心零点定位托盘快换夹具装夹实拍
✅ 顺带说,这套东西和机器人上下料是天生一对。托盘往机器人料位上一放,机械臂抓取、定位、送入机床,整个单元自动化闭环。柔性制造单元(FMC)里没这个,基本玩不转。
但它也不是万能药。底板本身的安装精度要打表调好,一旦基准偏了,后面所有托盘跟着偏。还有清洁——定位锥面和锁紧钢球之间只要有一粒铁屑,精度直接掉一个数量级。所以气路吹屑、防护盖板这些细节,选型的时候一定要问清楚。
另外,别被“零点”这个词误导。它指的是坐标系基准点明确、可重复,不是真的没有任何误差。买之前让对方提供重复定位精度的检测报告,看实测值,别只看样本上的宣传数字。
那些图纸上看不见,但决定生死的细节
 那些图纸上看不见,但决定生死的细节
夹具设计里最容易被忽略的,往往是排屑和对刀。
切屑堆积在定位面上,下一次装夹就垫高了。你还在纳闷为什么同一个夹具加工出来的零件尺寸在跳。所以定位面周围留排屑槽、加压缩空气吹屑口,几乎成了标配。
还有让刀空间。刀具进给路径和夹具本体干涉,这事我见得太多了。设计的时候用仿真跑一遍全刀路,比上机撞一次便宜得多。
再说几个容易被省掉、但强烈建议保留的东西:
- 对刀块或标准对刀基准面——省得每次换线都要重新找正
- 防错结构(防呆)——工件装反了根本放不进去,比做培训管用
- 易磨损件可更换——定位销、支承钉做成可拆结构,磨损了换一个,别整个夹具报废
- 吊装孔和减重设计——大夹具搬一次要两个人抬,工人会用脚投票
刚度和强度的区别,也想多说一句。大部分夹具失效不是因为强度不够,是因为刚度不够——振动、颤纹、表面粗糙度上不去。增加加强筋、缩短悬伸、加大截面惯性矩,这些比换材料有用得多。
最后,一个我踩过的坑。曾经为了省空间,把一个气缸塞进夹具本体的凹陷里。结果气缸散热不好,连续跑两小时之后密封件老化漏气,整条线停摆。
夹具这个东西,永远是“看起来简单,用起来全是细节”。它有标准件、有手册、有公式,但真正决定成败的,是那些没人写在论文里的经验。
多去现场看工人怎么装夹、怎么骂人,比在办公室里改十版图纸有用。