模具钢选材与热处理:同牌号寿命差三倍,问题到底出在哪?
先别纠结牌号,模具怎么坏才是线索
上周三,一个做小家电外壳的老板把我拉进车间。他手里拿着两块 H13 模块,一块用了八万模次,另一块不到两万就龟裂。他问我:是不是买到假料了?我没急着回答。先看模具失效位置。浇口附近热裂纹,型腔边缘有冲蚀,排气槽发蓝。这不是简单的“真假”问题。是模具钢从冶炼、锻造、热处理到表面处理,整条链子有一环没兜住。
模具钢这行,最怕一句话:“给我拿最好的。” 什么叫最好?冷冲压要耐磨,注塑要镜面,压铸要抗热疲劳。需求都不一样。你拿一公斤 200 块的粉末钢去做普通塑料凳模具,不是豪横,是算不过来账。
 注塑模具型腔热裂纹失效实拍
常见模具钢按工况分三大类:冷作模具钢、热作模具钢、塑料模具钢。冷作代表有 Cr12MoV、SKD11、DC53,主要扛磨损和崩角。热作代表 H13、8407、DAC,主打抗热疲劳。塑料模具钢像 NAK80、S136、718,看耐腐蚀和抛光。❗ 注意,很多厂把 H13 当万能钢,冲压也用,注塑也用,压铸也用。用崩了就说材料差。这锅材料不背。
同样叫 H13,钢厂出来就差出三倍寿命
我见过两家供应商的 H13,成分单都在标准内。一家寿命稳定,另一家做大切块模具,线割后开裂。为什么?纯净度、碳化物偏析、锻造比、退火组织,这四项才是分水岭。
先说纯净度。电渣重熔、真空脱气不是噱头。钢里氧含量高,夹杂物多,抛光后容易出针孔,压铸模容易早期龟裂。再说碳化物偏析。Cr12MoV 这类高碳高铬钢,如果锻造比不够,共晶碳化物呈网状,线割时应力一集中,咔嚓。不是玄学。
还有退火。有些便宜料,退火温度到了,保温时间不够,硬度是下来了,组织没球化好。你拿去淬火,变形大,开裂风险高。💡 一个土办法:看火花只能看个大概,真要控,让供应商附锻造比、超声波探伤、退火硬度均匀性报告。别只盯一张成分单。
问:我们做 PVC 排水管件模具,现在用 718,老是生锈,换 S136 行不行?
答:先看腐蚀来源。PVC 加工会释放 HCl,尤其停机后残料分解,腐蚀更凶。718 是预硬钢,耐蚀一般。换 S136 可以,但建议选电渣重熔级别,淬火后回火,硬度做到 48-52HRC,再配合氮化或 PVD。如果预算紧,至少做表面镀铬或氮化。别只换料,水路和停机清机也得改。
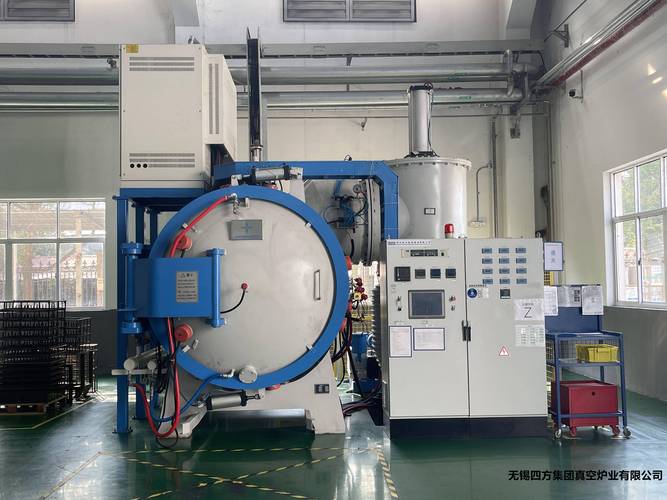 模具钢真空热处理炉装炉现场图
热处理不是“烧红扔油里”
说句得罪人的,很多模具寿命问题,不是模具钢不行,是热处理作坊太野。H13 淬火温度、保温时间、回火次数,差一点,寿命差一截。我见过一个压铸模,淬火后只回火一次,硬度 52HRC,老板还觉得挺硬。结果上机不到三千模次,表面龟裂。为什么?回火不充分,残余奥氏体多,组织不稳定。 H13 这类热作钢,通常要两次甚至三次回火。每次回火后冷却到室温,再下一次。急不得。
真空热处理现在越来越普及。高压气淬、分级淬火、深冷处理,能明显减少变形和开裂。特别是 S136、NAK80 做镜面模,真空炉比盐浴炉干净,后续抛光省事。不过话说回来,真空炉不是万能。装炉方式不对,冷却不均,照样翘。薄壁件、细长芯子,该做夹具就做夹具。
问:Cr12MoV 淬火后线割开裂,怎么避免?
答:先查三个点。第一,淬火后有没有及时回火?别等冷透再回,应力高峰期容易裂。第二,回火温度够不够?Cr12MoV 一般 180-220℃ 低温回火,但线割前建议做一次 380-420℃ 高温回火,把应力再降一截。第三,线割参数。粗割留余量,精割前加去应力回火。如果碳化物偏析严重,换 DC53 或电渣重熔 Cr12MoV 更稳。别硬扛。
2025 年,车间里值得盯的几个变化
这两年模具钢的应用有几个明显变化。一是随形冷却模具开始从噱头变成真香。特别是小批量、高要求的包装模、医疗件模具。用增材制造做随形水路,模具钢粉末像 1.2709、H13 粉末,配合 SLM 打印,冷却效率提升。但别盲目上。打印件致密度、热处理、内腔抛光,都是坑。❗ 没工艺积累,先拿小件试。
二是粉末冶金模具钢用量涨了。粉末高速钢、粉末工具钢,碳化物细小均匀,耐磨和韧性平衡好。做精密冲头、冷镦模,寿命确实比传统熔炼钢稳。但价格也稳,稳得让人心疼。选之前算清楚:模具停机损失、修模成本、产品批量。
三是 PVD 涂层和氮化组合。压铸模、冲压模,做 AlCrN、TiAlN 涂层,配合离子氮化,表面硬度上去了,抗粘铝、抗磨损。但涂层前清洗不到位,涂层像贴膏药,一用就掉。预处理比涂层本身还关键。
 增材制造随形冷却模具钢粉末打印件
最后说个采购上的实话。别迷信“进口一定好,国产一定差”。国产模具钢这几年进步很快,尤其是电渣重熔、真空精炼的厂家。关键是你得会要数据,会验货。成分单、锻造比、探伤报告、热处理曲线,一样都别少。价格低得离谱,要么少锻造,要么少回火,要么拿回收料充数。天上不掉 H13。
模具钢选材,说到底是算寿命账。不是买最贵的,是买最匹配的。工况、批量、成本、维护能力,四个角一摆,答案就出来了。剩下的,交给冶炼和热处理。别让一块好钢,毁在最后一道回火上。