拉深工艺别只盯拉深系数:从开裂起皱到电池壳量产的现场笔记
先别急着调压边力,拉深这潭水比你想的深
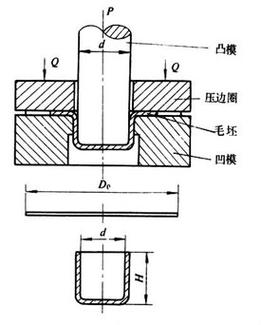
拉深,也有人叫拉延、深冲。名字不同,车间里那点事差不多:一块板料,被凸模怼进凹模,想让它乖乖变成筒形、盒形、锥形,还不能裂、不能皱、不能薄得离谱。听着简单?呵。真到量产,模具间隙差0.02 mm,润滑液换了个牌号,材料批次屈服强度飘了20 MPa,整条线能给你脸色看。
我见过最离谱的一次,某厂做不锈钢水槽拉深。试模时好好的,一上自动线,第三工位开始起皱。工艺员第一反应是压边力不够,往上加。结果皱纹没了,侧壁拉裂。后来发现,问题不在压边力,在凹模圆角半径和润滑油的黏度匹配。你说气不气人。
 不锈钢水槽拉深模具压边圈调试现场
拉深不是孤立的冲压工序。它跟材料、模具、压力机、润滑、热处理,甚至车间温度都勾连。2025年了,还是有人把拉深当“试出来就行”。试当然要试,但试之前,拉深系数、相对厚度、材料硬化曲线,这些底账得先翻一翻。对吧?
拉深系数、各向异性与“制耳”那些破事
 拉深系数、各向异性与“制耳”那些破事
拉深系数 m,说白了就是拉深后直径除以拉深前直径。m 越小,变形程度越大。但小到某个值,材料不干了——要么凸缘起皱,要么筒壁开裂。这个临界值叫极限拉深系数。别背教科书上的数字,那玩意儿跟材料状态、模具圆角、润滑、速度全有关。
更烦的是各向异性。冷轧板有织构,横向纵向塑性不一样。拉深时四个耳子冒出来,业内叫制耳。制耳一高,材料利用率掉,修边量涨,客户还嫌外观丑。铝合金尤其明显。做电池壳的,对这个词恨得牙痒。
- 凸模圆角半径:太小,材料绕不过去,开裂风险飙。
- 凹模圆角半径:太大,压边圈压不住,起皱。
- 模具间隙:单边间隙一般在料厚的1.1~1.3倍,精拉深另说。间隙不对,壁厚不均,回弹也跟着乱。
- 拉深筋:不是万能药。放错位置,流动阻力失控,反而把材料锁死。
问:第一次拉深就开裂,是不是降低压边力就能解决?
答:不一定。开裂位置很关键。如果是凸模圆角附近裂,多半是拉深系数太大、凸模圆角太小,或者材料硬化太狠。降压边力有时能缓解,但可能换来法兰起皱。先看断裂面:韧窝状还是剪切状?再看应变路径。别一上来就动压边力,那叫蒙。
压边力、润滑和伺服压力机:量产里最容易被低估的三角关系
压边力这东西,低了起皱,高了拉裂。最佳窗口往往很窄。传统液压垫响应慢,批次一换,窗口就漂。现在不少厂上伺服压力机,曲线可编程,压边力能随行程变。比如先大后小,或者脉冲式。听着高级,但参数没调好,照样废。
润滑更玄。不同拉深油,极压添加剂不同,摩擦系数差一倍不稀奇。不锈钢拉深爱用含氯极压剂,但环保卡得严,很多厂换无氯配方。换了之后,模具磨损、拉毛、烧结,全来了。💡 提醒一句:润滑不是“有油就行”,黏度、闪点、极压值,得跟材料强度和拉深速度匹配。
 新能源电池壳多工位伺服拉深生产线
新能源电池壳这两年火。钢壳、铝壳、4680大圆柱、刀片电池长壳,全是拉深大户。壳体要求壁厚均匀,密封性好,不能有微裂纹。很多线用多工位传递模,配合伺服压力机和在线视觉检测。速度上去后,润滑和冷却必须跟上。不然模具热膨胀,尺寸漂到你怀疑人生。
问:拉深件侧壁出现“橘子皮”一样的粗糙面,是什么原因?
答:大概率是晶粒粗大或变形量不够。材料退火后晶粒度过大,拉深时表面粗化。也可能是模具表面太糙、润滑不足。先查来料金相,再看模具抛光状态。别急着换润滑油,有时候换了也没用。
从CAE到车间:2025年拉深工艺的新玩法
 从CAE到车间:2025年拉深工艺的新玩法
以前调拉深,靠老师傅手感。现在呢?CAE仿真先跑一轮,板料成形、回弹、变薄率、起皱趋势,屏幕上看得七七八八。但别迷信仿真。材料卡没标定准,摩擦模型拍脑袋,结果跟车间对不上。我见过仿真合格率95%,实际首件就裂的。气得人想砸电脑。
不过话说回来,2025年的数字孪生和AI辅助调参,确实在改变游戏规则。伺服压力机带传感器,采集力-位移曲线。AI模型对比历史批次,实时推荐压边力和润滑流量。有的厂还把声发射监测装到模具上,拉裂前几毫秒报警。✅ 这不是科幻,是已经在电池壳、电机壳产线上跑的东西。
液压拉深、充液成形也值得看。尤其复杂曲面、小批量、铝合金件。用液体代替凹模或辅助成形,摩擦小,材料流动更均匀。缺点是节拍慢,密封麻烦。适合航空、医疗、高端家电,不一定适合每分钟几十件的电池壳。
最后给个现场建议:拉深工艺文件别只写“压边力多少吨”。把材料批次、润滑牌号、模具圆角实测值、压力机曲线编号,全绑在一起。下次换批,先看这些变量。否则,你今天调好的参数,明天就是废品制造指南。❗ 这话难听,但真实。