钣金加工的DFM避坑清单:折弯、切割、焊接,哪一步最容易翻车
上周又接到一个电话。对方很急,说钣金件装不上,一整套机柜的立柱孔位全偏了3毫米。图纸是结构工程师画的,三维模型漂亮得很。我问他展开图谁给的?他说,按1比1画的,没给展开。行吧,问题就在这儿。
钣金这行当,看着就是两块板一折一焊的事,但真正让车间骂娘、让项目延期的,从来不是设备不够先进,而是图纸上那些没人当回事的几毫米。
折弯扣除这件事,图纸不标清楚,车间只能靠猜
先泼盆冷水。三维模型里那个完美的90度直角,到了折弯机上是要“吃”掉材料的。中性层在弯曲过程中被拉长,外皮受拉伸、内皮受压缩,算展开长度时得把这部分补回来。业内叫折弯扣除,也有人习惯用K因子来算。
常见的算法是这样:展开长度 = 折弯边A + 折弯边B - 折弯扣除。1.5毫米的冷轧板SPCC,V槽取12毫米(板厚的8倍),内R大概1.9毫米,90度折弯的扣除量通常落在2.5到2.7毫米之间。
注意,是“浮动”。
不同品牌的折弯机、不同的模具、甚至同一台机器换了批次材料,这个值都会变。我见过有设计员在图纸上写死扣除2.5,结果换了一家供应商,人家按K=0.4算,一整个批次的箱体对角线全差一毫米多,装门的时候门缝歪得像喝多了。
💡 稳妥的做法:图纸只标折弯内R和角度,展开交给供应商按自家模具的实测数据来。首件做出来用卡尺量,对不上就调参数,别硬扛。
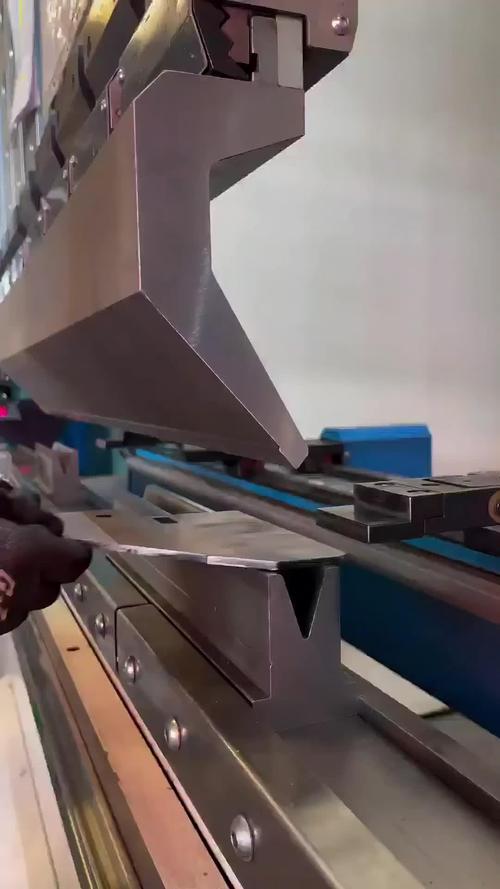 钣金折弯机V槽下模与板厚匹配实物特写
孔、槽、折弯边:图纸上最容易吵架的三件事
 孔、槽、折弯边:图纸上最容易吵架的三件事
- 孔离折弯线太近:孔边到折弯内边的距离小于2.5倍板厚加内R,孔就会被拉成椭圆。这不是机床的问题,是材料流动的必然结果,改谁都改不了。
- 折弯边太短:最短边一般要大于V槽宽度的一半再加板厚。1.5毫米的板配12毫米V槽,折弯边最好别低于7.5到8毫米。再短,上模压不住,边会滑进V槽里,折出来的边是斜的。
- 内R标得太小:图纸上写R0.5,供应商面无表情地说做不了。真不是人家摆架子。内R小于板厚,外表面拉应力超过材料抗拉强度,直接开裂,尤其是6系铝和厚板。
铝材这块得单独说。5052折弯性能相对好,6061-T6就麻烦了,硬度高、延伸率低,折弯半径如果只给1倍板厚,开裂概率相当高。要么把R角加到1.5倍甚至2倍板厚,要么先做退火处理,成本自然就上去了。
不锈钢304呢?回弹是大麻烦。折90度,上模一抬它自己弹回去两三度,所以模具角度往往做成88度甚至86度来补偿。同一套图纸,冷轧板和不锈钢的展开尺寸绝对不能套同一组参数,这是新手最常犯的错。
问:我们图纸上给的展开尺寸,供应商说不对,到底该听谁的?
答:听实测的。展开系数不是一个理论常数,它绑定了具体的设备、模具和材料批次。合理的流程是:设计端给折弯边和折弯角度,供应商出展开图,首件做出来量对角线、量折弯边,偏差超过0.2毫米就一起复盘。别在图纸上死磕那个数字,没意义。
激光切割不是万能刀,挂渣和锥度会咬人
光纤激光现在普及到什么程度?6千瓦是起步,12千瓦、20千瓦的机器在加工厂里也不稀奇。切3毫米碳钢,速度能跑到每分钟十几米,边缘光亮,基本不用二次处理。
但厚板是另一回事。
12毫米以上的碳钢用氧气切割,断面下端容易出现挂渣,硬得像焊渣,得拿铲刀敲。更麻烦的是锥度——厚板的切割缝上下不等宽,一个20毫米的方孔,上下尺寸能差0.3到0.5毫米。指望激光切出来的孔直接做销钉定位?等着出问题吧。
不锈钢和铝一般上氮气或者高压空气,断面发白,但气体纯度直接决定断面质量。氮气纯度不够,切出来发黄发黑,后面喷粉的附着力都跟着受影响。
 光纤激光切割钣金件断面挂渣特写
焊接和表面处理,最后两道工序最容易翻车
钣金件焊完变形,这事儿基本没法完全避免。能做的是控制:对称焊、跳焊、断续焊,薄板尽量用点焊代替满焊。1.5毫米以下的板,电流稍微大一点就塌边,焊完看着还行,一测量,平面度飞了。
有的厂用反变形法,焊前先往反方向预弯一点,焊完热应力一放,正好回正。这招对刚性差不多的框架件挺好用,但全靠师傅的经验,没公式可套。
还有激光焊接。这两年在中薄板钣金件上用得多起来了,热输入小,变形比氩弧焊小一大截,速度也快。缺点是设备投入高,焊缝熔深有限,厚板还是得靠传统焊接顶上。
表面处理这块,坑主要埋在前处理。
冷轧板喷粉前要除油、磷化或者陶化,做不好,粉末一烤,附着力差的地方用指甲一刮就掉。镀锌板更娇气,锌层和前处理药液会反应,工艺参数没调好,起泡、缩孔全来了。铝件得铬化或者陶化,直接上粉附着力很勉强。
另外提醒一句:喷粉厚度一般60到80微米,电泳也是差不多的量级。螺纹孔、配合面、需要导电的搭接面,图纸上必须明确标注保护或者遮蔽。否则装配时螺纹拧不进去,得重新攻丝,费时费力还伤螺纹。
问:钣金件图纸上哪些公差是可以放宽的?
答:看功能。外观件的轮廓尺寸、装配孔的中心距,这两类必须收紧。非配合的翻边高度、内部加强筋位置、不参与装配的切口尺寸,一般都能放宽到正负0.5甚至更多。有个原则特别好用:凡是需要工人手工调整才能装上的尺寸,说明公差定得不合理,真正该做的是反过来收紧那些影响装配的基准尺寸。
成本这笔账,别只盯着单价看
小批量打样,几件到几百件,激光切割加数控折弯是标准答案,几乎不用开模,柔性最好。
数量上去之后,账就不一样了。几千件往上,冲压模和级进模的优势就显出来了,单件成本能压到激光切割的几分之一。数控转塔冲床卡在中间地带,几百到几千件的区间比较舒服,模具投入比冲压小,效率比激光高。
不过话说回来,真正决定成本的,往往不是选哪种工艺,而是图纸的可制造性。
一个R角改大0.5毫米,可能省掉一道去毛刺工序。一个孔位挪开3毫米,可能省掉一套专用夹具。一项公差从正负0.05放宽到正负0.2,废品率能从8%掉到1%以下。这些改动带来的价值,比跟供应商磨单价有用多了。
六个检查点,能挡掉大部分返工
 六个检查点,能挡掉大部分返工
- 折弯内R是否大于等于板厚?小于的,基本判定开裂。
- 孔边到折弯线距离是否大于2.5倍板厚加内R?
- 折弯边高度是否大于V槽宽的一半加板厚?
- 厚板激光切割的孔,是否留了0.1到0.2毫米的二次加工余量?
- 喷粉件的螺纹孔和配合面,是否标注了保护?
- 焊接件是否标了焊接方式和变形控制要求,还是只写了个“焊”字?
这六条过一遍,能挡掉车间80%的抱怨。
钣金这东西,看着简单,两块板一折一焊就完事。真做起来,材料、设备、模具、工艺、人工,每一环都能给你找点麻烦。图纸画得再漂亮,也得问问车间那台机器答不答应。