一块圆板,转着转着就成了火箭零件
说实话,第一次在车间里看旋压干活,我脑子里冒出来的词是——
揉面。
一块冷轧钢板,圆的,平得跟锅盖似的。工人把它卡在芯模和尾顶之间,主轴一转,几百转起步。然后一根撬棒——老式机床真就是撬棒——顶住板子的边缘。滋啦一声,板子边缘开始往里卷。像是有人在用勺子刮碗底。
但你再看三分钟,这玩意儿已经变成一个薄壁圆筒了。
这不是魔术。这叫
金属旋压,英文叫 metal spinning。往早了说,古埃及人拿木头和石头就在干这个事了。往近了说,今天你手机里的喇叭锥盆、无人机上的尾喷管、甚至某些火箭燃料贮箱的封头,十有八九都经过这道工序。
不过话说回来,很多做采购或者搞工艺的人,对旋压的理解还停留在“不就是把铁皮卷圆吗”。差得远。

数控旋压机床加工金属圆板特写
普通旋压和强力旋压,是两回事
别被中文译名骗了。这两个词看起来像兄弟,其实干的事不太一样。
普通旋压(conventional spinning),板的厚度基本不变。你顶它,它变形,材料从边缘往中间流。做灯罩、锅、盆、装饰件,大量用这个。效率高,模具便宜。
强力旋压(power spinning 或 shear forming),这才是硬菜。板厚会明显减薄。材料在芯模表面被滚轮一点点“擀”过去,厚度从8mm变成3mm,从3mm变成0.8mm,而且是有控制的减薄。做锥形件、薄壁筒、封头、喷管,靠的就是这一手。
有个数据可以感受一下:强力旋压可以把壁厚公差控制在±0.05mm甚至更紧。什么概念?一根头发丝大约0.07mm。
❗ 但这里有个坑——强力旋压不是所有材料都吃得消。铝合金、不锈钢、钛合金、高温合金,各有各的脾气。钛合金旋压的时候,温度、进给比、滚轮圆弧半径,一个参数没调好,工件直接开裂。你盯着那几条裂纹,只能从头再来。
问:旋压和冲压,到底该选哪个?
问:我们厂要做一个批量不大的锥形件,冲压模具太贵了,旋压能顶吗?
答:能顶。而且很多时候旋压是更聪明的选择。冲压的模具费——一副像样的拉伸模,几万到几十万不等,看尺寸和精度。旋压的芯模呢?小件几千块,大件也就几万,而且改尺寸的时候,芯模修一修还能用。小批量、多品种,旋压的经济性反杀冲压。
但前提是——你的形状得是
回转体。方的、扁的、带凸台的复杂轮廓,旋压不擅长。别硬上。
数控旋压把老师傅的手感,拆成了参数
以前旋压靠什么?靠人。靠老师傅的手腕、耳朵和屁股——机床震不震,声音对不对,他比仪器还灵。
现在数控旋压机床(CNC spinning lathe)把那些“手感”翻译成了:
主轴转速、
滚轮进给速度、
旋压道次、
间隙补偿、
轴向和径向的协同轨迹。
听着很理性对吧?但实际调试的时候,一点都不理性。
我见过一个老师傅调钛合金筒形件,前六件全废。第七件他改了滚轮路径上的一小段圆弧,就那一小段,工件不裂了。我问他怎么判断的,他说:“听声音,那一段发闷。”
数控机床能记录轨迹,记录不了这个。💡 所以现在的趋势是——用传感器补上耳朵。力传感器、声发射监测、红外测温,把老师傅的直觉变成可追溯的数据。这条路还在走,但方向已经清楚了。
强力旋压成型封头工件现场照片
封头旋压,一个被低估的细分战场
压力容器的封头,传统做法是冲压或者卷焊。但大直径、薄壁、高精度的封头,旋压有优势。
为什么?因为
旋压封头没有焊缝。一条焊缝就是一个潜在泄漏点、一个应力集中区、一个需要无损检测的麻烦。旋压封头是整体成形的,母材连续,力学性能更均匀。
不过也有代价。旋压封头的壁厚分布不如冲压均匀——顶部减薄、边缘增厚,这是材料流动的必然结果。设计的时候就得把这个因素算进去,不能拿等壁厚的思路去套。
有个做核电设备的朋友跟我吐槽过:客户拿着冲压封头的图纸让旋压做,壁厚公差标得一样,结果怎么调都做不到。后来才发现,旋压的壁厚分布规律和冲压根本不一样。图纸不改,神仙难救。
问:旋压出来的工件,表面质量能到多少?
问:旋压出来的工件,表面质量能到多少?
问:我们有个产品,外表面要求Ra0.8以内,旋压后还要不要上磨床?
答:看情况。旋压的表面质量,主要取决于滚轮的工作面光洁度、进给量、润滑状态和材料本身。铝合金旋压,参数好的情况下Ra0.4到Ra0.8是能做到的,外表面带着那种细腻的螺旋纹,很漂亮。不锈钢和钛合金就难一些,容易粘刀、拉毛,Ra1.6到Ra3.2比较常见。
如果你要求Ra0.8以内而且不能有螺旋纹,那大概率要上磨或者抛光。但如果你能接受轻微的方向性纹理——很多场合其实不影响使用——那旋压后可以直接用。省一道工序,成本差不少。
选旋压设备,别只盯着吨位
经常有人问:我要旋一个直径800mm、壁厚6mm的不锈钢筒,该买多大的旋压机?
这个问题问得就不对。
旋压机的关键参数不是“吨位”,虽然它也有吨位。关键是:
主轴功率、
最大旋压直径、
滚轮推力、
尾顶行程、
控制系统能支持的联动轴数。还有一个容易被忽略的——
机床刚性。
旋压的时候,滚轮对工件的力是动态的,有冲击、有振动。机床刚性不够,工件表面就是一圈一圈的颤纹。你参数调得再好也没用。
✅ 一个实操建议:去供应商那里试旋你的材料。别拿铝试完了就买回来旋钛。材料不一样,机床的表现可能天差地别。
最后说一个容易被忽略的事
最后说一个容易被忽略的事
旋压这个工艺,看起来很“传统”。一台机床、一个芯模、几个滚轮,原理几千年没变过。
但恰恰是这种看起来简单的工艺,在航空航天、核电、氢能储罐这些领域,越来越重要。为什么?因为它
省材料、
少焊缝、
性能好,而且能做出锻造和铸造做不到的薄壁回转体。
当然,它也有自己的脾气。回弹、开裂、起皱、壁厚不均——每一个问题背后都是一堆参数和经验的纠缠。你不可能靠一本手册就把它吃透。
得下手。得废件。得听那个声音。
就这么回事。
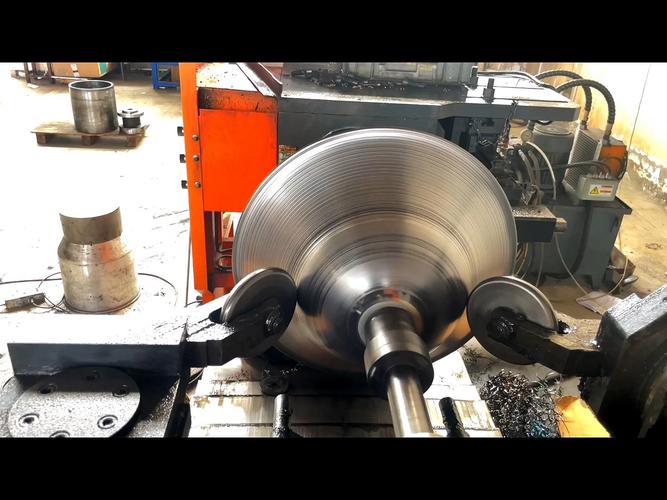 数控旋压机床加工金属圆板特写
 强力旋压成型封头工件现场照片
 问:旋压出来的工件,表面质量能到多少?
问:我们有个产品,外表面要求Ra0.8以内,旋压后还要不要上磨床?
答:看情况。旋压的表面质量,主要取决于滚轮的工作面光洁度、进给量、润滑状态和材料本身。铝合金旋压,参数好的情况下Ra0.4到Ra0.8是能做到的,外表面带着那种细腻的螺旋纹,很漂亮。不锈钢和钛合金就难一些,容易粘刀、拉毛,Ra1.6到Ra3.2比较常见。
如果你要求Ra0.8以内而且不能有螺旋纹,那大概率要上磨或者抛光。但如果你能接受轻微的方向性纹理——很多场合其实不影响使用——那旋压后可以直接用。省一道工序,成本差不少。
 最后说一个容易被忽略的事
旋压这个工艺,看起来很“传统”。一台机床、一个芯模、几个滚轮,原理几千年没变过。
但恰恰是这种看起来简单的工艺,在航空航天、核电、氢能储罐这些领域,越来越重要。为什么?因为它省材料、少焊缝、性能好,而且能做出锻造和铸造做不到的薄壁回转体。
当然,它也有自己的脾气。回弹、开裂、起皱、壁厚不均——每一个问题背后都是一堆参数和经验的纠缠。你不可能靠一本手册就把它吃透。
得下手。得废件。得听那个声音。
就这么回事。