轧制:从热轧到冷轧,板形控制为何成了智能工厂的试金石
轧制不是‘擀面杖’,但它比擀面杖难缠得多
把一块钢坯送进轧机,出来就是薄板。听起来像压面机。可真到现场,你会被轧制力、辊缝、张力、温度这几个变量折腾得直冒汗。热轧粗轧机组里,一块几十吨的连铸坯,在1150℃上下被反复压下,宽度、厚度、板形同时受控。冷轧更狠,带钢在常温下变形,加工硬化让轧制力飙升,轧辊表面粗糙度、乳化液浓度、张力波动,任何一个细节没盯住,就是边裂、瓢曲、厚度超差。❗ 这不是纸上谈兵。
轧制的本质是金属在旋转轧辊间发生塑性变形。可塑性变形只是起点,真正的难点在“一致性”——头尾一致、卷内一致、批次一致。对吧?客户不会接受这卷能冲压、下卷就开裂。
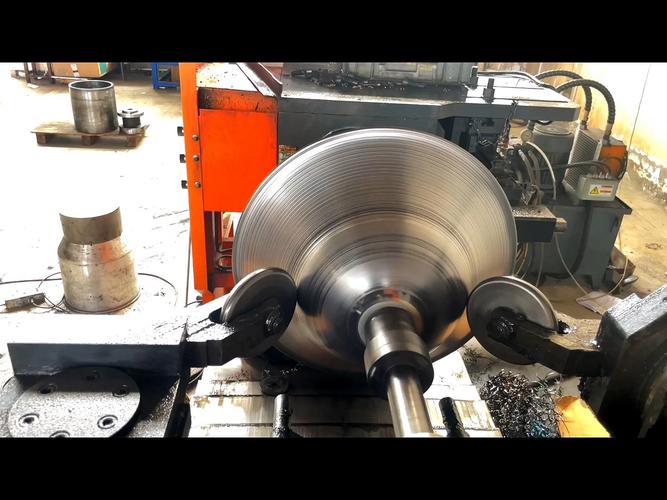
 热连轧精轧机组现场板形控制
热轧与冷轧:不是温度高低,而是工艺逻辑分岔
很多人以为热轧就是“烧红了轧”,冷轧就是“常温轧”。这解释太偷懒。热轧的核心是再结晶。变形在再结晶温度以上,道次压下可以很大,奥氏体组织被破碎,后续控冷能调出铁素体、珠光体、贝氏体。冷轧的核心是加工硬化加退火。你先把带钢冷压到目标厚度,晶粒拉长、位错密度暴涨,强度上去,塑性下来。再进连续退火炉或罩式炉,把组织“回炉重造”。
所以选热轧还是冷轧?看用途。建筑结构、管线钢、集装箱板,热轧够用,成本也合适。汽车外板、家电面板、精密冲压件,冷轧加退火是底线。💡 如果只盯着厚度公差,会漏掉织构、各向异性、r值、n值这些成形指标。
问:热轧板能替代冷轧板做冲压件吗?
答:个别场景可以,但风险高。热轧板厚度波动、表面氧化铁皮、组织均匀性都不如冷轧板。冲压复杂件时,局部减薄和开裂往往出在热轧板的性能波动上。真要替代,得做成形仿真和试冲,别拍脑袋。
再说最新实践。薄板坯连铸连轧、无头轧制、ESP产线,把连铸和热轧连成一条线。节能、成材率、头尾剪切损失都改善。可对控制系统的要求也陡然上升。轧件跟踪差半米,可能就堆钢。这可不是闹着玩。
 冷轧二十辊轧机辊缝与板形执行机构结构图
板形控制:厚度控制是纵向问题,板形是横向噩梦
 板形控制:厚度控制是纵向问题,板形是横向噩梦
厚度控制有AGC,测厚仪放在出口,反馈调辊缝或张力。相对成熟。板形呢?带钢横向各点延伸不均,就出现边浪、中浪、复合浪。边浪是边部延伸大于中部,中浪相反。现场老师傅看一眼传起,就知道哪段冷却水开大了、哪根弯辊力不够。可人眼终究不是仪器。
板形仪通常用辊式或非接触式测量。辊式板形仪内置传感器,带钢缠绕在测量辊上,各段张力差异转化成电信号。非接触式用激光或涡流,不接触带钢,响应快。测得板形后,控制系统要调什么?弯辊、窜辊、轧辊热凸度、分段冷却、张力分布。这些执行机构耦合在一起。你把弯辊力加正弯,辊缝凸度变小,中部压下增加,中浪可能缓解。可同时轧制力上升,轧辊热膨胀变化,边部又紧了。头疼。
问:板形控制为什么比厚度控制难?
答:厚度是纵向一维变量,测一点或几点就能代表;板形是横向分布,几十个测量段同时变化。更麻烦的是,板形和厚度、张力、速度强耦合。调弯辊影响轧制力,调张力影响前滑,调冷却影响热辊型。多变量、非线性、大滞后,传统PID很难吃透。现在不少产线用模型预测控制MPC加机器学习,把设定计算和反馈调节分层处理,才把边浪压到5~10I单位以内。
说实话,板形控制没有万能钥匙。不同轧机、不同钢种、不同辊型,最优参数完全不同。CVC、PC、HC、UCM这些机型,说白了都是在辊系变形和热凸度之间找平衡。有的厂靠经验表,有的厂靠自学习模型。谁的数据质量高,谁的迭代快,谁就少出废卷。
智能轧制:数字孪生不是大屏,是敢把设定值交给模型吗?
 智能轧制:数字孪生不是大屏,是敢把设定值交给模型吗?
现在讲智能轧制,容易滑向PPT。数字孪生、AI、5G、边缘计算,词都对。可落到轧线上,第一件事是数据。轧制力、电机电流、辊缝、速度、张力、温度、板形、测厚、冷却水流量,采样周期从1ms到100ms不等。数据对不齐,模型就是瞎猜。
第二件事是模型分层。
- L1基础自动化:管伺服和闭环,安全联锁必须硬约束,不能让黑箱直接碰执行机构。
- L2过程控制:管设定计算和自学习,现在把AI塞进来预测轧制力、调弯辊和冷却,有效,但得设物理限幅。
- L3制造执行:管排产和质量追溯,把轧制参数和下游冲压、焊接性能串起来,才算闭环。
预测性维护是另一个落点。轧机振动、油液颗粒、轴承温度、伺服阀电流,这些信号用边缘计算实时做特征提取。早期故障检出率上去后,非计划停机明显下降。某冷轧厂把轧辊磨削周期从固定换辊改成按状态换辊,辊耗降了,板形也稳了。✅ 这才是实打实的收益。
不过话说回来,智能轧制最难的还不是算法。是组织愿不愿意把操作经验结构化。老师傅一句“今天辊温偏软,正弯收一点”,背后是热凸度、磨损、来料凸度的综合判断。把它变成规则或标签,模型才学得会。否则只能做个看板,报警还是靠人。
绿色与极限:轧制还在往更薄、更韧、更低碳走
 绿色与极限:轧制还在往更薄、更韧、更低碳走
下游需求在推着轧制技术走。新能源汽车驱动电机用硅钢,要求高牌号、低铁损,轧制时对板形和表面缺陷更敏感。高强钢、铝合金、镁合金,加工窗口窄,边裂风险高。极薄带、极宽板、复合板,都在试探设备极限。
绿色方面,热装热送、蓄热式加热炉、余热回收、乳化液再生、酸再生,都是老话题的新要求。电炉短流程和氢冶金起来后,来料成分波动可能更大,轧制过程的自适应能力必须更强。💡 别只盯着轧机本体,加热炉、除鳞、冷却、卷取,每一段都在影响最终组织性能。
最后说点实在的。轧制是钢铁和有色金属加工的脊梁。它不性感,但极其吃功夫。厚度、板形、表面、性能,四个维度互相拉扯。谁能把轧制力模型、辊型配置、冷却策略、张力制度、质量数据串成闭环,谁就能在成本和交付上拉开差距。至于AI,它不是魔法,是放大器。数据干净、机理清楚,它放大的是效率;数据脏、逻辑乱,它放大的是混乱。就这么简单。也不尽然——现场永远有意外,对吧?