容器:从一台储罐的壁厚,看工业制造里那些硬功夫
干了十几年压力容器这行,说实话,最怕听到一句话——“不就是个大铁罐子嘛,卷起来焊一焊,刷点漆。”
每次听到我都想笑。你要真按这个思路干,不出三年就能在事故通报里见到自己名字。一台合格的容器,从钢板进厂到打上铭牌,中间的工序多到能让新来的工艺员崩溃。而且每一道工序后面,都站着一群会跟你死磕的人。
先别急着谈设计,先搞清楚你说的容器是哪一种
 先别急着谈设计,先搞清楚你说的容器是哪一种
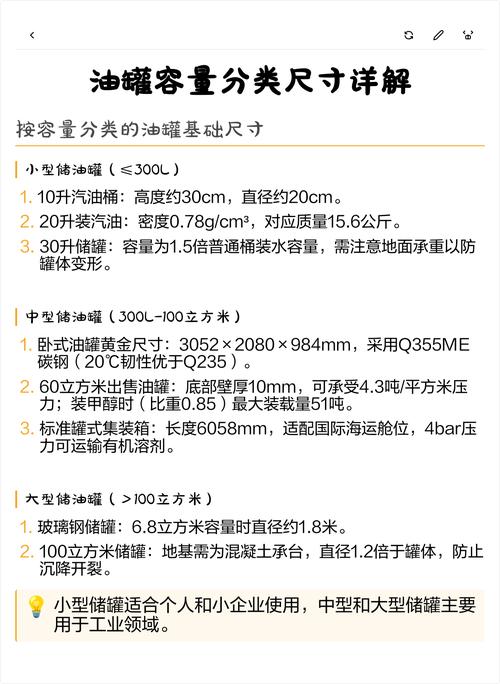
工业语境下的“容器”这个词,宽泛得离谱。
反应釜是容器,换热器壳程是容器,液化气储罐是容器,电厂那个几十米高的除氧器水箱也是容器。甚至你家楼下锅炉房里那个圆滚滚的东西,也算。可它们的失效模式、选材逻辑、检验要求,差得远了去了。
- 按压力等级:常压、低压、中压、高压、超高压。这道线一划,适用的规范和检验强度立刻变天。
- 按几何形状:圆筒形、球形、立式、卧式。球罐省钢材,但现场组焊能把人逼疯。
- 按介质特性:易燃、易爆、剧毒、腐蚀。介质一旦有毒,安全阀的选型都得重新算一遍泄放量。
- 按设计温度:常温、低温、高温蠕变区间。低温容器对材料韧性的要求,跟常温设备根本不是一个世界。
所以第一件事,永远是把工况参数拍在桌上:压力多少、温度多少、装什么、多大容积、放室内还是室外。这几项拿不准,后面全是白搭。
壁厚不是算出来的,是“吵”出来的
理论上壁厚有公式。GB/T 150、ASME VIII Div.1,翻开哪一本都能算。
但现实里,那个计算厚度往往只是起点。腐蚀余量加多少?开孔补强怎么补?接管和筒体连接处的应力集中谁来算?
工艺专业说:介质腐蚀性强,给我加3毫米余量。 设备专业回:加3毫米?你出钢材钱? 采购说:这个厚度的Q345R正火板,交货期得等两个月。 最后项目经理拍板:一部分加,一部分上不锈钢复合板,剩下的做内衬。
你看,图纸上那个数字,是各方妥协的产物。这没什么不好,工程本来就是妥协的艺术。怕就怕有人拍脑袋定数,连个计算书都不留。
材料选型这一关,最能看出设计者的水平。碳钢便宜、好焊,但对氢环境会开裂;304不锈钢耐腐蚀,可在含氯离子的介质里会应力腐蚀开裂,而且是那种毫无预兆的开裂;316L加钼,耐点蚀好一些,但价格摆在那儿。还有双相钢、镍基合金、钛材……每一种背后都是一部事故史。
顺嘴说一句,选材千万别只看“耐不耐腐蚀”,还要看它跟介质接触后会不会污染介质。食品级、医药级的容器,这里学问更深。
 化工厂大型不锈钢压力容器储罐现场安装吊装图
设计定稿之后,才轮到车间真正动刀。
制造环节:焊缝里藏着一家厂的良心
钢材下料、坡口加工、卷板、组对、焊接、无损检测、热处理、水压试验、防腐涂装。听着像流水线,实际上每一步都能翻车。
卷板这个活儿,看着土,其实很有技术含量。板越厚,回弹越厉害,得预弯、得留压头。有经验的班长凭手感就知道压几道、压到什么程度,新手往往一整块板卷废。❗一块30毫米厚的钢板卷废了,那可不是几百块钱的事。
焊接才是重头戏。
焊材要跟母材匹配,焊接工艺评定(PQR)得先做出来,然后按评定过的WPS去指导现场施焊。埋弧自动焊用在筒体纵环缝上,效率高、成形漂亮;氩弧焊打底用在接管根部,图的是熔透质量;手工电弧焊灵活,可它对焊工手艺的依赖也最强。
我见过太多图纸完美、焊工拉胯的案例。所以每次验收,我都会去蹲焊工房,看他们焊前清不清坡口、层间温度控不控、收弧坑补不补。这些细节,比出厂报告更说明问题。
焊完之后呢?无损检测是判官。
- 射线检测(RT):最能发现内部气孔、夹渣、未熔合,但厚壁和大直径接管效率低。
- 超声检测(UT):厚壁首选,尤其配合相控阵(PAUT),缺陷定位精度提升明显。
- 磁粉(MT)和渗透(PT):专管表面和近表面裂纹,主要盯焊缝和热影响区。
现在不少厂子开始上自动化检测系统,TOFD加相控阵的组合,扫查速度和数据可追溯性比人工高出一截。这是好事,但我要泼一盆冷水——设备再好,标定不准、工艺参数没调对,一样漏检。
厚壁容器焊完之后通常要做焊后热处理(PWHT),目的是消除残余应力、改善热影响区组织。温度、保温时间、升降温速率,全都有讲究。炉子内壁的热电偶布置不合理,测温就是自欺欺人。
然后是水压试验。打压到设计压力的1.25倍,稳压、检查、降压。这个环节最紧张——真要是有哪条焊缝不行,这时候就露馅了。
 压力容器环焊缝相控阵超声检测作业现场图
出厂验收、贴铭牌、办理使用登记。到这儿,制造方的工作基本告一段落。
可对用户来说,麻烦才刚开始。
问答:那些甲方最常问的两个问题
 问答:那些甲方最常问的两个问题
问:压力容器到底多久检验一次?不做行不行?
答:这个真没有统一答案,得看设备的安全状况等级。通常安全状况等级为1、2级的,一般每6年做一次全面检验;等级为3级的,3年一次;等级低的,可能一年就得检一次。外部检查一般每年至少一次。❗关键在于,《特种设备安全法》摆在那里,超期未检继续使用是要担责的,出了事故追责追得很狠。所以别省这个钱,也别找野路子的检测队,报告得不到市场监管部门认可是白花钱。
问:老容器还想继续用几年,能不能通过检验“续命”?
答:能,但要看情况。常见做法是合于使用评价,也就是大家常说的“适用性评价”。思路是:把实测壁厚、发现的缺陷尺寸、材料实际性能参数都拿进来,做剩余强度校核和剩余寿命估算。评估通过,可以定个检验周期继续用。但要注意,如果介质有腐蚀性、有应力腐蚀倾向,或者已经出现疲劳裂纹,评估结论往往不太乐观。💡有个坑要提醒:评价机构一定要有相应资质,评价报告里的假设条件要经得起推敲,别拿着一个理想化的计算模型去赌下一个检验周期。
真正的趋势:容器在变“聪明”
 真正的趋势:容器在变“聪明”
这两年跑展会、跑客户现场,感觉变化挺明显。
一是制造端的数字化。不少厂子在焊接工位装了数据采集,电流电压、热输入、层间温度全程记录,直接绑到产品追溯码上。客户扫一下码,就能看到这台容器当年是谁焊的、什么参数焊的。这一招对于追责和持续改进,价值巨大。
二是在役监测的智能化。声发射监测可以实时捕捉活性缺陷的扩展信号;爬壁机器人带着超声探头爬到几十米高的塔器外壁上扫查,比搭脚手架叫人爬上去安全得多。数字孪生那套听着玄乎,但用在关键设备的应力状态预测上,确实开始落地了。
三是材料和制造工艺的更新。高强钢、双相不锈钢的应用面在扩大;增材制造虽然有局限,但已经用于一些结构复杂的接管内衬和修复场景。激光焊接在薄壁容器上的应用也在铺开。
不过,我也得说句不好听的:技术再先进,也架不住基础管理烂。材料入库不做复验、焊工证过期了照样上岗、热处理曲线随便画——这些问题在中小厂里仍然不少见。✅设备升级的前提,永远是把最基础的制度和执行先立住。
容器这东西,说穿了就是把能量、把危险物、把工艺条件圈在一个壳子里。这个壳子可靠不可靠,直接决定了工厂能不能安稳过年。
所以下次再有人说“不就是个大铁罐子”,你不妨把铭牌翻给他看。——设计压力、设计温度、材质、容积、制造标准、监检单位编号,一行一行读下去。那才是一台容器真正的身份证。
干这行的人都知道,那些看不见的地方,才是最要命的。