工业管道选型、焊接与检测:干了十几年现场,说点扎心的实话
凌晨三点,抢修电话响了。一条DN300的工艺管道在弯头处撕裂,整个装置被迫停车。到现场一看,焊缝热影响区有明显裂纹——三年前施工时,焊工为了赶进度,层间温度根本没控制住。这种事,我见得太多了。
管道这东西,外行看就是根铁管子。但真正在工业现场待过的人都明白,它承载的是压力、温度、腐蚀性介质,还有——人命关天的安全底线。
选材:别只盯着价格,先看介质
很多人上来就问:DN100的不锈钢管多少钱一米?
我一般反问:你走什么介质?温度多少?压力等级呢?
对方经常愣住。
说实话,管道选材的第一步从来不是比价,而是搞清楚工况。同样是“不锈钢”,304、316L、321、双相钢2205,价格能差两三倍,耐蚀性能更是天壤之别。氯化物环境你用304试试?应力腐蚀开裂分分钟教你做人。
碳钢管道呢?便宜,强度好,但耐腐蚀性差,得靠防腐涂层或者加缓蚀剂。高温高压蒸汽管道,合金钢是标配,P91、P22这些牌号,电厂和石化厂的老朋友了。
❗ 有一个坑特别隐蔽:设计温度和实际运行温度的偏差。设计院按150℃选的管材,结果工艺波动经常跑到200℃以上。材料许用应力下降,蠕变加速,寿命直接打骨折。
 工业管道材料选型对照表现场实拍
还有个事儿。衬里管道——比如钢衬四氟、钢衬橡胶——在强腐蚀工况下确实好用。但衬里层的施工质量参差不齐,鼓包、脱层是常见病。选厂家的时候,别光看样本,去他们车间看看实际产品,用手敲一敲衬里层,听听有没有空鼓声。
问:我们厂要输送盐酸,浓度31%,常温,用什么管道合适?
答:31%常温盐酸,碳钢肯定不行,304也不行。预算充足上钢衬四氟管道,性价比最高的是FRP玻璃钢管道或者PPH管道。如果压力超过0.6MPa,建议用钢衬四氟,钢壳承压,四氟耐蚀。千万别用316L,盐酸对它的腐蚀速率会让你怀疑人生。
焊接与安装:细节是魔鬼
管道的可靠性,七成看焊口。
我在现场见过太多“面子工程”——外观成型漂亮得很,结果拍片一看,内部未熔合、气孔、夹渣一大堆。为什么?电流大了,走得快了,坡口清理马虎了。焊工说“差不多行了”,可管道不会跟你说差不多。
坡口角度、钝边尺寸、组对间隙,这三个参数是根上的东西。角度不够,熔深不够;钝边太厚,焊不透;间隙太大,烧穿。每个焊工都知道,但赶工期的时候就容易“灵活处理”。
预热和后热,也是重灾区。尤其是合金钢管道的焊接,预热温度不够,冷却速度太快,热影响区硬度飙升,裂纹就埋下了。现场配个红外测温枪,每道口都测,别嫌麻烦。
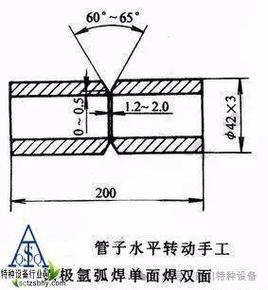 工业管道焊接坡口组对现场施工图
再说安装。管道支架的设置,看起来简单,其实很讲究。该固定的地方没固定,该滑动的地方焊死了,热胀冷缩产生的应力全部作用在管壁上。我见过一个案例:一条高温管道,因为滑动支架卡死,热膨胀把三通处直接顶裂了。
💡 现场检查支架的时候,记住三个字:看、摸、推。看有没有变形、脱空;摸滑动面有没有锈死;推一推管道,感受一下位移是否顺畅。
问:管道试压的时候,压力表读数一直掉,但找不到漏点,怎么办?
答:先排除温度影响。试压水如果被太阳暴晒或者环境温度变化大,压力波动很正常。如果确认不是温度问题,重点查三个地方:一是阀门填料函,经常被忽略;二是法兰密封面,特别是大直径法兰,垫片对中不好就微漏;三是焊缝的针孔缺陷,这种漏点用肥皂水不一定看得出来,得用发泡剂或者超声波检漏。实在找不到,分段保压,逐段排查。
检测与运维:把隐患掐死在萌芽里
 检测与运维:把隐患掐死在萌芽里
管道检测,传统手段就是拍片、超声、渗透、磁粉。但这些方法有个共同局限——只能查已知的、局部的缺陷。一条几百米的管线,抽检比例再高,也有漏网之鱼。
这几年,管道在线监测技术发展很快。声发射检测、光纤应变监测、智能清管器(PIG),在长输管线和高危装置上用得越来越多。尤其是智能清管器,能测管壁减薄、裂纹、几何变形,一次通过就能给出全线数据。
不过话说回来,再先进的检测手段,也替代不了日常巡检。我认识一个老班长,每天沿着管廊走一圈,哪根管道保温层鼓了,哪个支架歪了,哪个阀门填料渗了,他门儿清。这种经验,传感器学不来。
❗ 特别提醒:保温层下腐蚀(CUI)是隐形杀手。碳钢或低合金钢管道,保温层进水后,外壁腐蚀速度极快。外观看着好好的,一拆保温,管壁薄得跟纸一样。建议在容易积水的部位——比如阀门、法兰、支架处——设置CUI检测点,定期超声测厚。
说到底,管道系统的可靠性,是设计、材料、施工、运维四个环节共同决定的。任何一个环节掉链子,都是定时炸弹。
别等到凌晨三点被电话叫醒的时候,才后悔当初没多看一眼焊口。