塔器选型别只盯效率:板式塔与填料塔的取舍,内件才决定生死
上个月去一家精细化工厂看现场,一套刚开车三个月的减压精馏塔,塔顶产品纯度死活上不去。业主第一反应是塔盘装歪了。我上去看了一眼,问题根本不在塔盘——是液体分布器的一个主槽被焊渣堵了两孔。就两个孔。整塔分离效果掉了将近三成。
这种事见得太多了。塔器是个很有意思的东西,它表面上是个大铁筒子,实际上是一个气液两相在几十米高度上反复谈判的场所。谈判条件稍微偏一点,结果就差得离谱。
先搞清楚塔器到底在卖什么:不是设备,是一套水力学
很多采购和工艺的人跟我聊塔器,张口就是“塔径多少、塔高多少、多少层塔盘”。这只是外形。真正决定性能的是水力学窗口——气速能跑多高、液量能扛多大、操作弹性有多宽。
说白了,塔器设计就是在几个约束之间走钢丝:
- 气速太低,塔径就得加大,投资上去了,而且效率反而未必好;
- 气速太高,直接冲到泛点以上,液泛、雾沫夹带一起来,塔顶全是被气体带上来的重组分;
- 液体量小到某个临界值,填料表面润湿不全,传质面积白给了。
常规浮阀塔的设计泛点率一般压在 80%~85%,规整填料塔更保守,70%~80%。为什么填料塔更保守?因为它对液体分布太敏感了。塔径超过 1.2 米之后,壁流效应会吃掉大量有效传质面积,你算出来的 HETP 在实际工况里根本达不到。
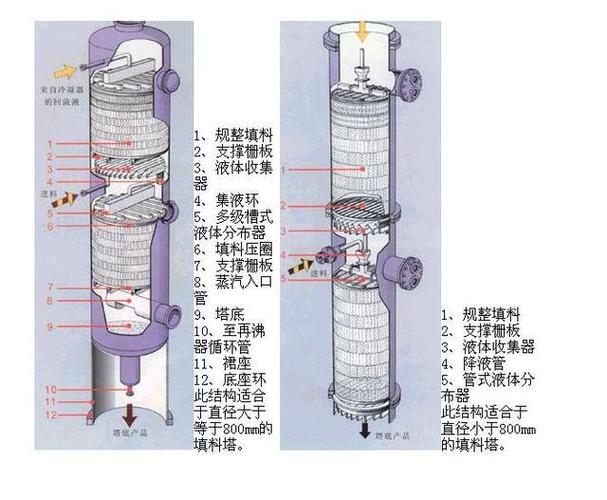 化工厂填料塔规整填料与槽盘式液体分布器剖视图
板式塔还是填料塔,别被“效率高”三个字骗了
 板式塔还是填料塔,别被“效率高”三个字骗了
我见过太多方案把填料塔当万能药。真不是。两者的分界线其实挺清晰的。
说选填料塔的情况:真空精馏、热敏物料、压降要求苛刻、塔径小于 800mm。小塔径这条尤其重要——DN800 以下的板式塔,人根本钻不进去检修,塔盘装完就只能靠人品了。填料塔还能整段抽出来。
该老老实实用板式塔的情况:含固体颗粒、容易结垢、液气比特别大、需要侧线抽出、要求操作弹性宽。焦化、常减压、气体脱硫里的吸收塔,你拿填料去试试?三个月就给你堵成一坨。
还有一类中间路线——立体传质塔板(比如 CTST),把气液接触从平面拉成三维,处理量比浮阀塔高出一截,弹性也不差。这几年在氯碱、甲醇精馏上用得挺多。
问:我们厂一套老塔要扩产 30%,直接换高效规整填料行不行?
答:先别急着换填料。扩产的本质是降低单位气量所需要的塔截面积,但你要先确认两件事——一是原塔的降液管和受液盘能不能承受增加 30% 的液相负荷,降液管一旦液泛,什么填料都救不回来;二是塔的进料分布器和再分布器是否需要重新设计。实际操作里,很多扩产项目的瓶颈在降液管和支撑结构,不在传质元件本身。先做水力学核算,再谈换不换料。
内件才是灵魂,塔壳只是壳
一个塔器的价值分布,其实挺反直觉的。塔壳体、封头、裙座这些大头,占重量占投资,但它们只负责“不漏不塌”。真正的分离效率全压在内件上:
- 分布器:液体分布点密度、分布均匀度、防堵设计。填料塔的分布器做得糙,整塔效率直接打对折。
- 再分布器:填料层超过一定高度(通常每 3~5 米或每 10~15 个理论级)就得设一个,不然壁流把液体全糊在塔壁上。
- 塔盘与降液管:溢流堰高度、降液管底隙、堰长——这些参数差 10mm,操作弹性曲线就变了。
- 支撑栅板与压紧装置:填料层在开车、停车时的脉动工况下会松动,压不紧就乱层,乱层就等于效率报废。
❗这里有个特别容易被忽视的点:内件的安装公差。图纸上给的是理论值,现场装出来水平度超差 3mm,分布器主槽的液位就不一样,各分布孔流量能差 15% 以上。这种事,出厂验收根本看不出来,只有开车时用温度分布曲线才能倒推出来。
 塔器内部塔盘降液管与浮阀安装质量检查现场
材料、焊接、现场组对:塔器真正的成本黑洞
 材料、焊接、现场组对:塔器真正的成本黑洞
塔器的材质选择,很多时候不是工艺定的,是腐蚀环境定的。Q345R 打底,介质有腐蚀就上 S30408、S31603,再狠一点就是双相钢 S32205、钛 TA2,甚至镍基合金。
问题是,复合材料塔器的焊接才是真正的难点。基层碳钢承担强度,复层不锈钢负责耐蚀,中间的过渡层焊接参数一旦控制不好,复层稀释率超标,耐蚀性能就废了。我见过一个塔,开车半年后发现复层焊缝附近出现点蚀,一查——过渡层焊接电流偏大,稀释率到了 25%。
运输和吊装也是。塔器动辄五六十米长、上百吨重,公路运输有尺寸限制,超过就得分段。分段就意味着现场组焊、现场热处理、现场探伤。这一套下来,工期不确定性比塔器本身的设计还大。
现在比较成熟的做法是模块化预制:把内件、平台、梯子、保温支架在制造厂预装好,甚至做预水压试验,分段运到现场只做环焊缝。这样能省下至少三分之一的现场工期。不过话说回来,模块化对制造厂的场地和吊装能力要求极高,不是所有厂都干得了。
问:塔器水压试验到底用立试还是卧试?
答:优先立试。卧试的问题在于,塔器是细长薄壁结构,卧放时筒体在自重和液柱重量下会产生附加弯矩,尤其是大直径薄壁塔,卧试容易导致局部变形,甚至让塔盘支撑圈产生残余挠度。立试最接近实际受力状态。如果现场确实没有立试条件,必须在设计阶段就按卧试工况核算筒体应力,并且试压后重新检查内件支撑结构的水平度。
最近两年这个行业的一些变化
 最近两年这个行业的一些变化
塔器这个行业表面上很“传统”,但近几年确实有些新东西在落地:
一个是内件的国产化替代。规整填料、高效分布器、立体传质塔板,国内几家厂的产品性能已经能对标进口,价格差出一大截。以前某些项目指定进口内件,现在越来越多改成“性能保证 + 第三方水力学测试”的招标方式。
另一个是数字化交付和运行优化。塔器出厂时带一套内件安装实测数据,运行后用塔上的温度、压力、压差数据反演水力学状态,能提前判断是不是在往泛点漂。有些项目已经开始这么干了,效果还不错。
还有一个趋势是设计标准的收紧。NB/T 47041 这几年修订后,对塔器的抗震、风载、疲劳这几块的核算要求明显更细了。以前很多小塔靠经验拍脑袋,现在不行了,得老实做有限元。
说到底,塔器这东西,选型的时候多花一周时间做水力学核算,比开车之后爬塔拆内件划算得多。真到那时候,停一天产的损失,够你请十次专家了……
💡 一点个人建议:如果你的项目里有塔器,别只盯着塔体的报价。把内件的技术协议、安装验收标准、现场服务条款写细,写死。塔器的坑,八成是在内件和现场这两个环节上踩的。