气动系统别只盯着气缸:从气源到阀岛,工厂里最容易踩的坑
很多工厂买气缸,第一句话就是“多少钱一根”。真的。我见过太多现场,气缸换了一茬又一茬,问题却一直在气源上。气动这玩意儿,表面简单——给气就动。可一旦压力波动、露点超标、油雾不对,再好的执行器也白搭。
气源没弄干净,后面全是玄学
压缩空气是气动系统的血液。可惜不少厂把它当自来水。ISO 8573-1 对颗粒、水、油有分级,但采购单上常常只写“0.8 MPa”。这很危险。露点高,夏天管道里能养鱼?不是夸张,是真会积水。电磁阀锈蚀、气缸密封圈膨胀、真空发生器吸力下降,全来了。
气源处理单元,也就是常说的FRL——过滤、调压、润滑。注意,不是所有气缸都要给油。现代无给油气缸越来越多,乱加油反而会洗掉原厂润滑脂,导致早期磨损。说实话,这里翻车的人真不少。
 工厂压缩空气气源处理FRL三联件安装实拍图
💡 压降是另一个隐形杀手。很多现场只盯主管压力,却不看阀前压力。过滤器堵了、管径偏小、接头太多,动作瞬间压力掉到0.4 MPa以下,气缸当然没劲。加压力表?不够。最好在阀岛进气口装个压力传感器,接进PLC,实时看。
气缸选型:别被样本上的理论力骗了
气缸理论出力 F = P × A。简单吧?但实际动态出力要打折扣。负载率、摩擦、背压、速度,都会吃掉一部分。一般水平推举,建议负载率别超过60%-70%。垂直举升?更保守,50%左右。还要留安全系数。
再说安装方式。法兰、脚座、耳环、耳轴……选错,侧向负载会教做人。活塞杆弯曲、导向套磨损,都是这么来的。长行程建议加导向机构,或者直接用导轨气缸。ISO 15552 这类标准缸,安装尺寸通用,但别以为随便买都能互换。行程、缓冲、磁开关槽,细节差很多。
 自动化装配线气动夹爪抓取工件特写图
❗ 还有速度控制。进气节流和排气节流,效果不一样。排气节流更稳,但也要看回路。别一个单向节流阀拧到底,然后怪气缸爬行。
阀岛和总线:省线只是第一步
以前每个电磁阀拉一根线,控制柜像蜘蛛网。现在阀岛走总线,PROFINET、EtherCAT、IO-Link,接线少了,诊断多了。IO-Link 尤其有意思,能把阀的线圈电流、短路、温度传上来。预测性维护?不神秘,就是从这些数据开始。
但注意,总线阀岛不是万能。响应时间、扫描周期、故障安全位置,都要在选型时确认。安全回路该硬线还得硬线,别全塞进总线。ISO 13849 不是摆设。
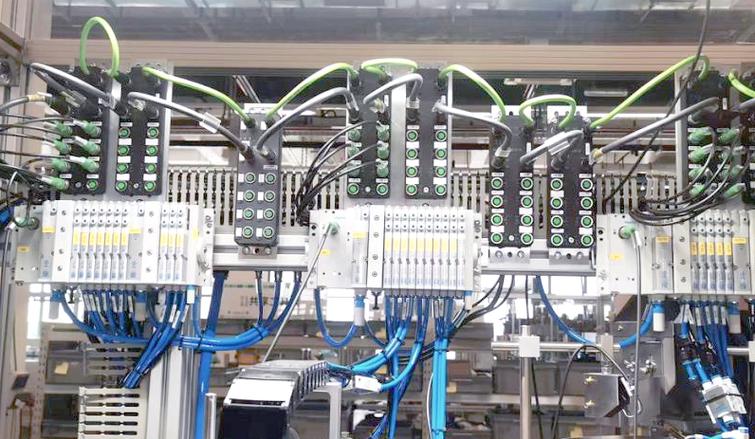 智能工厂气动阀岛与IO-Link诊断面板工业现场图
QA:现场最常吵的两个问题
问:气缸速度忽快忽慢,调单向节流阀也没用,怎么办?
答:先别怪气缸。测气源压力,看是否在动作瞬间掉压。管道太细、阀岛通径不够、多缸同时动作,都会抢气。加储气罐、放大管径、改用排气节流,往往比换气缸有效。还有,负载变化大时,可以考虑带缓冲或比例阀。
问:真空吸盘吸不住,是不是吸盘太小?
答:不一定。算吸力要按真空度、安全系数、工件表面状态来。有油、有纹理、多孔材料,泄漏量巨大。先查真空发生器流量和管路泄漏,再考虑吸盘材质。硅胶、丁腈、聚氨酯,用途不同。别一个吸盘打天下。
节能这件事,气动比电机更值得查
压缩空气是工厂里最贵的能源之一。很多厂算过,空压机耗电占全厂20%-30%。而气动系统泄漏率,能做到10%以下的工厂……有,但不多。大部分在20%-40%之间。一个3mm的漏点,在0.7MPa下,一年电费可能上千块。不是吓人。
现在有超声波泄漏检测、流量分区计量、AI 泄漏定位。2025年以后,不少新工厂把压缩空气流量计接进能源管理系统,按车间、按班次算气耗。谁用得多,谁漏得多,一目了然。这比贴标语有用。
不过话说回来,节能不是把压力一降了之。压力低了,气缸出力不够,速度慢,反而影响节拍。正确做法是:先治漏,再优化压力分级,最后考虑高效喷嘴、真空发生器和气动马达的匹配。等等,气动马达余热回收不太常见,别乱抄。重点是系统匹配。
最新实践:气动也上数字孪生
以前调气动回路,靠试错。现在一些头部厂用仿真软件先跑一遍。气缸动作时间、阀切换响应、压力波动,都能在虚拟环境里看。再结合边缘网关采集实际数据,模型越跑越准。
这带来一个变化:维修工不再只是换件。他们要看得懂趋势图,会判断“这个阀线圈电流在爬升,可能快坏了”。这不是未来,2026年已经在发生。
当然,别为了数字化而数字化。一个年产值几千万的厂,先装几个流量计、做好泄漏台账,比上大系统实在。对吧?
最后给个粗暴建议:气动系统出问题,先查气源,再查阀,再查缸,最后查控制。顺序颠倒,钱白花。