轴承为什么老是提前坏?聊聊游隙、润滑和装配里那些没人愿意细说的坑
去年冬天,我在北方一个风电场的检修车间蹲了三天。
零下十七度,风机塔筒下面那台主齿轮箱拆开以后,圆锥滚子轴承的内圈滚道上,一整片剥落。像被谁拿凿子啃过一口。
甲方第一反应是:轴承质量不行。
我当时没接话。因为拆卸记录就摆在那儿——装配时内圈是用气焊烤的,火苗直接燎在套圈表面。你说这怪谁。
 风机齿轮箱圆锥滚子轴承滚道剥落失效照片
问:那怎么判断是选型问题还是安装问题?
答:看失效位置的“指纹”。剥落集中在滚道某一侧的固定区域、方向性很强,大概率是安装偏心、轴颈圆度超差或者不对中。剥落均匀分布在整圈滚道上、伴随整体疲劳,那更偏向选型偏小、载荷超了、寿命算错。还有一种特别典型——电蚀,滚道上一圈密密麻麻的搓板纹,那是变频电机轴电流干的,跟轴承本身半毛钱关系没有。
电机深沟球轴承径向游隙塞尺测量
这里得补一句:游隙不是越大越好,也不是越小越好。转速高、温升大,选大游隙;要求刚性好、旋转精度高,比如机床主轴,那就得有预紧,把游隙做成负值,但前提是算清楚,别靠手感。
顺便聊个经常被混用的概念——“预紧”和“预负荷”其实是一回事,而“游隙”和“过盈”完全是两码事。前者说的是内外圈之间的相对可动量,后者说的是配合面之间的紧度。混了,选型必错。
轴承润滑脂加注量与轴承腔体填充比例示意
轴承感应加热器热装装配作业现场
轴承失效,九成不是轴承自己的问题
这话听着像甩锅。但干这行久了会明白,轴承是整个传动链里最诚实的零件。它承受什么,就反馈什么,从不撒谎。 振动大了、温度高了、噪声变了、油脂发黑了——这些都是信号。问题是大多数工厂只盯着“换”,不盯着“为什么”。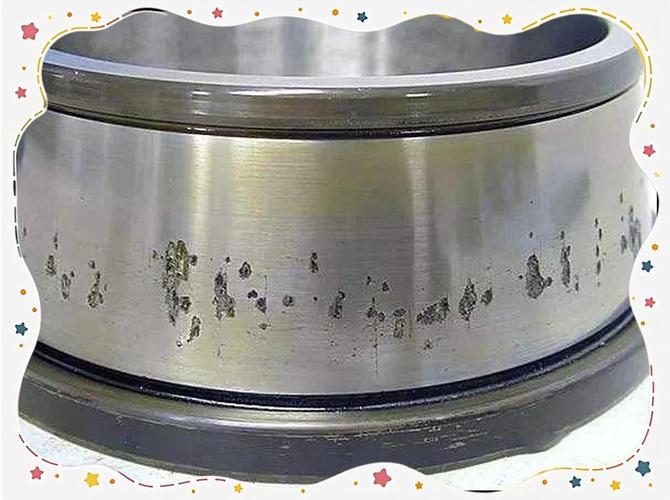 风机齿轮箱圆锥滚子轴承滚道剥落失效照片
问:那怎么判断是选型问题还是安装问题?
答:看失效位置的“指纹”。剥落集中在滚道某一侧的固定区域、方向性很强,大概率是安装偏心、轴颈圆度超差或者不对中。剥落均匀分布在整圈滚道上、伴随整体疲劳,那更偏向选型偏小、载荷超了、寿命算错。还有一种特别典型——电蚀,滚道上一圈密密麻麻的搓板纹,那是变频电机轴电流干的,跟轴承本身半毛钱关系没有。
游隙这件事,差几个微米就是两个世界
游隙这个词,说出来简单。实际工况里很折磨人。 原始游隙、安装游隙、工作游隙,三个数,越用越小。压装的过盈量吃掉一块,内外圈温差不一致再吃掉一块。 我见过最离谱的一次,某电机厂用C3游隙的深沟球轴承,装到一台温升本来就偏高的机子上。结果内圈热膨胀之后,径向游隙直接归零,甚至变成负的。轴承等于在预紧状态下跑,滚道和钢球的接触椭圆被压扁,油膜瞬间破裂。 三个月。整批,全换。 电机深沟球轴承径向游隙塞尺测量
这里得补一句:游隙不是越大越好,也不是越小越好。转速高、温升大,选大游隙;要求刚性好、旋转精度高,比如机床主轴,那就得有预紧,把游隙做成负值,但前提是算清楚,别靠手感。
顺便聊个经常被混用的概念——“预紧”和“预负荷”其实是一回事,而“游隙”和“过盈”完全是两码事。前者说的是内外圈之间的相对可动量,后者说的是配合面之间的紧度。混了,选型必错。
润滑脂选错,等于慢性谋杀
轴承圈里有句老话,六成的轴承失效跟润滑有关。我觉得这个数字还是保守的。 润滑脂不是随便糊一坨黄油就完事。基础油粘度、稠化剂类型、NLGI稠度等级、滴点、承载能力(四球试验的PB值、PD值),每一项都对应具体工况。 高温场合用普通锂基脂,跑到120℃以上,基础油析出、皂基软化,油脂甩出来,剩下的干涸结块,轴承等于干磨。低速重载用低粘度脂,油膜撑不住,直接金属接触,滚道很快就拉毛。 还有加脂量。这个特别容易翻车,很多人觉得加满才保险。错。加脂过量会让搅拌阻力剧增,温升反而飙升。一般经验值:轴承腔体的30%~50%,转速越高填得越少,高速场合甚至只填20%上下。 问:那怎么判断润滑脂该换了? 答:别只盯时间。看三样东西——红外测温的温升趋势、振动包络值的漂移、还有旧脂本身的状态。取一点旧脂抹在白纸上,如果出现明显分层、发黑、带金属屑,或者脂体发硬拉不出丝,那基本可以换了。按固定周期硬换最省事,但也最浪费,还容易在补脂过程中把污染物带进去。 轴承润滑脂加注量与轴承腔体填充比例示意
选型,不是翻样本挑个型号那么简单
早年我也这么干过。查样本,看额定动载荷C,除一下当量动载荷P,得出L10寿命,挑个够用的型号,收工。 现在回头看,太天真。 样本上的额定载荷是理想状态下的数据:纯径向载荷、内圈旋转、载荷方向固定、润滑充分、温度正常。现实呢? - 载荷方向是变化的。比如立式泵,外圈可能承受点载荷,会跑圈 - 有冲击载荷的,像破碎机、振动筛,当量动载荷得乘工况系数 - 温度高了材料硬度下降,承载能力打折。150℃以上,普通轴承钢就不太顶得住了 - 润滑不到位,寿命修正系数能给你打个七折 算寿命别只算L10,要看修正后的寿命值。ISO 281:2007那套体系里,修正系数把润滑、污染、疲劳载荷极限都纳进去了,比老公式靠谱得多。 再具体一点,选型时最容易踩的坑其实是配合和刚度。 轴颈配合太松——内圈跟着滚动体一起爬,磨轴,磨出沟来。太紧——内圈胀大,游隙被吃掉,严重时还可能开裂。一般原则是按旋转套圈取紧配合,静止套圈取松配合。不复杂,但很多人图省事,一律按老工艺走,不同批次轴颈公差散得厉害,装配一致性问题就来了。 还有个特别隐蔽的:轴承座的刚度。薄壁壳体、悬臂结构、铸件壁厚不均,都会让外圈变形,滚道变成椭圆的,滚动体转到“扁”的那一段就异常受力。这种失效查起来极其费劲,因为拆下来看,轴承本身一点毛病都没有。装配现场那些该淘汰的土办法
有些做法,真的该退出历史舞台了。 拿气焊烤轴承——火焰温度上千度,局部远超轴承钢的回火温度,硬度直接掉。表面看不出来,跑一段时间就原形毕露。正确做法是用感应加热器,控制在110℃到120℃之间,绝不允许超过120℃。 用铁锤直接砸内圈——每砸一下,滚道就是一次冲击。精度全废。 还有敲击安装时受力面选错的。往里压的时候,力必须作用在被配合的那个套圈上。装内圈就顶内圈端面,别顶外圈,否则载荷全部通过滚动体传递,滚道被压出痕迹,业内叫“安装压痕”,属于典型的早期损伤。 对了,装完之后测一下旋转扭矩,简单但管用。手感发涩、有周期性顿挫,说明游隙或同轴度有问题,别硬上。 轴承感应加热器热装装配作业现场