液压系统老出故障?一位现场老工程师的踩坑实录
干了快二十年液压,最怕听见的一句话就是——“这机器又没劲了。”
每次听到这话,我就知道,又得钻到地沟里去拧管子。你说气不气人。
液压系统,本质上是台“垃圾处理器”
很多人一进车间就把液压当电气看。电气坏了换元件,多半能好;液压呢?换完元件,管道里那点残留杂质、水汽、空气,分分钟让新件再报废一次。
往深了说,液压的原理其实不复杂——油泵把机械能变成流体压力能,各类阀控制方向和压力,油缸或马达再把它转回机械能。听着挺干净。实际脏得很。
✅ 记住一句话:液压故障的七成,追根究底是油的问题;剩下三成,是人的问题。
别急着反驳。我待过的车间里,最常见的场景就是:机器动作迟缓,钳工先怀疑泵,电工先怀疑电磁阀,最后拆开一看——滤芯堵成一块海绵。这种事儿每年都得重演几回。
 工业液压泵站内部管路布置现场实拍
油液清洁度:液压系统里最贵的那笔隐形账
 油液清洁度:液压系统里最贵的那笔隐形账
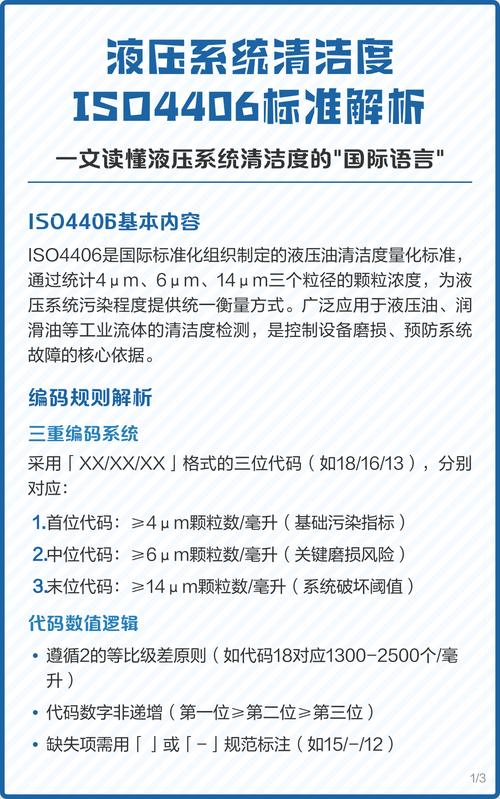
NAS 等级、ISO 4406 颗粒度分级,这些标准人人挂在嘴边。真去测的,一个车间里能有一个就不错了。
我印象最深的是早年待过的一个锻造厂。一台老式液压机,阀芯三天两头卡,前后换了好几茬,供应商都换烦了。有次我顺手拿便携检测仪测了下油样——NAS 12 级。
什么概念?正常运行应该控制在 NAS 7~8 级。差了几个数量级,阀能不卡吗。
后来整条回路冲洗、换油、更换滤芯,折腾了整整三天。停机损失按小时算,够买好几套在线监测系统了。当时车间主任拍着大腿说早知道,早干嘛去了……这话我听过太多遍。
💡 补充一条容易被忽略的常识:新油不等于干净油。桶装新油拉到现场,NAS 等级常常就在 9~10 级。直接往油箱里倒,等于给自己埋雷。正确做法是经过滤油机注入,或者至少加装一道注油过滤。
问:液压油多久换一次才合理?厂家说 2000 小时,靠谱吗?
答:说实话,只看小时数意义不大。粉尘大、油温常年顶到 70℃ 以上的恶劣工况,2000 小时早该换了;清洁车间、带在线过滤、油温压得住 50℃ 左右的,油样合格完全可以适当延长。真正该盯的是三项检测数据:水分、酸值、颗粒计数。数据比时间准得多。我一般建议车间配一台便携式颗粒计数器,几千块的投资,比一次非计划停机划算太多。
选型和配管,坑永远比你想的多
我见过最离谱的一个设计:32 通径的主阀,回油管配了内径 16 的管子。
结果呢,系统压力一上来,回油背压能顶到 8 bar,油温蹭蹭往上飙,最后把密封圈全烤软了。设计员图纸画得挺漂亮,现场一跑全露馅。
配管真不是拉根管子连上就完事。流速、压损、管路走向、固定方式,每一样都得算。
- 吸油管流速:一般控制在 1~2 m/s,太高会产生气蚀
- 压力管流速:3~6 m/s,兼顾压损和管径成本
- 回油管流速:2~4 m/s,别为了省管子钱把背压做上去
❗ 还有个特别容易被忽略的细节——管夹间距。高压管振动起来不是闹着玩的。间距太大,管子长期抖动,接头处会磨、会裂、会喷你一脸油。这事儿别问我怎么知道的。
 液压管道流速压力损失计算示意图
这几年液压正在悄悄变样
 这几年液压正在悄悄变样
2020 年以后,明显能感觉到一个趋势:电液一体化在加速渗透。
最典型的是挖掘机的动臂势能回收、注塑机的伺服驱动改造。传统定量泵配比例阀节流控制,能量至少有 30%~40% 变成热量白白散掉。换成伺服电机驱动定量泵,按需供油,节能量能做到 30%~60%。这个数字放在电价高的地区,两三年就能收回改造成本。
但别盲目上。
传统阀控系统稳定、便宜、维护门槛低,中小工厂如果一年开机不足 3000 小时,硬上伺服改造反而亏。改造前先算清三笔账:电价、开机率、现有系统的实际能耗。算不清就别动。
至于元件端,带压力、温度、污染度传感器的智能液压件越来越多。以前要专门装一套监测系统,现在元件出厂就带诊断接口。这个方向我看好。
不过话说回来,再智能的传感器,也替代不了老师傅那双耳朵。气蚀的哒哒声、溢流阀起调的啸叫、密封老化的嘶嘶声——这些噪音教科书上不写,只能在车间里养出来。
问:液压系统到底有没有必要上在线监测?
答:看设备价值,也看停机成本。一台几百万的挤压机,装在线油液监测加温度压力传感,值,非常值。但一台几千块的农机液压系统,传感器比本体还贵,那就老老实实定期换油换滤芯更实在。别被“智能化”三个字忽悠。技术永远是为成本和收益服务的,颠倒过来就成负担了。
干了这么多年,我越来越觉得液压是门“手感活”。图纸上算得再准,到现场还是得靠摸、靠听、靠闻。液压系统的寿命,一半是设计给的,另一半,是维护给的。这话老工人常说,听着土,但真没错。