别再被传统加热坑了:工业场景里真正能省钱的感应加热实操逻辑
上周去长三角一家新能源汽车零部件厂蹲了三天,光看他们换加热工艺的账,算到我都想给老板递烟。
之前他们做半轴透热,用的是传统的箱式电阻炉,24小时不停转,车间里夏天温度能冲到40度,氧化皮掉得满地都是,打下来的料头攒起来,一个月能卖小两千——听起来是废品收入,实则是实打实的材料损耗。换了感应加热的透热线之后,第一个月的电费账单出来,老板盯着屏幕愣了五分钟。
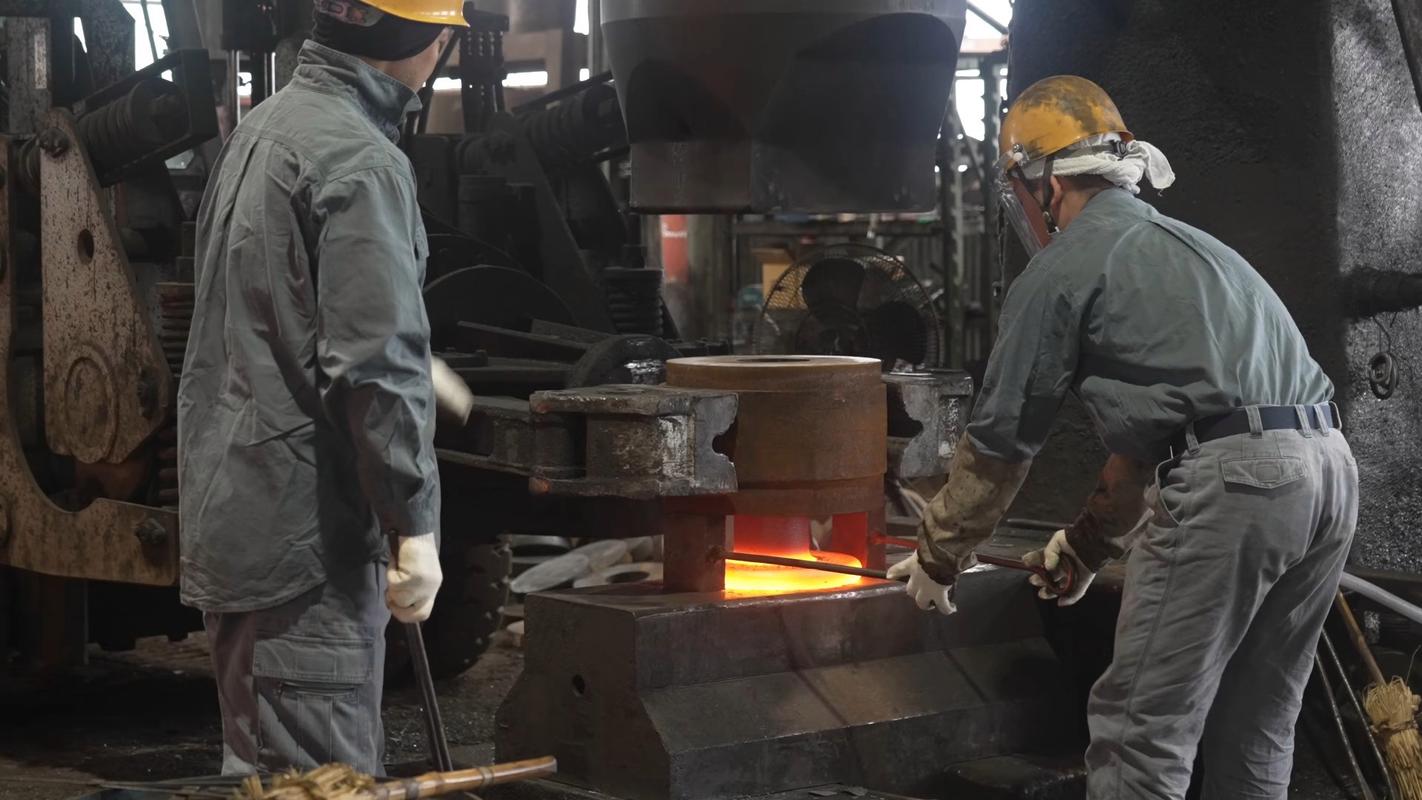
 新能源汽车半轴感应加热生产线实拍
说真的,我见过太多厂买感应加热设备踩坑,钱花了几十万,最后效果还不如老工艺。最常见的错,就是只看设备功率,不匹配对应的谐振频率。举个例子,你要给直径80mm的钢棒做整体透热,非得选20kHz的高频电源,结果就是工件表面烧得快熔了,芯子的温度还没到透热阈值。白花钱。
问:我们厂就是做中小直径齿轮的淬火线,之前选的8kHz中频,为什么每次淬完齿面硬度不均,软带宽得离谱?
答:你大概率是把频率选低了。齿轮表面淬硬层要求1.5-2mm的话,至少要匹配30kHz以上的超音频,8kHz的电流穿透深度太深,热量直接往芯子里跑,表面温升速度跟不上淬火的温度阈值,软带宽是必然的。顺便提一句,现在新的IGBT逆变电源自带的频率自适应功能,别嫌贵,那点差价三个月就能从省的电费里赚回来。
铝合金电池托盘焊接前感应预热工装实拍
很多采购在对接设备的时候,最关心的就是后期维护成本,毕竟之前吃够了电阻炉换加热丝的亏。
问:之前听同行说感应加热的线圈特别容易坏,换一次要几万块,日常维护是不是特别麻烦?
答:那是十年前的老黄历了。现在的感应线圈都是用紫铜方管做的内嵌式水冷结构,只要你循环水的电导率控制在100μS/cm以内,别堵水嘴,正常用个三五年根本不用换。我去年给一个做紧固件的厂做改造,他们那台2018年的设备,到现在线圈都没换过,算下来一年的维护成本还不到设备总价的1%——比之前电阻炉换加热丝的成本低多了。
别拿“效率高”当万能话术——感应加热真正的降本账是算在细节里的
很多人提感应加热,张嘴就是“热效率高、加热快”,说得多了,反而像销售的套话。但真算到生产线上的账,这几个字背后的实惠,是能摸得到的。 传统电阻炉的热效率,撑死了能到40%——剩下的热量全用来加热炉体、加热车间空气了。感应加热是直接在工件内部产生涡流发热,没有中间的热传递损耗,正常工况下热效率能稳定在80%以上。就拿刚才那家半轴厂的数算:之前电阻炉每小时透热120根φ60的40Cr钢棒,单小时电耗是180度;换了感应加热之后,同产能下的单小时电耗是62度。光电费这一项,一年按330天生产算,就能省近80万。 更别说材料损耗的账。电阻炉加热的时候,工件表面和空气接触,一层厚厚的氧化皮要在后续的抛丸工序打掉,之前的料损是14%左右;换了感应加热之后,因为加热速度快,工件表面来不及生成厚的氧化层,料损直接降到1.8%。就这一项,一年省的钢材钱,就有120多万。 新能源汽车半轴感应加热生产线实拍
说真的,我见过太多厂买感应加热设备踩坑,钱花了几十万,最后效果还不如老工艺。最常见的错,就是只看设备功率,不匹配对应的谐振频率。举个例子,你要给直径80mm的钢棒做整体透热,非得选20kHz的高频电源,结果就是工件表面烧得快熔了,芯子的温度还没到透热阈值。白花钱。
问:我们厂就是做中小直径齿轮的淬火线,之前选的8kHz中频,为什么每次淬完齿面硬度不均,软带宽得离谱?
答:你大概率是把频率选低了。齿轮表面淬硬层要求1.5-2mm的话,至少要匹配30kHz以上的超音频,8kHz的电流穿透深度太深,热量直接往芯子里跑,表面温升速度跟不上淬火的温度阈值,软带宽是必然的。顺便提一句,现在新的IGBT逆变电源自带的频率自适应功能,别嫌贵,那点差价三个月就能从省的电费里赚回来。
别迷信“万能适配”——现在工业端真正跑通的感应加热场景,全是摸出来的定制化方案
前两年行业里有个误区,觉得感应加热是万能的,买台通用电源回来,换个线圈就能干所有活。真到生产线上就露怯了——你拿给铁磁性材料做加热的参数,去打铝合金的加工,根本出不来热量。 现在头部制造企业的感应加热落地,早就不是“买个标准设备”的思路了。比如刚才那家新能源厂,之前做电池托盘的铝焊接前预热,用的是火焰喷枪,温度全靠工人拿测温枪点,加热不均导致焊后变形量超差,良率只有72%。后来专门给他们做了定制化的感应加热工装,针对6系铝合金的非导磁特性调整了电源谐振参数,加热的时候整个托盘的预热区域温度差控制在±5℃以内,良率直接冲到98%。 💡 别觉得铝不导磁就用不了感应加热,现在的变频电源专门匹配非铁金属的谐振参数,针对6系铝的预热速度,比火焰快4倍都不止。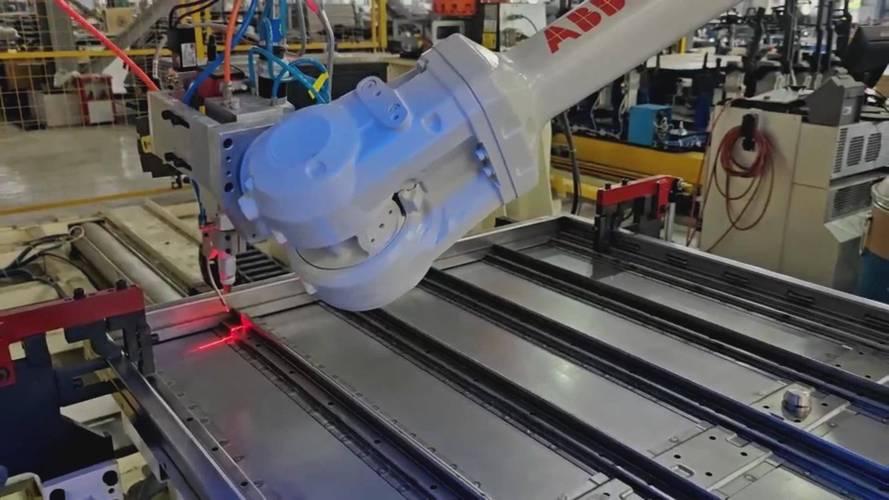 铝合金电池托盘焊接前感应预热工装实拍
很多采购在对接设备的时候,最关心的就是后期维护成本,毕竟之前吃够了电阻炉换加热丝的亏。
问:之前听同行说感应加热的线圈特别容易坏,换一次要几万块,日常维护是不是特别麻烦?
答:那是十年前的老黄历了。现在的感应线圈都是用紫铜方管做的内嵌式水冷结构,只要你循环水的电导率控制在100μS/cm以内,别堵水嘴,正常用个三五年根本不用换。我去年给一个做紧固件的厂做改造,他们那台2018年的设备,到现在线圈都没换过,算下来一年的维护成本还不到设备总价的1%——比之前电阻炉换加热丝的成本低多了。