真空炉买错亏百万:一线热处理厂2024年的实战选型账
上个月帮苏州一家做航空紧固件的老板盘账。去年贪便宜买的那台80万的真空炉,光返工的钛合金螺栓报废料就堆了小半车间——算下来亏的钱够买两台进口中端炉了。
说起来真的堵得慌。老板当时对比了三家供应商,都是同样的炉膛尺寸、同样的最高温度参数,就因为这家报价低了20万,当场签了合同。结果投产才发现,炉膛温度均匀性飘得离谱,满负荷加热的时候上下温差能到±18℃,钛合金螺栓热处理完的强度散差超了30%,根本过不了民航的质量检测。
 航空钛合金螺栓真空炉热处理前后对比图
问:我们厂只做普通碳钢淬火,有没有必要上真空炉?
答:说实话,没必要。普通碳钢用网带炉成本能低30%,真空炉的能耗、前期投入根本收不回来——除非你接的订单是给新能源汽车做同步环,或者给医疗行业做植入物部件,那省掉的抛丸、酸洗工序,算下来半年就能把设备差价赚回来。别听销售瞎忽悠什么“一步到位”,设备是给订单服务的,不是摆着看的。
真空炉高压气淬系统内部导流板结构实拍图
❗ 别信什么“终身免维护”的鬼话,真空炉的密封胶条、真空泵油、石墨加热棒都是消耗品,没有一劳永逸的设备。
问:国产真空炉和进口的差价快到3倍了,真的差那么多?
答:不是所有场景都要进口。如果你做的是常规的弹簧钢真空淬火,国产头部厂的炉用个8年以上完全没问题,故障率甚至比一些进口老炉还低——但如果你做的是半导体级的碳化硅烧结,或者航空发动机叶片的定向凝固热处理,那真别省这个钱。我见过一家做SiC衬底的厂,图便宜买的国产炉,每炉的温度均匀性差到衬底的电阻率波动超10%,整批货卖不出去,算下来三个月就亏了一台进口炉的钱。
为什么现在的高端加工绕不开真空炉?
搁二十年前,做热处理谁提真空炉?盐浴炉、井式炉、网带炉,凑凑活活也能出件。 现在不行了。 钛合金在有氧环境下800℃以上加热,表面会生成α脆化层,切都切不动,装在飞机上就是随时会爆的隐患。固态电解质烧结、碳化硅衬底加工、高温合金叶片固溶、医疗植入物淬火——这些现在抢破头的高端订单,没有真空环境根本碰不了。以前的老炉子做出来的件,表面氧化皮厚得要留2mm的精加工余量,现在用真空炉做出来的件,表面光洁度能达到Ra0.8,抛丸、酸洗的工序全省了,算下来单件加工成本能降40%。 航空钛合金螺栓真空炉热处理前后对比图
问:我们厂只做普通碳钢淬火,有没有必要上真空炉?
答:说实话,没必要。普通碳钢用网带炉成本能低30%,真空炉的能耗、前期投入根本收不回来——除非你接的订单是给新能源汽车做同步环,或者给医疗行业做植入物部件,那省掉的抛丸、酸洗工序,算下来半年就能把设备差价赚回来。别听销售瞎忽悠什么“一步到位”,设备是给订单服务的,不是摆着看的。
选型时最容易被销售忽悠的3个参数
我见过太多采购,拿着参数表对比三天三夜,最后买回来的炉根本适配不了自己的产品。销售嘴里的参数,一半是实验室理想状态下的数值,根本不是你日常生产能达到的水平。 💡 这里提个醒:销售给的参数表,一定要让对方附上连续72小时满负荷运行的测试报告,别信实验室里测出来的理想值。 第一个坑:最高温度参数。很多销售吹自己的炉能到1300℃,实际满功率跑2小时,炉膛温度均匀性就飘到±15℃,根本达不到高温合金固溶的要求。 第二个坑:极限真空度。很多人只看极限真空能到1e-3Pa,完全忽略了抽气速率——2吨料的炉膛,抽真空要2个小时才能到工艺要求的真空度,一天下来少跑两炉,产能直接砍半。 第三个坑:高压气淬压力。同样是6bar高压气淬,有的炉15分钟能把H12模具钢冷到室温,有的要40分钟,出来的硬度差2HRC都很正常。差别就在导流板结构上,气流吹不到的死角,冷速根本上不去。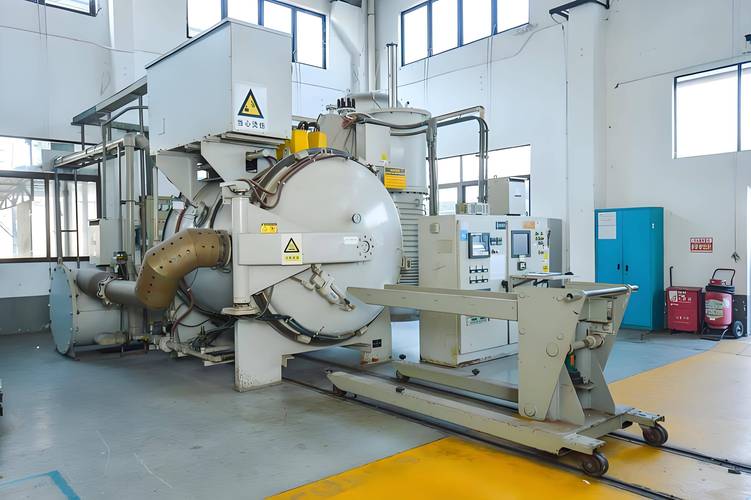 真空炉高压气淬系统内部导流板结构实拍图
❗ 别信什么“终身免维护”的鬼话,真空炉的密封胶条、真空泵油、石墨加热棒都是消耗品,没有一劳永逸的设备。
问:国产真空炉和进口的差价快到3倍了,真的差那么多?
答:不是所有场景都要进口。如果你做的是常规的弹簧钢真空淬火,国产头部厂的炉用个8年以上完全没问题,故障率甚至比一些进口老炉还低——但如果你做的是半导体级的碳化硅烧结,或者航空发动机叶片的定向凝固热处理,那真别省这个钱。我见过一家做SiC衬底的厂,图便宜买的国产炉,每炉的温度均匀性差到衬底的电阻率波动超10%,整批货卖不出去,算下来三个月就亏了一台进口炉的钱。