高精度金属拉拔工艺:2024年车间一线的实操避坑指南
别再迷信“拉拔力越大成型越好”的老经验
我刚入行的时候,跟着老师傅在老厂房里看老式机械拉拔机,电机轰隆隆响,拉拔力靠离合器的刹车片调,有时候为了赶产量,拉拔力直接往上怼,拽出来的棒材直径是达标了,一测内部的残余应力,直接超了国标三倍。
这两年2024年的新设备普及下来,伺服直驱拉拔机已经成了中高端加工厂的标配,能实时监测每一秒的拉拔力波动,不会像老设备那样一冲一卡的。但还是有很多工艺员抱着老经验不放,觉得拉拔力越大,压下率越高,效率就越高。
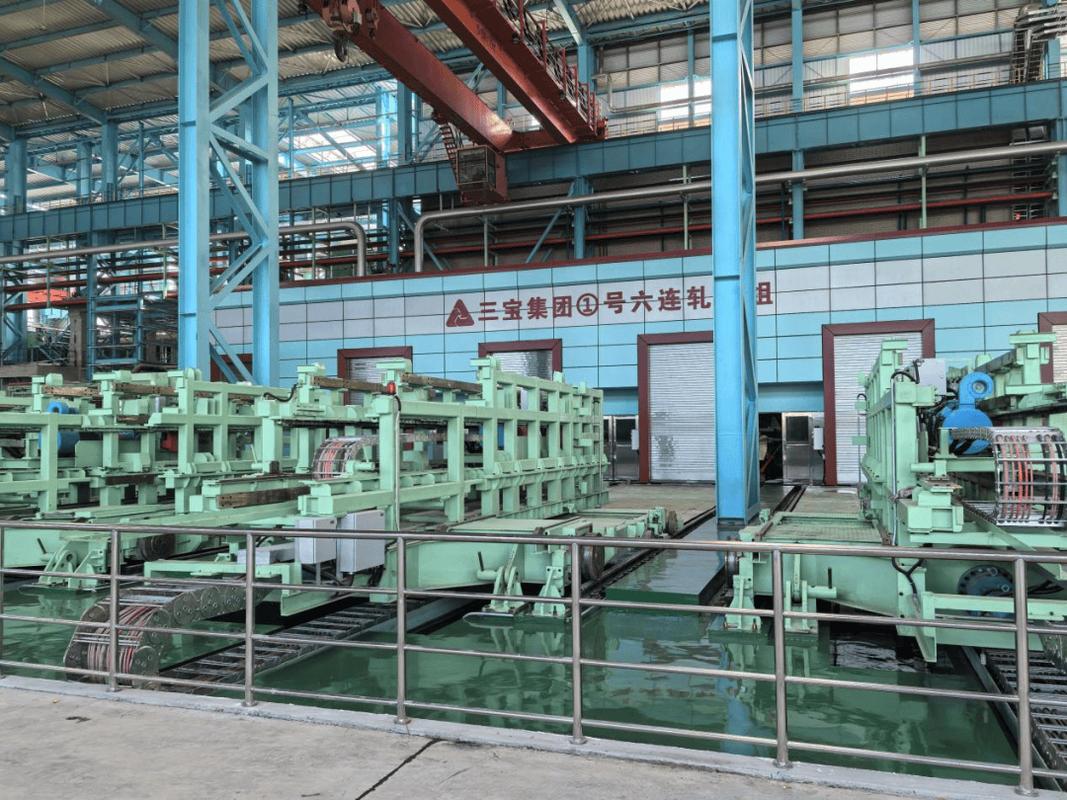
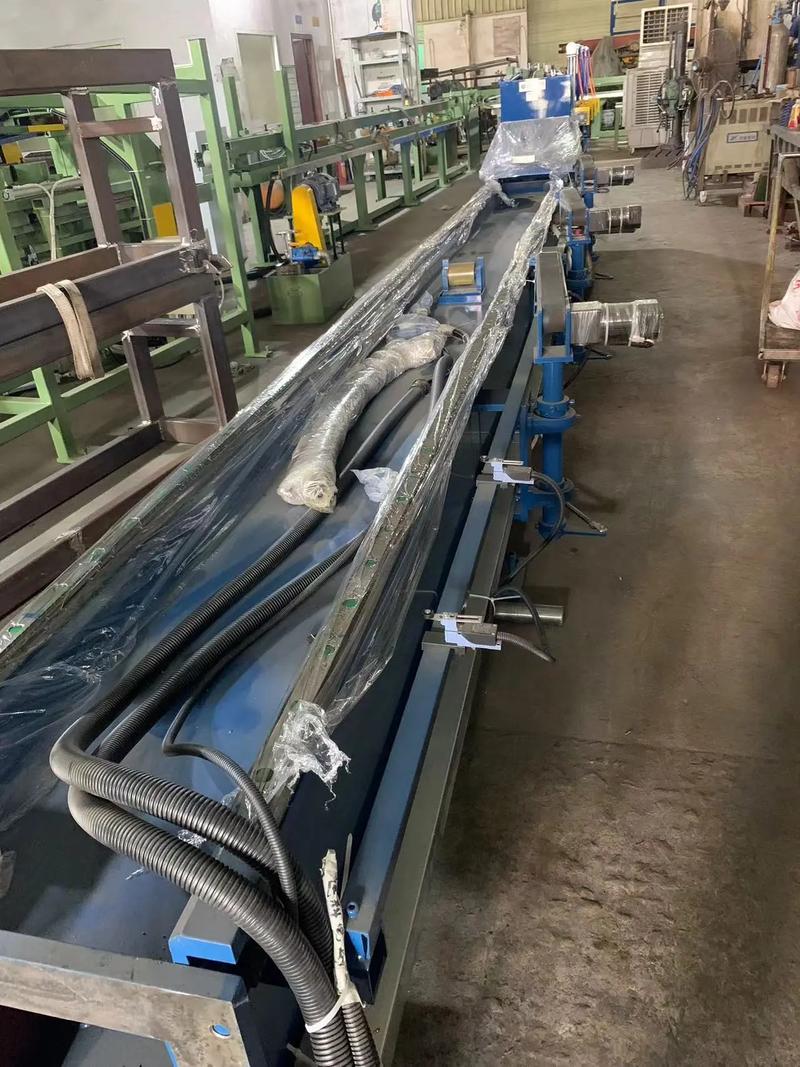 2024款伺服直驱铜棒拉拔机车间实拍
去年浙江嘉兴的一家紧固件厂,为了把冷镦用的ML40Cr圆钢的拉拔效率提20%,把原来的三道拉拔压下率从22%、18%、15%直接提到25%、21%、19%,结果拉出来的圆钢内部残余应力超标,送到下游做8.8级螺栓的时候,一冷镦就从头部开裂,整批120吨的货全退回来,连带着赔了下游的生产线停线损失,算下来小两百万出去了。
真的亏到肉疼。
很多刚入行的工艺员上来就问:
问:拉拔过程中出现工件表面纵向划痕,是不是模具磨损导致的?
答:十次有八次不是模具的问题——是上一道工序的酸洗残留没冲干净,硬氧化皮颗粒卡在模孔和工件之间,拽个几米就划出一道深沟。我们现在要求拉拔前的工件表面冲洗水压必须到12bar以上,就这一项,划痕报废率直接降了70%。
拉拔模具的涂层选择,真的不是越贵越好
很多采购现在一听到“进口涂层”就两眼放光,觉得贵的就是好的,不管自己拉的是什么材料,上来就选最贵的类金刚石(DLC)涂层模。
错得离谱。
💡 拉拔模具的涂层匹配,从来都是看工况的:拉拔软态无氧铜的时候,用薄款DLC涂层,模孔的摩擦系数低,拉出来的铜棒表面粗糙度能到Ra0.4,后续抛光的工序都能省一半;但要是拉拔硬态304不锈钢粗棒,DLC涂层的结合力不够,拉个2吨料涂层就被硬金属磨掉了,反而不如便宜的TiN涂层模耐用,算下来成本能省60%。
 不同涂层拉拔模具的模孔磨损对比实拍
❗ 这里要提个容易被忽略的细节:拉拔模的入口锥角,不是固定值。拉软铜材的时候用16度,金属流动顺畅,不会攒应力;拉硬不锈钢的时候要改成12度,能减少模孔的磨损速度,一套模的使用寿命能从拉3吨料提到拉8吨料。
最近很多做新能源铜排的客户追着问:
问:做高精度无氧铜带的拉拔工序,能不能省掉中间的退火环节?
答:绝对不能。2024年上半年有个苏州的厂为了省30%的退火成本,直接把三道拉拔压到两道做,省了中间的一次再结晶退火,结果铜带的导电率直接掉了4个百分点,供不上宁德时代的供应链要求,整批货直接退回来,损失近千万。别打这个主意——新能源供应链的检测标准卡得比以前严十倍,省下来的那点退火钱,不够赔一次退货的零头。
2024年车间里正在普及的拉拔工艺新细节
 2024年车间里正在普及的拉拔工艺新细节
说实话,我最烦那种教科书上把拉拔工艺写得跟做小学算术题似的——固定的压下率,固定的拉拔速度,照着公式算就行。真进车间你就知道,夏天室温38度的时候,乳化液的黏度变了,拉拔的参数就得跟着调;冬天车间开暖气,空气湿度降了,工件表面的防锈油涂薄一点都能长锈。哪有什么放之四海而皆准的公式?
这两年跑了近200个金属加工厂的拉拔车间,我发现现在能把拉拔良率做到99%以上的厂,都在抠几个以前没人在意的小细节:
- 给拉拔机配在线激光测径系统,以前是拉完一捆料抽样测直径,差个0.02mm都可能报废,现在实时监测,一旦直径偏差超过±0.005mm,就自动调整拉拔力,完全满足新能源汽车用高精度无氧铜线的要求
- 乳化液浓度用在线传感器监测,以前老师傅靠闻味道、看颜色判断浓度,现在浓度差超过0.2%就自动补浓,拉出来的工件表面粗糙度直接从Ra1.6降到Ra0.8
- 拉拔后的工件冷却环节,以前是堆在通风架上自然冷却,现在用风冷隧道,冷却速度控制在每分钟20度以内,减少残余应力的积累
上次在宁波的一家铜线材厂,他们把这几个细节都落地之后,拉拔工序的良品率从原来的92%提到了99.2%,算下来一年省的返工、报废成本就有三百多万。
别觉得这些小事不值得做。拉拔这行,从来不是靠什么惊天动地的技术突破赚钱,就是靠把这些没人在意的小细节抠到位,省下来的都是真金白银。