拉深件报废率压到2%以内?我们在车间摸了3年的真经验
上周去苏州相城的一家汽车结构件厂,刚进车间就被拉深工序的废件堆绊了个趔趄。
半人高的摞着全是裂了口的不锈钢油底壳,拉深筋的位置歪得离谱,边上的工艺员脸都绿了。
这不是个例。我跑过全国快40家冲压厂,超过7成的拉深工序,都在为“裂、皱、壁厚超差”这三个破事买单,算下来每年因为拉深废件浪费的材料、工时,够中小厂多上一条新生产线。
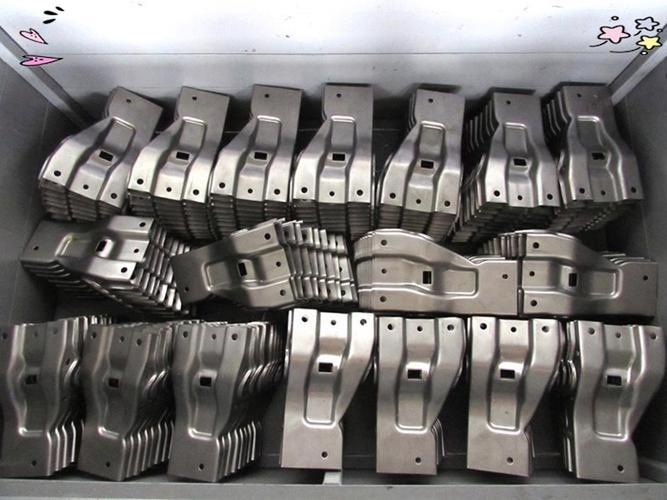
 车间拉深工序不锈钢油底壳废件堆
问:我们厂做小家电外壳,用0.6mm的冷轧板拉深80mm深,每次口部都起皱,换更厚的板就能解决吗?
答:完全没必要瞎换板。起皱本质是板料在压边圈下的径向压应力超过了抗失稳阈值,你把压边力从0.8MPa往上调0.2,再在凹模圆角处加个0.15mm的拉深筋,皱的问题80%能消,换厚板的成本够你调三次参数了。
除了材料,模具的圆角是最容易被忽略的细节。
上周见的那个厂,凹模R角磨成了0.5mm,1mm的板料拉深,那R角小的,跟你拿指甲刮铝箔似的,不裂才怪。
💡 别信那种“R角越小定位越准”的鬼话,拉深过程中R角是材料流动的“滑梯”,滑梯磨成了刀刃,谁滑谁破。正常的凹模R角,得是板厚的5到8倍,你磨成1.5倍,不废件等着过年?
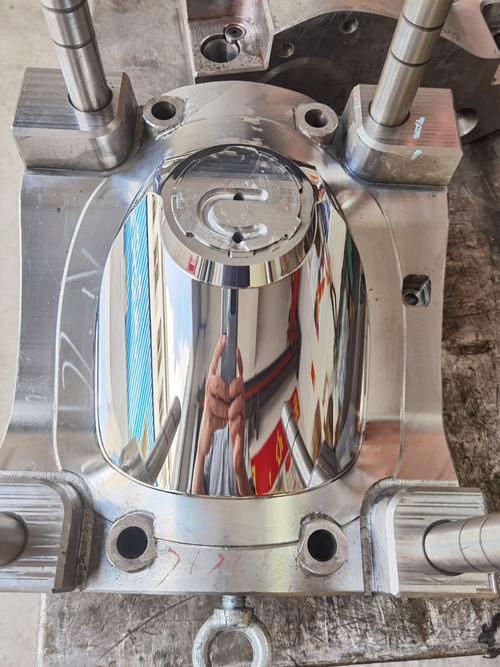
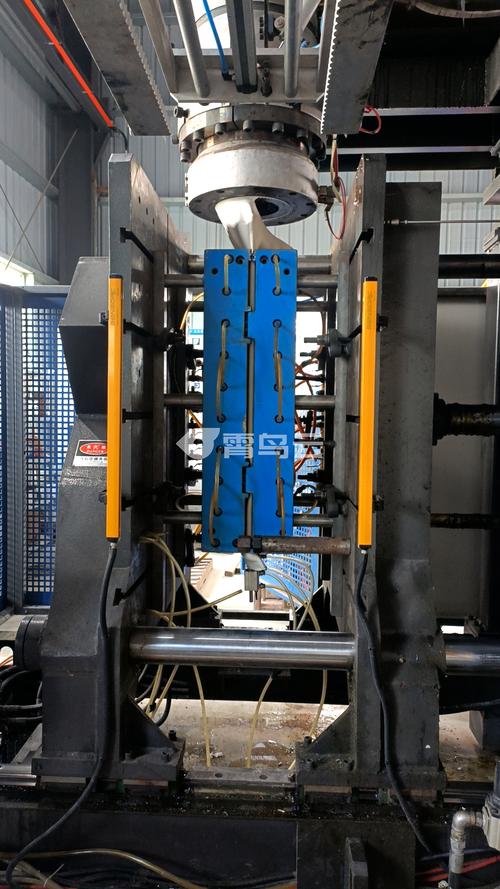
伺服压力机带氮气弹簧压边圈拉深模具实景
问:我们用的是老式的机械冲床,没有伺服的行程可调功能,能把拉深的废品率降下来吗?
答:别总想着换设备,先把你那套用了10年的压边圈拆下来看看。很多老冲床的压边力是固定的,板料接触的时候冲击力大,很容易在凹模口扯裂,你花几百块在压边圈和下模座之间垫一圈聚氨酯缓冲垫,把接触瞬间的冲击力卸掉,裂边的问题至少能少一半。我去年帮东莞一家做五金挂钩的厂改的,一分钱设备没换,废品率从9%降到3%,老板当场给塞了两盒荔枝。
说穿了,拉深的核心是材料的流动平衡。径向的压应力要够,不能让料拱起来皱;轴向的拉应力要稳,不能超过材料的抗拉强度把料扯裂。这个平衡感,说起来简单,真到车间里,板料的摩擦系数变了,车间温度变了,哪怕是同一批材料,换个批次的轧制方向不对,都能出问题。
之前遇到个事,夏天车间开空调,温度比冬天低了12度,润滑油的粘度上去了,材料流动阻力变大,拉深出来的零件壁厚直接减薄了18%,差点超差。一开始谁都没想到是温度的事,找了整整两天的原因,最后工艺员吐槽说“拉深这活,比养女朋友还难伺候,你永远不知道下一个废件是因为啥冒出来的”。
别迷信理论公式,拉深调试的经验值比手册管用10倍
很多刚毕业的大学生,抱着《冷冲压工艺手册》,把拉深系数算得精准到小数点后两位,到车间一上机,照样裂。
为啥?
因为手册上的参数是理想状态下的。实际生产里,板料的各向异性,模具的磨损,润滑油的涂覆量,甚至操作工上料的时候偏了2mm,都能让公式算出来的数不准。
之前有个刚毕业的小年轻,算出来的拉深系数是0.55,上机一冲,第一件就裂了,急得满头汗。老工人过来,把压边力往下松了0.1MPa,在板料和凹模接触的位置多刷了一层拉伸油,再冲,成了。小年轻愣了半天,说我公式算的压边力应该是1.2MPa啊。老工人说“公式是死的,料是活的,你上次算的那个参数,用的是退火状态的板,现在这批板是刚轧完的,硬度高了20HV,你还按原来的压边力压,不裂?”
❗ 我见过最离谱的操作,是有个厂为了防裂,给拉深的板料表面喷了厚厚的二硫化钼,结果材料滑得太厉害,压边圈根本压不住,拉出来的零件口部皱得跟芹菜叶似的,整批2000件,全要返工。
当然,现在的技术也在变。
✅ 很多厂开始上数字孪生的拉深仿真系统,提前模拟材料的流动路径,预判哪里会裂、哪里会皱,把前期调试的时间从3天压到半天。但就算仿真做的再准,到了现场还是要微调,因为仿真输入的摩擦系数是实验室测的,实际生产里,你上一道工序的板料表面的氧化皮没清干净,摩擦系数直接能变0.2,仿真算的再好也白搭。
上周从相城那个厂出来的时候,工艺员拉着我聊,说现在拉深的活,再也不是以前那种靠老师傅蹲在模具边摸半天的状态了。伺服压力机的实时数据能把每个位置的压边力、行程速度全记下来,拉深过程的壁厚减薄率能实时测,但是不管技术怎么变,核心的那个平衡——让材料流得顺,不皱不裂——从来没变过。
毕竟,你在屏幕上算的再准,最后冲出来的那个亮堂堂的合格零件,才是真的。
别上来就调参数,拉深最容易踩的坑全在前期准备
很多人一看到拉深件出问题,第一反应就是改压边力、调拉深系数,甚至换模具。 真的,我见过太多工艺员,把材料牌号在ERP里选错了,整批3000件全废,扣的绩效够吃三个月黄焖鸡。 做拉深的材料,根本不是拿同厚度的板随便凑就行。深腔零件就得用深拉深专用的冷轧板,也就是常说的SPCD、SPCE,要是拿普通的SPCC硬冲,哪怕你把模具磨得再光,该裂还是裂。 车间拉深工序不锈钢油底壳废件堆
问:我们厂做小家电外壳,用0.6mm的冷轧板拉深80mm深,每次口部都起皱,换更厚的板就能解决吗?
答:完全没必要瞎换板。起皱本质是板料在压边圈下的径向压应力超过了抗失稳阈值,你把压边力从0.8MPa往上调0.2,再在凹模圆角处加个0.15mm的拉深筋,皱的问题80%能消,换厚板的成本够你调三次参数了。
除了材料,模具的圆角是最容易被忽略的细节。
上周见的那个厂,凹模R角磨成了0.5mm,1mm的板料拉深,那R角小的,跟你拿指甲刮铝箔似的,不裂才怪。
💡 别信那种“R角越小定位越准”的鬼话,拉深过程中R角是材料流动的“滑梯”,滑梯磨成了刀刃,谁滑谁破。正常的凹模R角,得是板厚的5到8倍,你磨成1.5倍,不废件等着过年?
最近两年车间里跑通的拉深新工艺,真的能省一半调试时间
前几年大家做拉深,基本都是用刚性压边圈,压边力固定,换个零件就得重新垫垫片调力,调一次大半天。 这两年跑车间,发现越来越多的厂开始换带氮气弹簧的随动压边系统。 以前做1.2mm的高强钢油底壳,拉深深度120mm,传统工艺要3道拉深工序,还要中间退火消应力,现在用随动压边,配合伺服压力机的变速行程——拉深初期压边力给足,材料流过凹模圆角的时候稍微降一点力,减少流动阻力——1道工序就能出合格件,废品率从之前的12%直接压到1.8%。 伺服压力机带氮气弹簧压边圈拉深模具实景
问:我们用的是老式的机械冲床,没有伺服的行程可调功能,能把拉深的废品率降下来吗?
答:别总想着换设备,先把你那套用了10年的压边圈拆下来看看。很多老冲床的压边力是固定的,板料接触的时候冲击力大,很容易在凹模口扯裂,你花几百块在压边圈和下模座之间垫一圈聚氨酯缓冲垫,把接触瞬间的冲击力卸掉,裂边的问题至少能少一半。我去年帮东莞一家做五金挂钩的厂改的,一分钱设备没换,废品率从9%降到3%,老板当场给塞了两盒荔枝。
说穿了,拉深的核心是材料的流动平衡。径向的压应力要够,不能让料拱起来皱;轴向的拉应力要稳,不能超过材料的抗拉强度把料扯裂。这个平衡感,说起来简单,真到车间里,板料的摩擦系数变了,车间温度变了,哪怕是同一批材料,换个批次的轧制方向不对,都能出问题。
之前遇到个事,夏天车间开空调,温度比冬天低了12度,润滑油的粘度上去了,材料流动阻力变大,拉深出来的零件壁厚直接减薄了18%,差点超差。一开始谁都没想到是温度的事,找了整整两天的原因,最后工艺员吐槽说“拉深这活,比养女朋友还难伺候,你永远不知道下一个废件是因为啥冒出来的”。
别迷信理论公式,拉深调试的经验值比手册管用10倍
 别迷信理论公式,拉深调试的经验值比手册管用10倍
很多刚毕业的大学生,抱着《冷冲压工艺手册》,把拉深系数算得精准到小数点后两位,到车间一上机,照样裂。
为啥?
因为手册上的参数是理想状态下的。实际生产里,板料的各向异性,模具的磨损,润滑油的涂覆量,甚至操作工上料的时候偏了2mm,都能让公式算出来的数不准。
之前有个刚毕业的小年轻,算出来的拉深系数是0.55,上机一冲,第一件就裂了,急得满头汗。老工人过来,把压边力往下松了0.1MPa,在板料和凹模接触的位置多刷了一层拉伸油,再冲,成了。小年轻愣了半天,说我公式算的压边力应该是1.2MPa啊。老工人说“公式是死的,料是活的,你上次算的那个参数,用的是退火状态的板,现在这批板是刚轧完的,硬度高了20HV,你还按原来的压边力压,不裂?”
❗ 我见过最离谱的操作,是有个厂为了防裂,给拉深的板料表面喷了厚厚的二硫化钼,结果材料滑得太厉害,压边圈根本压不住,拉出来的零件口部皱得跟芹菜叶似的,整批2000件,全要返工。
当然,现在的技术也在变。
✅ 很多厂开始上数字孪生的拉深仿真系统,提前模拟材料的流动路径,预判哪里会裂、哪里会皱,把前期调试的时间从3天压到半天。但就算仿真做的再准,到了现场还是要微调,因为仿真输入的摩擦系数是实验室测的,实际生产里,你上一道工序的板料表面的氧化皮没清干净,摩擦系数直接能变0.2,仿真算的再好也白搭。
上周从相城那个厂出来的时候,工艺员拉着我聊,说现在拉深的活,再也不是以前那种靠老师傅蹲在模具边摸半天的状态了。伺服压力机的实时数据能把每个位置的压边力、行程速度全记下来,拉深过程的壁厚减薄率能实时测,但是不管技术怎么变,核心的那个平衡——让材料流得顺,不皱不裂——从来没变过。
毕竟,你在屏幕上算的再准,最后冲出来的那个亮堂堂的合格零件,才是真的。