旋压工艺实战:2024年精密制造车间没人说透的成本、精度与踩坑实录
上周在江苏常州某新能源汽车零部件车间蹲了3天,看师傅们用旋压机加工电池壳端盖,差点把手里的保温杯捏变形——不是累的,是真的惊到了。
太省料了。
之前同一款端盖用冷锻工艺做,毛坯要留1.8mm的加工余量,切下来的铝屑堆得比人高,现在用强旋工艺走一遍,壁厚公差能稳在±0.03mm以内,后续机加工的时间直接砍了70%,连车间里负责切屑清运的师傅都笑着说,这个工艺好,他每天能少推两趟铝屑。
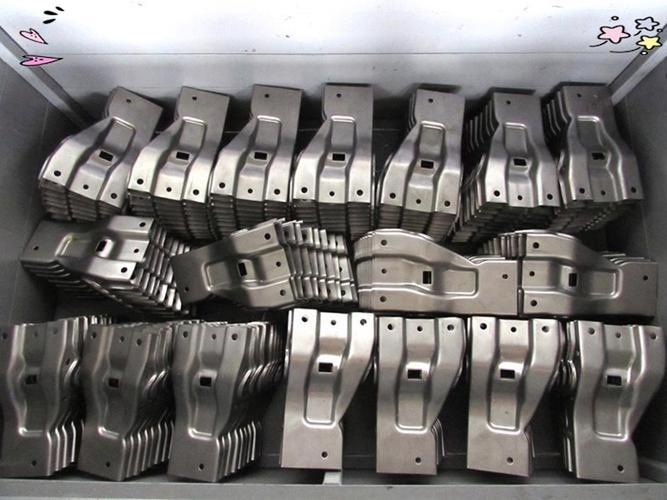
 数控伺服旋压机加工新能源电池铝端盖现场
从6系铝合金到TC4钛合金,从高强度双相不锈钢到高温镍基合金,只要是能发生塑性变形的材料,几乎都能靠旋压成型。我之前翻了三家头部供应商的实测对比数据,同重量的TC4钛合金结构件,旋压成型后的抗拉强度比锻造件高12%,因为旋压过程中材料的纤维流是连续的,不会像锻造那样出现晶粒被切断的问题。
这里肯定有人要问了。
问:旋压做出来的零件,表面粗糙度真的能达到不用抛光的程度吗?
答:分工艺。如果是普通普旋做装饰件,Ra1.6是常态,但如果是带随动支撑的数控剪旋,把走刀量调到0.15mm/r以下,加工钛合金航天结构件的表面能直接到Ra0.8,后续连阳极氧化的前处理都能省两道工序。上次看航天院所的师傅做火箭发动机的喷管段,旋完直接进三坐标检测室,连边缘的毛刺都几乎找不到,根本不用额外打磨。
旋压加工后TC4钛合金火箭喷管段成品
我之前碰到过一个做储能柜外壳的老板,一开始图便宜买了台没带在线测厚的旋压机,批量做了2000个端盖才发现壁厚差超了0.2mm,整批货因为密封不过关被客户退回来,损失了近40万。
💡 真的,上旋压设备别在在线壁厚检测模块上省钱,那点几万块的投入,连半天的废品损失都抵不上。
说到这里肯定又有人要问。
问:多大批量的零件,上旋压工艺才划算?
答:没有绝对的数,但我自己跑了近百家工厂摸出来的经验是,单批次低于500件的话,不如直接用整块料机加工,旋压的模具调试成本都收不回来;500到5000件之间,得看零件的结构——如果是回转类的、壁厚均匀的,旋压的优势才出得来;超过1万件的回转类零件,只要公差要求在±0.1mm以内,闭着眼睛选旋压,比锻造、铸造的综合成本低一大截。哦对,那种壁厚差特别大的变截面零件,错距旋压比其他工艺的成型效率高3倍都不止。
旋压不是“老手艺”,现在已经卷到航天级精度下车间了
别一提旋压就想到老一辈人蹲在作坊里转着铝坯做的锅、盆、水壶。那是上世纪的普通旋压,靠师傅的手感控制成型压力,公差能到0.5mm就算老师傅水平。 现在的数控伺服旋压,早就把人工手感的影响降到了零。 数控伺服旋压机加工新能源电池铝端盖现场
从6系铝合金到TC4钛合金,从高强度双相不锈钢到高温镍基合金,只要是能发生塑性变形的材料,几乎都能靠旋压成型。我之前翻了三家头部供应商的实测对比数据,同重量的TC4钛合金结构件,旋压成型后的抗拉强度比锻造件高12%,因为旋压过程中材料的纤维流是连续的,不会像锻造那样出现晶粒被切断的问题。
这里肯定有人要问了。
问:旋压做出来的零件,表面粗糙度真的能达到不用抛光的程度吗?
答:分工艺。如果是普通普旋做装饰件,Ra1.6是常态,但如果是带随动支撑的数控剪旋,把走刀量调到0.15mm/r以下,加工钛合金航天结构件的表面能直接到Ra0.8,后续连阳极氧化的前处理都能省两道工序。上次看航天院所的师傅做火箭发动机的喷管段,旋完直接进三坐标检测室,连边缘的毛刺都几乎找不到,根本不用额外打磨。
算完这笔账,你就知道为什么现在车企都把旋压列为优先工艺了
很多人第一反应是旋压设备贵,一台630吨的数控强旋机确实要大几十万,算上配套的上下料机构,小一百万的投入确实不算低。 贵?摊到零件上真不算贵。 你算笔细账:冷锻工艺的材料利用率大概在55%,旋压的材料利用率能到92%以上,材料损耗直接降了60%;冷锻的模具寿命大概在5万模次,旋压的模具因为接触应力小,寿命能到20万次以上,摊到每个零件上的模具成本只有冷锻的1/4;再加上后续机加工的工时砍70%,批量在1万到10万件之间的回转类零件,综合成本比冷锻低至少35%。 旋压加工后TC4钛合金火箭喷管段成品
我之前碰到过一个做储能柜外壳的老板,一开始图便宜买了台没带在线测厚的旋压机,批量做了2000个端盖才发现壁厚差超了0.2mm,整批货因为密封不过关被客户退回来,损失了近40万。
💡 真的,上旋压设备别在在线壁厚检测模块上省钱,那点几万块的投入,连半天的废品损失都抵不上。
说到这里肯定又有人要问。
问:多大批量的零件,上旋压工艺才划算?
答:没有绝对的数,但我自己跑了近百家工厂摸出来的经验是,单批次低于500件的话,不如直接用整块料机加工,旋压的模具调试成本都收不回来;500到5000件之间,得看零件的结构——如果是回转类的、壁厚均匀的,旋压的优势才出得来;超过1万件的回转类零件,只要公差要求在±0.1mm以内,闭着眼睛选旋压,比锻造、铸造的综合成本低一大截。哦对,那种壁厚差特别大的变截面零件,错距旋压比其他工艺的成型效率高3倍都不止。