2024年高压压铸实战:从模具试模到量产良率的踩坑实录
别信那些把压铸吹成“一键出件”的软文。
我在珠三角压铸车间泡了11年。见过刚换的模具压30模就裂的。见过为了省0.2秒压射周期,整批件气孔超标全废的。去年帮一家做新能源汽车结构件的厂调机,他们之前为了赶交付,把压射速度提了15%,结果压出来的减震塔底部气孔率超了0.8%,整整8车货拉去回炉,损失快200万。
真的。压铸这行,差一点都不行。
 压铸模具排气槽深度抛光细节特写
第二是压射低速段的设置。很多人直接把低速段设成2m/s,结果铝液在压射室里就开始卷气,压出来的件内部气孔根本没法看。我们现在做铝合金结构件,低速段一般设成0.8-1.2m/s,刚好能把压射室里的铝液推到内浇口位置,不会卷气。
第三是模温的预热。别上来就把模温机开到200℃就开始压,要先拿废铝料压个10模,让模具的温度均匀升上来,不然模具局部温差太大,压出来的件容易出现冷隔或者裂纹。
问:试模的时候是不是模温越高,充型越顺畅?
答:别瞎搞。我们现在做铝合金结构件,180-220℃的模温区间是黄金区间,超过260℃的话,模具表面的热应力会直接拉满,压不了几百模就会出现热裂纹,反而得不偿失。去年有个徒弟为了减少冷隔,把模温开到280℃,结果300模不到模具就裂了!修模花了8万多。
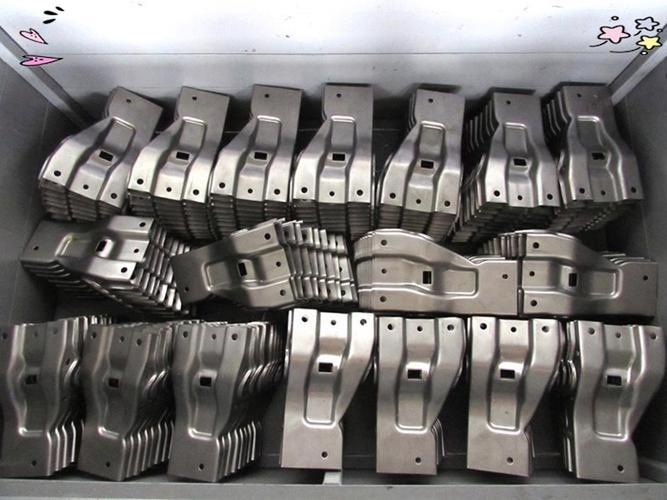
新能源汽车一体化后底板高压压铸成品实拍
问:现在大家都在说的半固态压铸,是不是比普通高压压铸好很多?
答:看你做什么件。半固态压铸的气孔率确实能压到0.1%以下,能做T6热处理,力学性能比普通高压压铸高30%左右,但是设备投入是普通高压压铸的3-4倍——说白了就是小厂根本扛不住,适合做那种对力学性能要求极高的一体化结构件。如果只是做普通的3C外壳、五金配件,上半固态纯纯是烧钱。我们厂去年上了一台6800T的半固态压铸机,专门做新势力车企的后底板,算下来要3年才能回本,普通小厂真没必要跟风。
不过话说回来,要是你真的能拿到长期的新能源结构件订单,上半固态压铸确实是未来的趋势,毕竟现在一体化压铸件的性能要求越来越高,普通高压压铸已经快跟不上了。
试模阶段最容易被忽略的3个细节
很多人试模的时候,上来就把压射速度拉满,就想快点出件看效果。错。 第一是模具排气槽的深度。很多模具厂开排气槽的时候,为了省事,直接开0.15mm深,结果铝液充型的时候,气排不出去,直接在件表面形成气泡。我们现在试模前,都会拿抛光机把排气槽再抛一遍,保证深度在0.12-0.15mm之间,太浅排不出气,太深会跑铝。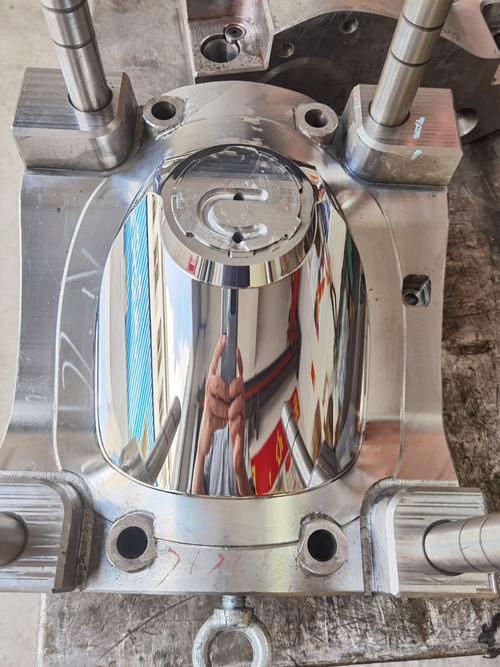 压铸模具排气槽深度抛光细节特写
第二是压射低速段的设置。很多人直接把低速段设成2m/s,结果铝液在压射室里就开始卷气,压出来的件内部气孔根本没法看。我们现在做铝合金结构件,低速段一般设成0.8-1.2m/s,刚好能把压射室里的铝液推到内浇口位置,不会卷气。
第三是模温的预热。别上来就把模温机开到200℃就开始压,要先拿废铝料压个10模,让模具的温度均匀升上来,不然模具局部温差太大,压出来的件容易出现冷隔或者裂纹。
问:试模的时候是不是模温越高,充型越顺畅?
答:别瞎搞。我们现在做铝合金结构件,180-220℃的模温区间是黄金区间,超过260℃的话,模具表面的热应力会直接拉满,压不了几百模就会出现热裂纹,反而得不偿失。去年有个徒弟为了减少冷隔,把模温开到280℃,结果300模不到模具就裂了!修模花了8万多。
量产阶段的良率提升,根本不是靠“凭手感调机”
之前我们厂的调机师傅,靠干了20年的经验,手摸一下压射杆的温度,就能判断要不要调参数。现在?不行了。 现在做新能源汽车的一体化结构件,良率要求要到98%以上,靠手感根本达不到。我们去年上了一套压射曲线实时采集系统,每一模的压射速度、压力、模温、冷却水路的温度,全部实时传到车间的大屏上,只要曲线偏差超过5%,系统直接报警,调机师傅立刻就能去查问题。 💡 对了,现在量产线一定要配上在线X射线检测设备,别再靠抽检了。之前我们抽检的时候,一批1000件的减震塔,抽检10件都合格,结果客户拿到货之后,装上去才发现有30多件内部有气孔,直接给我们退了回来,损失快50万。现在我们全检,虽然每件多了3块钱的检测成本,但是客诉率直接降了90%。 新能源汽车一体化后底板高压压铸成品实拍
问:现在大家都在说的半固态压铸,是不是比普通高压压铸好很多?
答:看你做什么件。半固态压铸的气孔率确实能压到0.1%以下,能做T6热处理,力学性能比普通高压压铸高30%左右,但是设备投入是普通高压压铸的3-4倍——说白了就是小厂根本扛不住,适合做那种对力学性能要求极高的一体化结构件。如果只是做普通的3C外壳、五金配件,上半固态纯纯是烧钱。我们厂去年上了一台6800T的半固态压铸机,专门做新势力车企的后底板,算下来要3年才能回本,普通小厂真没必要跟风。
不过话说回来,要是你真的能拿到长期的新能源结构件订单,上半固态压铸确实是未来的趋势,毕竟现在一体化压铸件的性能要求越来越高,普通高压压铸已经快跟不上了。