冲压工艺落地拆解:别让细节小问题耗掉百万产能
上周去东莞长安的一家汽车结构件厂,厂长拉着我看车间角落堆的半人高的试模废件,脸都绿了——一套连续冲压模刚改完第三版,量产冲1200次就裂了个小缝,每次停机修模,一上午的产能就没了。
很多人对冲压的印象还停留在"大铁块砸钢板"的粗加工环节,真踩进生产一线才知道,这里面的坑,每一个都能直接算成真金白银的损失。
 汽车结构件连续冲压模试模现场废件堆
问:我们厂每次换板材批次都要重新调模,至少耗2小时,有没有办法压缩这个时间?
答:别每次都从零开始调。给你们的冲压设备配个在线的板厚、屈服强度快速检测模块,提前把近半年用的所有板材参数对应好模具间隙、压边力的预设值,换料的时候直接调取对应参数库,我见过最顺的厂,换批次的调模时间能压到20分钟以内。
冲压设备刃口磨损在线监测传感器安装现场
问:现在大家都在说高速冲压,我们的设备最高能冲120次/分钟,为什么一到这个速度就频繁跳屑?
答:跳屑根本不是速度的问题,是你冲头的真空吸附结构没调好。很多厂的高速冲压线,为了防跳屑,会在冲头端面加个小的真空吸孔,冲裁完成回程的时候,把带毛刺的废料直接吸走,速度提到150次/分钟都不会出现飞屑扎伤零件表面的问题。别硬靠调冲裁间隙解决,没用的。
试模阶段最容易踩的冲压陷阱
别信什么"冲压参数调到位就万事大吉"的鬼话。我见过太多厂,拿厚度2.0mm的冷轧钢板,直接按教材上的间隙值设0.18mm,冲出来的零件边缘全是毛刺,还得后道打磨。 说实话,材质批次差个0.05mm厚度,模具间隙就得跟着调。 去年给佛山一家家电冲压厂做诊断,他们之前为了省成本,换了个小厂的SPCC板材,连续3批零件的翻边开裂率飙到17%,最后查下来,根本不是模具的问题——是板材的屈服强度比之前的供应商高了40MPa,原有的冲压回弹补偿量完全不够。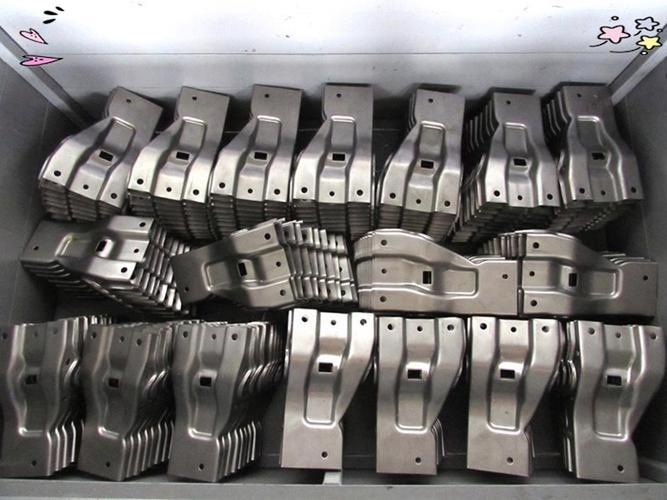 汽车结构件连续冲压模试模现场废件堆
问:我们厂每次换板材批次都要重新调模,至少耗2小时,有没有办法压缩这个时间?
答:别每次都从零开始调。给你们的冲压设备配个在线的板厚、屈服强度快速检测模块,提前把近半年用的所有板材参数对应好模具间隙、压边力的预设值,换料的时候直接调取对应参数库,我见过最顺的厂,换批次的调模时间能压到20分钟以内。
量产阶段的冲压隐性损耗,你算过账吗
很多人算冲压成本,只算板材钱、设备电费。 漏算了模具刃口磨损带来的隐性成本。 我接触过的一家新能源电池结构件厂,之前刃口磨钝了还在硬冲,本来冲10万次才需要换一次刃口,硬撑着冲到15万次,结果零件的尺寸超差率从0.3%涨到2.1%,最后这批超差的零件全部返工,算下来亏了快12万——比换刃口的成本高了20倍。 ❗ 别等零件出问题才想起换刃口。现在的主流做法是给冲压机装个振动传感器,刃口磨损到一定程度,设备的振动频率会出现明显的特征偏移,系统直接弹窗提醒换刃口,根本不用靠老师傅凭经验听声音判断。 冲压设备刃口磨损在线监测传感器安装现场
问:现在大家都在说高速冲压,我们的设备最高能冲120次/分钟,为什么一到这个速度就频繁跳屑?
答:跳屑根本不是速度的问题,是你冲头的真空吸附结构没调好。很多厂的高速冲压线,为了防跳屑,会在冲头端面加个小的真空吸孔,冲裁完成回程的时候,把带毛刺的废料直接吸走,速度提到150次/分钟都不会出现飞屑扎伤零件表面的问题。别硬靠调冲裁间隙解决,没用的。