别再死磕磨削了——车间里被低估的滚压工艺,才是中小零件厂降本提效的狠角色
上周去苏州相城的一家汽车零部件厂转,车间主任拉着我蹲在磨床旁边骂娘。
单根成本快8毛。
班产卡死动不了。
他说现在磨一根20CrMnTi的转向节轴颈,光砂轮损耗、切削液过滤的成本,摊下来单根就快8毛,三班倒的班产还卡在180件的上限,怎么提都动不了。我指了指墙角堆着的那台亮银色设备:"你把这台滚压机开起来试试?"
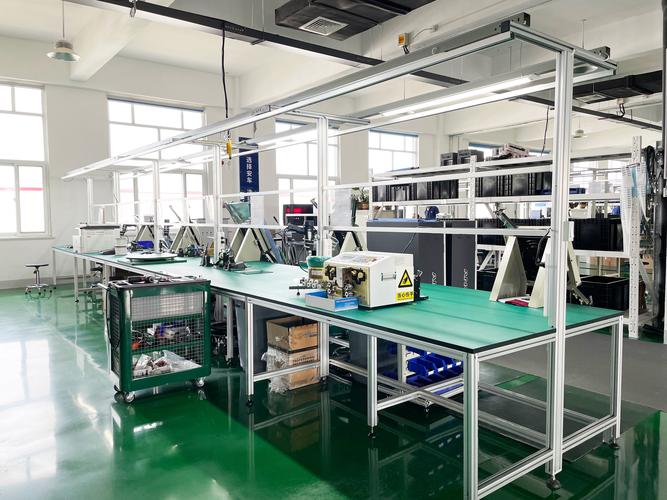
 车间立式滚压机床加工汽车转向节轴颈实拍图
问:我之前试过手动滚压,压完粗糙度能到Ra0.2,为什么批量生产时尺寸总是飘?
答:这问题我一年能接至少20次咨询。90%的故障根源不在滚压本身,是你装夹工件时没把径向跳动控制在0.01mm以内——滚压是跟着工件的形位公差走的,你本身跳了两丝,滚出来的尺寸自然稳不住。还有个容易踩的坑:滚轮的进给量别贪大,超过0.15mm/r的话,表层的塑性变形层会过厚,后续哪怕只留0.02mm的磨削余量,一磨就把之前攒的残余压应力全磨没了,等于白做。
真的。去年有个做液压泵的客户,一开始为了省成本,把滚压的进给量调到0.2mm/r,觉得压得快,结果做出来的柱塞杆装机跑俩月就出现疲劳裂纹,查了半天才发现,变形层太厚,后续精磨的时候全磨掉了,等于花了滚压的钱,只换了个表面光,一点强化效果都没拿到。
伺服闭环内孔滚压头加工液压油缸缸筒内壁示意图
问:我们厂一年也就做几万件中小轴类零件,上一套滚压设备要十几万,多久能回本?
答:给你算笔没有水分的实账。就拿常见的汽车转向节轴颈加工来说,原来用磨削工艺,单道工序的综合成本(砂轮损耗、切削液过滤、电耗、人工)大概0.78元/件,班产上限180件。换成滚压之后,单道工序的综合成本是0.12元/件,班产能冲到420件——一套带伺服系统的滚压设备按12万算,扣掉前期的调试成本,大概11个月就能收回设备投入。别光算加工成本,滚压完的零件有稳定的残余压应力层,很多主机厂现在招供应商,看到你提供的表层应力检测报告,直接给你加5%的采购溢价,这部分的收益算进去,回本速度只会更快。
不过话说回来,也不是所有厂都适合上滚压。你要是一年就做几千件,零件精度要求还不高,那确实没必要花这个钱。
滚压不是简单的"表面压光",是能改变材料表层性能的冷作强化工艺
很多人对滚压的认知停留在把粗糙表面压得发亮,其实根本不对。滚压的核心逻辑,是让高硬度的滚轮以恒定压力压过高速旋转的工件表面,把表面微观轮廓里的波峰直接碾平,同时让表层0.05-0.2mm的金属材料产生塑性流动,填充到原来的波谷里——整个过程没有切屑,没有材料损耗。最值钱的是,这个过程会在零件表层引入深度可达0.1-0.3mm的残余压应力层,直接抵消零件工作时承受的拉应力,疲劳强度能提30%-60%。这一点,是靠去除材料实现高精度的磨削工艺,永远做不到的。 我第一次见滚压的实际效果,是2019年在无锡的一家轴承厂——当时他们把原来的磨加工套圈,换成滚压加工滚道,装机测试的疲劳寿命直接从1200小时涨到了2700小时,在场的几个干了三十年的老工程师都看傻了。 车间立式滚压机床加工汽车转向节轴颈实拍图
问:我之前试过手动滚压,压完粗糙度能到Ra0.2,为什么批量生产时尺寸总是飘?
答:这问题我一年能接至少20次咨询。90%的故障根源不在滚压本身,是你装夹工件时没把径向跳动控制在0.01mm以内——滚压是跟着工件的形位公差走的,你本身跳了两丝,滚出来的尺寸自然稳不住。还有个容易踩的坑:滚轮的进给量别贪大,超过0.15mm/r的话,表层的塑性变形层会过厚,后续哪怕只留0.02mm的磨削余量,一磨就把之前攒的残余压应力全磨没了,等于白做。
真的。去年有个做液压泵的客户,一开始为了省成本,把滚压的进给量调到0.2mm/r,觉得压得快,结果做出来的柱塞杆装机跑俩月就出现疲劳裂纹,查了半天才发现,变形层太厚,后续精磨的时候全磨掉了,等于花了滚压的钱,只换了个表面光,一点强化效果都没拿到。
现在的滚压设备,早就不是靠老师傅手感调参数的老古董了
早个十年,车间里用的滚压设备,全靠操作工拧调压阀的旋钮调压力,今天师傅手重了,压深0.1mm,明天手轻了,压浅0.05mm,批次质量根本没个准。换个产品型号,得花两三个小时试参数,废个七八根工件才能找到合适的压力值,算下来根本不划算。 说实话,我2018年去广东看一家做液压油缸的厂,当时他们用的老款滚压头,换个规格的缸筒要调俩小时参数,调完还要试三四根,废件率快12%,当时我就说这东西迟早要被伺服化的版本淘汰。果不其然,去年再去,他们全换了带数显的伺服滚压头,换型时间压到15分钟,废件率直接降到0.3%都不到。 这两年行业里新出的伺服闭环滚压头,早就把这些老问题解决了。设备能实时采集滚轮的压入深度、接触压力,压力波动超过5%就自动补偿,尺寸控制精度能稳定在±0.005mm,换型的时候直接在触控屏上调之前存好的参数,根本不需要老师傅蹲在旁边反复试。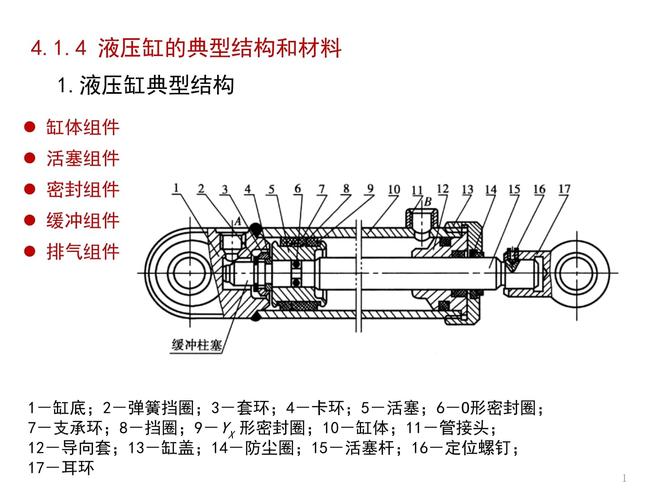 伺服闭环内孔滚压头加工液压油缸缸筒内壁示意图
问:我们厂一年也就做几万件中小轴类零件,上一套滚压设备要十几万,多久能回本?
答:给你算笔没有水分的实账。就拿常见的汽车转向节轴颈加工来说,原来用磨削工艺,单道工序的综合成本(砂轮损耗、切削液过滤、电耗、人工)大概0.78元/件,班产上限180件。换成滚压之后,单道工序的综合成本是0.12元/件,班产能冲到420件——一套带伺服系统的滚压设备按12万算,扣掉前期的调试成本,大概11个月就能收回设备投入。别光算加工成本,滚压完的零件有稳定的残余压应力层,很多主机厂现在招供应商,看到你提供的表层应力检测报告,直接给你加5%的采购溢价,这部分的收益算进去,回本速度只会更快。
不过话说回来,也不是所有厂都适合上滚压。你要是一年就做几千件,零件精度要求还不高,那确实没必要花这个钱。