机加工件的公差与材料实操指南:从车间避坑到2024年行业新趋势
上周去珠三角一家做医疗器械配件的厂子,刚进门就被车间主任拽着吐槽——说上周发走的一批钛合金机加工件,客户全退了。原因是同轴度超了0.02mm。真的亏。整批货的材料成本、加工费、往返运费加起来,小两万块直接打了水漂。他说之前总觉得机加工件嘛,差不多就行,哪知道医疗领域的要求卡得这么死,差一丝都不行。
 三坐标测量仪检测钛合金医疗机加工件同轴度实操图
问:很多小厂的采购问,我们做普通工业配件的机加工件,有没有必要上三坐标检测?毕竟一台设备几十万,成本扛不住。
答:真没必要一上来就砸几十万上全套检测设备,但你至少得配个带数显的千分表、高精度的内径千分尺——我见过最离谱的厂子,全靠普通游标卡尺量公差0.05mm的件,最后客户装上去配合间隙大到晃荡,扯皮扯了三个月,最后赔了整批货的钱。要是你的件精度要求在IT7级以上,再考虑上带软件的影像测量仪就行,几万块就能搞定,比你赔一次客户的钱划算多了。
现在2024年的车间,早就不是以前老师傅拿个扳手凭手感调机的时代了。我上个月去苏州一家做新能源结构件的厂子,他们给电池包做的铝壳体机加工件,良率从原来的82%提到了96%,靠的不是换更贵的刀具,是给所有加工中心加装了在机测量探头——铣完一道工序不用拆下来,探头直接在机床上测尺寸,超差了当场补刀,根本不会等到全批加工完了才发现尺寸错了。算下来,省下来的返工、拆夹、重新装夹的时间,一年能多接三分之一的订单。
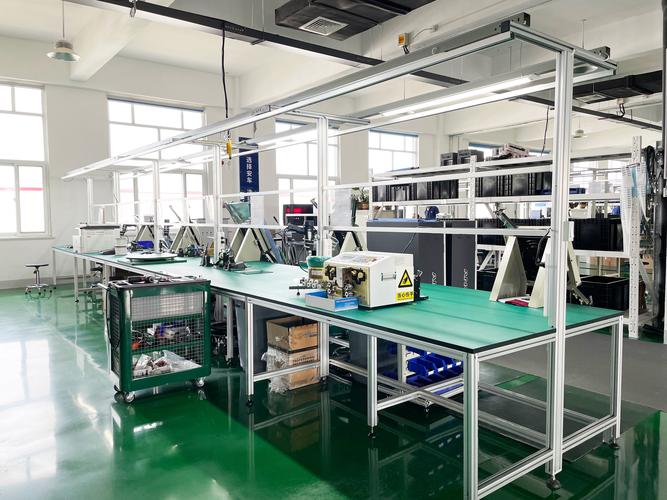
车间内不同材质机加工件毛坯摆放实景图
问:经常听人说机加工件要留“加工余量”,到底留多少才合适?
答:别死背机械手册上的固定数值——你得结合材料和加工工序来定。加工铝件的话,粗加工留0.3-0.5mm的余量就够,因为铝的切削变形小;不锈钢的话因为切削力大,粗加工留0.5-0.8mm才稳;要是淬火后的硬料,精加工留0.1-0.2mm足够。我见过最离谱的新手,给铝件留了2mm的余量,光精加工就铣了三刀,浪费了半小时机时,最后尺寸还偏了0.03mm。
不过话说回来,留余量也不是越多越好。余量留多了,既浪费材料,又会增加刀具的磨损,最后算下来成本高得离谱。
为什么0.01mm的公差,能让整批机加工件直接报废?
很多刚入行的人对机加工的认知还停留在“拿块料按图纸铣出来就行”,根本不知道影响尺寸精度的变量有多少。装夹的时候夹太用力,铝件直接变形0.03mm;刀具连续铣了半小时,磨损下来的余量刚好吃掉0.02mm的公差;甚至车间夏天开空调,温度差个3度,钢材的热胀冷缩就能让尺寸飘出0.01mm——这些都是真真切切发生在车间里的事,不是书本上的理论。 💡 别拿普通工业配件的公差要求去卡航空、医疗级的机加工件——那是真的会出安全事故的。普通的货架连接件,公差0.2mm都不影响使用;但心脏起搏器的连接配件,公差要控制在0.005mm以内,差一点都可能影响植入效果。 三坐标测量仪检测钛合金医疗机加工件同轴度实操图
问:很多小厂的采购问,我们做普通工业配件的机加工件,有没有必要上三坐标检测?毕竟一台设备几十万,成本扛不住。
答:真没必要一上来就砸几十万上全套检测设备,但你至少得配个带数显的千分表、高精度的内径千分尺——我见过最离谱的厂子,全靠普通游标卡尺量公差0.05mm的件,最后客户装上去配合间隙大到晃荡,扯皮扯了三个月,最后赔了整批货的钱。要是你的件精度要求在IT7级以上,再考虑上带软件的影像测量仪就行,几万块就能搞定,比你赔一次客户的钱划算多了。
现在2024年的车间,早就不是以前老师傅拿个扳手凭手感调机的时代了。我上个月去苏州一家做新能源结构件的厂子,他们给电池包做的铝壳体机加工件,良率从原来的82%提到了96%,靠的不是换更贵的刀具,是给所有加工中心加装了在机测量探头——铣完一道工序不用拆下来,探头直接在机床上测尺寸,超差了当场补刀,根本不会等到全批加工完了才发现尺寸错了。算下来,省下来的返工、拆夹、重新装夹的时间,一年能多接三分之一的订单。
机加工件的材料选择,90%的新手都踩过这几个坑
说到材料,我真的见过太多离谱的操作。有客户给的图纸明确写着用6061-T6铝,采购图便宜买了回收铝的杂料,铣出来的件表面全是隐藏的砂眼,阳极氧化之后坑坑洼洼,客户直接退了整批货。还有人做耐磨的传动件,非要选304不锈钢,材料成本贵了两倍,加工的时候粘刀粘到哭,最后耐磨性还不如调质的45钢。 给大家列几个实打实的选型参考,都是车间里摸爬滚打出来的经验: ✅ 普通工业结构件:优先选6061-T6铝、Q235碳钢,性价比最高,加工难度低,后续做表面处理也方便。 ✅ 有耐磨要求的传动件:选45钢调质、或者40Cr,热处理后硬度够,加工成本也不高,别硬上不锈钢——除非你有防锈的特殊要求。 ✅ 医疗、食品接触级的件:必须要原厂材质溯源证明,别信供应商口头说的“这是304的料”。去年有个客户拿302的料冒充304,最后过食品接触检测的时候重金属析出超标,赔了十几万的违约金。 车间内不同材质机加工件毛坯摆放实景图
问:经常听人说机加工件要留“加工余量”,到底留多少才合适?
答:别死背机械手册上的固定数值——你得结合材料和加工工序来定。加工铝件的话,粗加工留0.3-0.5mm的余量就够,因为铝的切削变形小;不锈钢的话因为切削力大,粗加工留0.5-0.8mm才稳;要是淬火后的硬料,精加工留0.1-0.2mm足够。我见过最离谱的新手,给铝件留了2mm的余量,光精加工就铣了三刀,浪费了半小时机时,最后尺寸还偏了0.03mm。
不过话说回来,留余量也不是越多越好。余量留多了,既浪费材料,又会增加刀具的磨损,最后算下来成本高得离谱。