小批量生产落地:从订单交付到成本控制的实战细节
上周跟苏州一家做精密医疗零部件的老板喝茶,他拍着桌子吐槽,上个月接了个300件的钛合金植入体订单,算下来从备料到交付,整个车间连轴转了4天,比之前接3万件的骨科钢板大单还累,利润薄得像打印纸。
换以前我们总觉得,制造企业要赚钱就得接大单,靠规模摊成本。但现在跑遍珠三角、长三角的制造车间你会发现,越来越多的厂把小批量生产当成了核心业务,甚至专门调整产线来适配。
为什么小批量生产突然成了制造端的香饽饽?
说个真事。去年我在东莞厚街跑了17家原来做家电代加工的厂,其中11家已经把原来的固定流水线拆了一半,换成了可快速调整的柔性加工单元。为啥?因为原来的家电大单越来越少,反而是新能源汽车改装结构件、工业机器人末端执行器、医疗个性化植入体这类订单越来越多——单批次从5件到500件不等,交期还卡得特别紧。
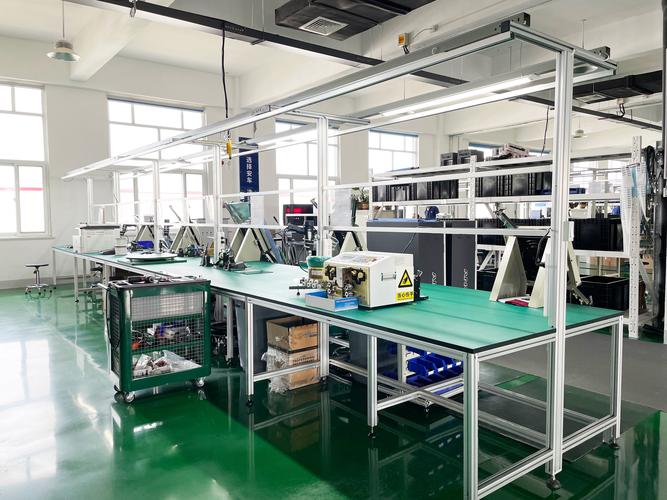
 柔性制造车间小批量生产钛合金零件CNC加工场景
别觉得这是小厂的生意。现在航空航天领域的样机试制、芯片设备的定制化配件,哪个不是小批量生产?之前跟商飞的供应链团队聊,他们现在给上游零部件供应商的试制订单,单批次基本都在20-100件之间,要是供应商还抱着原来大批量生产的逻辑,光换模调试的时间就能把交付周期拖到两个月,根本进不了核心供应链。
很多人第一次接触小批量生产,第一反应就是“不就是订单少点吗?跟大批量生产有啥本质区别?”
问:小批量生产和大批量生产的核心差异,真的只是订单数量的多少吗?
答:根本不是。大批量生产的核心是“摊薄固定成本”——换一次模具、调一次机,要靠几万件的产量把单次调试的成本磨平,追求的是单台设备的最大化产能。但小批量生产的核心是“压缩换线时间”——你要是换一次夹具花2小时,加工300件的话,单件成本里光调试就占了15%,这单铁定亏。我见过最狠的一家做工业传感器的厂,把原来的手动换夹具改成了带定位销的快换工装,换线时间从110分钟压到12分钟,同样200件的订单,毛利直接从3%涨到27%。
小批量生产最容易踩的三个成本陷阱
好多厂转做小批量生产的时候,直接把原来大批量的生产流程套过来,结果接一单亏一单,还找不到原因。
第一个坑:材料备料的浪费。
亏过钱才懂。
有个做无人机碳纤维支架的客户,上次接了个80件的订单,直接按80件的量下了预浸料,结果首件调试废了3件,最后赶货的时候发现料不够,临时找供应商调货,光加急运费就花了2000多,本来2万的订单,直接少赚10%。
💡 实战技巧:小批量生产的材料备料量,不要按订单数加10%的模糊冗余,要按「订单数+换线调试损耗+首件抽检损耗+3%的安全冗余」算。对于钛合金、碳纤维这类高价材料,甚至可以跟供应商谈“按需分切”,拿多少算多少,既不压库存,也不会出现赶货缺料的尴尬。
第二个坑:质量追溯的隐形成本。
小批量生产的每批次工艺参数都可能不一样——这次用的是新批次的铝合金,下次换了个刀具,要是没有清晰的记录,后面客户反馈尺寸偏差,找原因找半天,翻纸质生产记录翻到头晕。现在不少厂用轻量化的上云MES,不是那种几十万的重型系统,是按工位扫码就能录入的轻量工具,每个加工步骤的参数、操作人、检验结果,扫个码就存进云端,哪怕50件的订单,追溯起来也只要1分钟。
 小批量生产工位扫码录入质量追溯系统操作界面
第三个坑:交付周期的误判。
我上次碰到个做不锈钢阀门的销售,接了个150件的订单,直接按大批量的加工周期给客户报了3天交期,结果车间换线就花了大半天,备料的时候发现常用规格的304不锈钢没库存,临时调货花了2天,最后晚了2天交货,赔了客户5%的违约金,老板气得一周没给他好脸。
问:预算有限的中小制造厂,做小批量生产的时候,有没有低成本的质量追溯方案?
答:有,根本不用花十几万上系统。我给好几个10人以下的加工店出的方案,就是用共享文档+二维码。每个订单打个专属二维码,贴在物料盒上,每道工序的师傅加工完,扫码填一下自己的工号、加工时间、检验结果,首件的检验照片直接传在文档里,后面要是出问题,扫一下码就全看得到,一个月成本才几十块的云存储费。别觉得这个办法土,去年东莞有个做自动化设备配件的小厂,靠这个办法,把原来平均2小时的质量排查时间,压到了10分钟以内,光客诉处理的人力成本,一年就省了4万多。
小批量生产的核心竞争力,从来不是“省钱”
好多人觉得做小批量生产,就是要抠成本,抠到极致才能赚钱。真不是。
苏州有个做精密快换夹具的厂,原来一直接汽车零部件的大批量订单,前两年汽车行业价格战,订单量砍了近40%,他们干脆转做小批量生产的工业机器人夹具,单批次从5件到500件不等。现在跟国内30多家机器人集成商签了长期的供应协议,毛利比原来做大单的时候高了快一倍。
为啥?因为现在的客户根本不缺能做大单的供应商,缺的是能快速响应、灵活调整的供应商——客户今天要改个夹具的安装孔位置,明天要调整一下材料,你要是能3天出样,7天交货,价格比同行高10%,客户也愿意选你。
❗ 注意:柔性能力的核心不是买多少贵的设备,是整个生产流程的逻辑要转过来——从“等订单攒够了再生产”,变成“接了单就快速调整生产”,这个思维转不过来,买再多的柔性设备也白搭。我之前碰到过一个厂的老板,花了上百万买了带快换功能的CNC,结果老员工习惯了大批量的节奏,换线的时候嫌麻烦,宁愿多攒几个同类型的订单凑够上千件了再做,结果经常把客户的交付周期拖到一两个月,最后客户都跑光了。
上周又跟那个苏州做医疗植入体的老板喝茶,他说现在把原来的两台固定工装的CNC换成了带快换系统的柔性工作站,上次那个300件的钛合金订单,算下来毛利居然有32%,比原来做大批量的家电配件还高。
他说现在才想明白,原来不是小批量生产不赚钱,是之前的生产方式根本没适配小批量的逻辑。