轧制不是‘压铁饼’:从产线现场聊2024年高端轧制的真实现状
上周在江苏某不锈钢厂蹲了3天,脚底板沾的氧化铁皮到现在没洗干净。
很多外行对轧制的认知,还停留在“把烧红的铁块用滚子压薄”的阶段,跟家里压手擀面似的。
真不是。
我第一次在冷连轧线见新能源用的硅钢片成品的时候,盯着千分表看了十分钟——那东西的厚度公差控制在2微米以内,比头发丝的三分之一还薄。
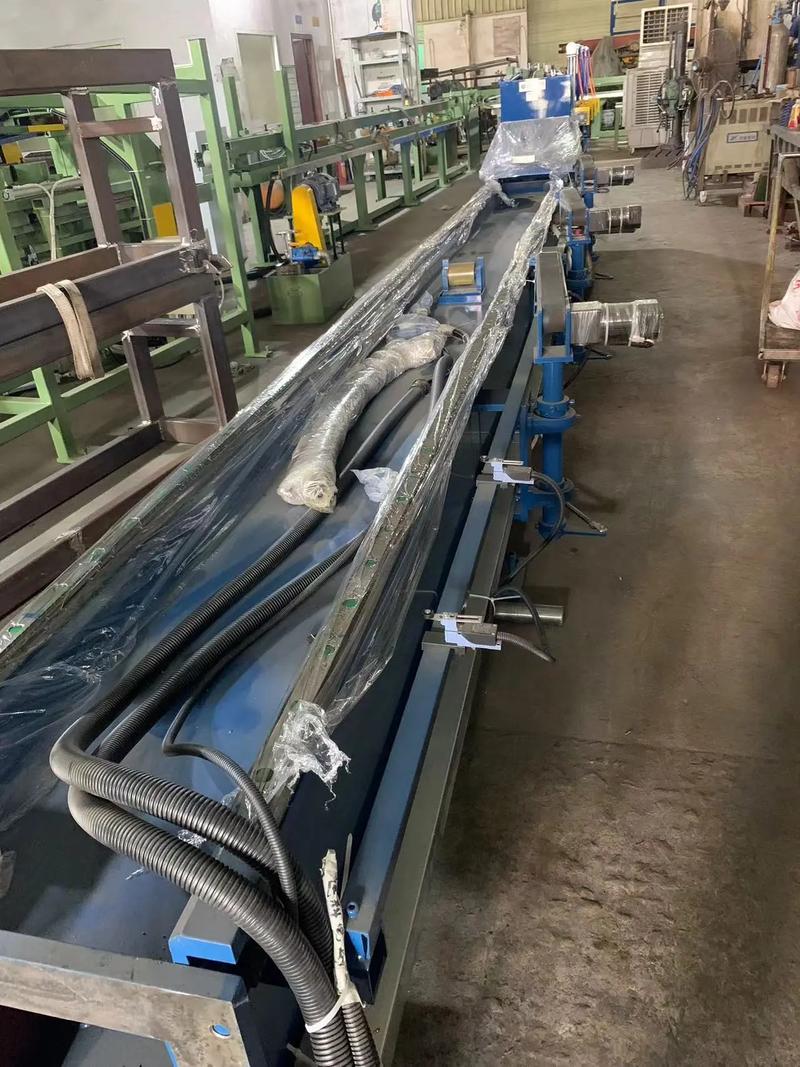
 2024年新能源汽车硅钢片五机架冷连轧产线现场
航空铝合金厚板轧制过程残余应力实时监测界面
现在的新产线,轧机出口装的高速激光测厚仪,采样频率能到1000次/秒,比人眼反应快几万倍。辊缝的液压AGC系统能在1毫秒内调整开口度,把厚度偏差控制在微米级。现在主流的高端轧制线,已经把“人工经验补位”的比例从十年前的60%降到了10%以内。
不过话说回来,真碰到来料成分偏析、轧辊表面有细微磨损这种突发情况,还是得靠有现场经验的人兜底。系统算出来的最优参数,有时候真不如老班长站在出口看一眼板形的判断准。
最近行业里聊智能轧制聊得热,很多人好奇:
问:智能轧制系统普及后,一线的轧制操作技工会不会被全部淘汰?
答:想多了。我上周在那家不锈钢厂碰到的李班长,干轧制22年,他能从产线的振动频谱里听出来哪个支撑轴承的间隙快到阈值了——这种刻在肌肉记忆里的经验,是现在的AI训练集根本学不全的。❗ 现在行业里的招聘要求早就变了:不是要只会按按钮的操作工,是要能对着实时监测数据,判断系统报警是真故障还是传感器误报的复合型技工,开的工资比五年前翻了快一倍,还抢不到人。
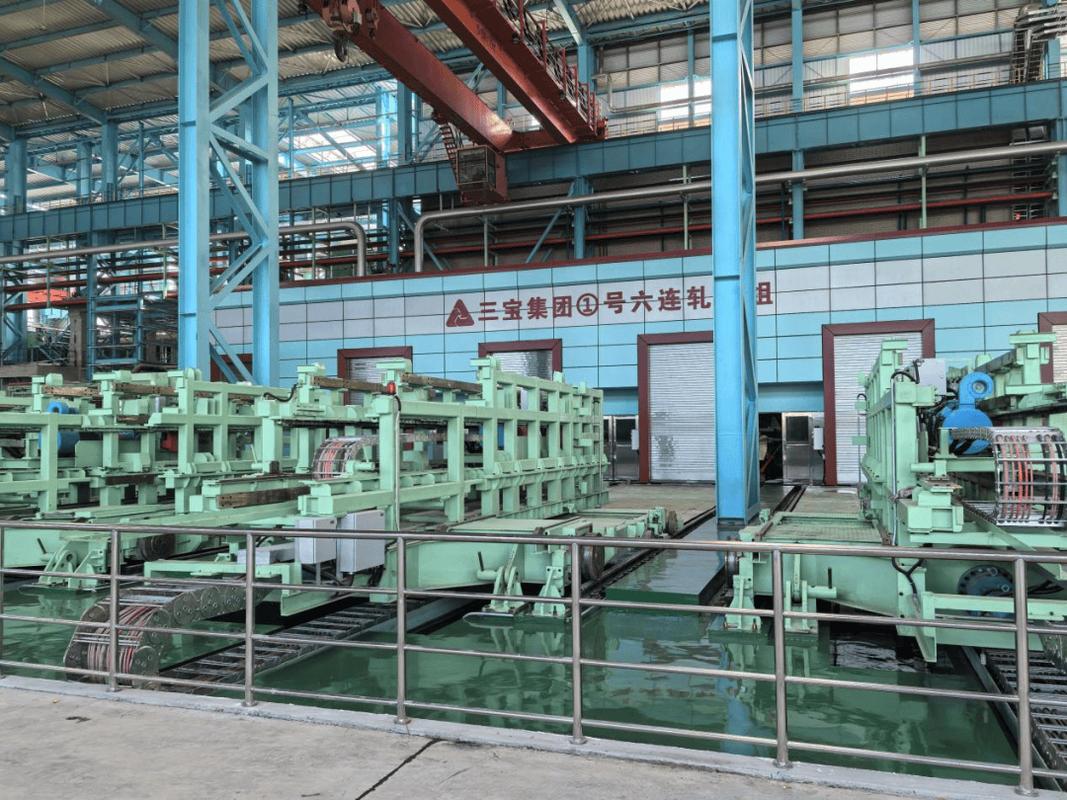 2024年新能源汽车硅钢片五机架冷连轧产线现场
先掰清楚:很多人对轧制的误解,从根上就错了
上周跟刚入行的校招技术员聊天,他上来就问“既然轧制是压薄材料,那轧制力开得越大,不就压得更快更薄,精度也更高?” 这话要是放在20年前的粗轧产线,说不定还能蒙对一半。放在现在的高端精轧线,纯纯的踩坑发言。 我当场就给他翻了去年的行业事故台账:2023年华南某铝加工厂为了赶3C客户的订单,把6辊冷轧机的轧制力硬生生提了12%,结果整批300吨的电子铝箔出现了大面积的板形翘曲,边缘浪弯的幅度超过了客户的验收标准,最后只能当废材回炉,算上设备损耗、订单违约金,亏了快200万。 ✅ 现在行业里的共识是,轧制从来不是单参数的比拼。轧制力、辊缝开口度、轧辊辊型、带材张力、乳化液喷射压力、来料温度,这些参数是拧在一块的齿轮,动一个就得跟着调其他所有项,单拎出来猛调,跟闭着眼睛开车没区别。 很多人碰到这种场景的第一反应就是问: 问:是不是轧制力越大,产品的尺寸精度就越高? 答:完全不是。刚才说的那个铝厂的事故就是最典型的例子。现在主流的高端轧机,轧制力的匹配是靠全流程的闭环系统算出来的——比如来料的铝合金硬度比标准值高2%,系统就会自动把每一道次的压下量降低0.3个百分点,同时把出口段的张力提高5%,保证板形不出现翘曲。硬靠手动调大轧制力,短期看压得快,最后出来的产品要么板形歪扭,要么内部的残余应力超标,后续做二次加工的时候直接开裂。 其实这个误解的源头,是很多人把粗轧和精轧的逻辑搞混了。粗轧阶段的任务是把几百公斤的钢坯快速压到接近成品的厚度,这时候确实需要大的轧制力,但到了精轧阶段,要的不是“压得快”,是“压得稳”。现在的高端轧制线,早就不是靠老师傅“听声音”调参数了
2010年我刚入行的时候,跟着厂里的老班长在轧机旁边蹲点。老班长干了30年轧制,不用看屏幕,就靠耳朵听轧机的嗡鸣声,伸手摸一下出来的钢板表面温度,就能判断辊缝是不是偏了,张力是不是大了。那时候大家都觉得,能练出这本事,就是轧制行业的天花板。 现在?真不行了。 就拿国产大飞机用的2xxx系铝合金厚板来说,整个轧制过程要走17个道次,每一道次的压下量差个0.1mm,最后成品的疲劳强度就能差出一个等级。这种精度,靠人耳听、手摸,根本达不到。 航空铝合金厚板轧制过程残余应力实时监测界面
现在的新产线,轧机出口装的高速激光测厚仪,采样频率能到1000次/秒,比人眼反应快几万倍。辊缝的液压AGC系统能在1毫秒内调整开口度,把厚度偏差控制在微米级。现在主流的高端轧制线,已经把“人工经验补位”的比例从十年前的60%降到了10%以内。
不过话说回来,真碰到来料成分偏析、轧辊表面有细微磨损这种突发情况,还是得靠有现场经验的人兜底。系统算出来的最优参数,有时候真不如老班长站在出口看一眼板形的判断准。
最近行业里聊智能轧制聊得热,很多人好奇:
问:智能轧制系统普及后,一线的轧制操作技工会不会被全部淘汰?
答:想多了。我上周在那家不锈钢厂碰到的李班长,干轧制22年,他能从产线的振动频谱里听出来哪个支撑轴承的间隙快到阈值了——这种刻在肌肉记忆里的经验,是现在的AI训练集根本学不全的。❗ 现在行业里的招聘要求早就变了:不是要只会按按钮的操作工,是要能对着实时监测数据,判断系统报警是真故障还是传感器误报的复合型技工,开的工资比五年前翻了快一倍,还抢不到人。
别光盯着“压得多薄”:现在的轧制竞争,拼的是“后效”
早几年大家聊轧制的竞争力,张口就是“我们能压到0.005毫米的箔材”“我们的轧制速度能到1500米/分钟”。现在再拿这些指标出去说,懂行的人只会笑你没跟上节奏。 我去年接触了一家做动力电池铝箔的厂,之前他们的产品一直进不了头部电池厂的供应链。后来他们把整个轧制流程的参数重新捋了一遍:把乳化液的喷射角度从原来的60度调到58.5度,把轧后的冷却速率提高了12%,最后出来的铝箔表面粗糙度稳定在Ra0.03以内——就靠这一个调整,他们直接抢了原来海外供应商30%的订单。 为什么? 因为现在的客户根本不关心你能把材料压多薄,他们关心的是你压出来的材料,能不能帮他们把后续工序的废品率降下来。比如同样是0.012毫米的电池铝箔,你的箔材表面粗糙度高一点,后续涂覆正极材料的时候附着力就差,最后做出来的电池循环寿命能差20%。这种差距,根本不是靠“压得更薄”能补回来的。 现在高端轧制的核心考核点,早就不是单一的厚度指标了:- 板形的平直度偏差,要控制在10I单位以内
- 成品的残余应力分布,不能出现局部的应力集中
- 表面的氧化铁皮残留量,要低于每平方米0.1克