别被柔性制造的高大上叙事骗了:中小制造厂能落地的真实路径
上周在苏州工业园跟一个做汽车冲压件的老板吃饭,他皱着眉说去年花了两百多万上的所谓柔性生产线,现在还在吃灰。
为啥?换个小批量的新能源支架,光调程序、换夹具就花了整整三天,算下来单位成本比老的固定线还高40%。
很多人一提到柔性制造,第一反应就是“大厂专属”“全机器人换型”“千万级投入”,仿佛不把整个车间换成黑灯工厂,就不配叫柔性。
真不是。
别把“柔性”等同于“全自动化”
很多集成商给客户做方案的时候,故意把两个概念绑在一起,好像不上全伺服自动换型、不装视觉引导机器人,就达不到柔性制造的标准。
我见过最离谱的一个方案,给一个年营收才8000万的五金厂报了1200万的全自动柔性线,说换型时间能压到3分钟。算下来这笔投入要12年才能收回成本——就这老板还真动心了,要不是我拦着,现在估计设备已经在仓库落灰了。
柔性制造的核心从来不是“少用人”,是“少花时间在换型上”。
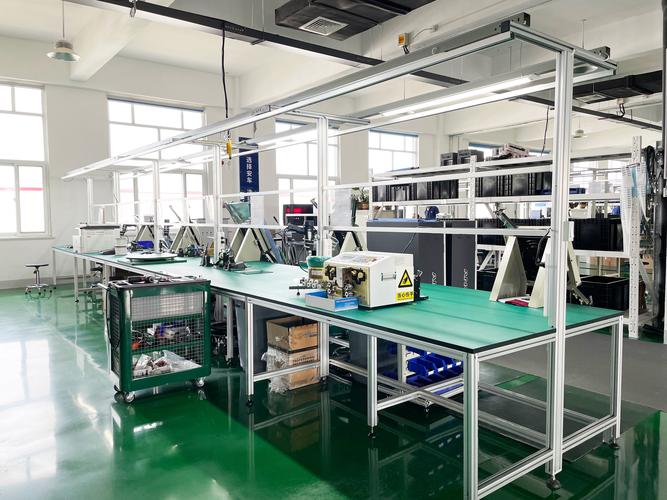
 中小制造车间半自动化柔性换型工位实拍
问:那柔性制造到底要做到什么程度才算够?
答:根本没有统一标准,核心判断逻辑就一条——换型时间的压缩成本,要远低于小批量多品种带来的订单溢价。举个例子,你家原来固定线换型要8小时,现在靠快速夹具、标准化接口把换型时间压到40分钟,哪怕中间还是需要工人手动拧几个螺丝、调一下传感器,这就是合格的柔性制造。反过来你花大价钱上全伺服自动换型系统,换型时间是压到5分钟了,但每次换型的维护成本够接三个小单,这就是为了柔性而柔性,纯纯的智商税。
说实话,去年我在东莞看的一个做3C结构件的小厂,整条线连个机械臂都没有,就靠把所有夹具换成统一的快换结构、把所有加工参数存在工位的平板上,换型时间从原来的5小时压到了1小时20分钟,去年接了近300单小批量的定制件,利润率比原来做苹果供应链大批量单的时候还高25%。
现在最划算的柔性改造,根本不是从生产端开始
我接触过的制造企业,90%在启动柔性改造的时候,第一反应就是换设备、上系统,钱花了不少,效果却差得离谱。
为啥?因为大家都漏了最核心的一步:把散在老工人脑子里的工艺经验,变成全厂通用的标准模块。
佛山有个做智能家居五金的厂,去年没换一台生产设备,就拉着干了十几年的老技师,把所有产品的加工参数、夹具接口、刀具规格全部拉了个清单,统一了所有非标的接口——比如不管你是做把手还是做支架,所有夹具都用同一个规格的定位销,所有转速参数都按材料材质分类存档,换型的时候根本不用老师傅重新摸参数。就这一套操作,花了不到18万,换型时间直接从6小时降到1个半小时,整体多品种订单的交付周期砍了一半。
 制造车间统一规格快速夹具摆放区实拍
问:很多人说上MES系统就能实现柔性制造,是真的吗?
答:别被厂商的销售话术忽悠瘸了。MES本质是个记录和调度的工具,你连最基础的工艺参数都没标准化,上了MES也只是把原来纸质的换型记录搬到电脑上,该等老师傅调机还是要等。真正能帮你落地柔性制造的系统,是能把所有换型步骤拆解成可复用的标准模块——比如某款零件需要换3个夹具、调2个转速参数、换1把钻头,系统直接把步骤推到工位的平板上,新手照着做10分钟就能搞定,这才是有用的。
💡 这里提个醒:如果你现在的换型还需要老师傅“凭感觉”调参数,别着急上任何系统,先把这些经验拆成可量化的步骤,比什么都强。
别等“完美方案”,柔性制造是边跑边迭代的
❗ 我见过太多老板,为了做柔性制造,找了一堆专家、开了好几个月的会,就想搞一个“一步到位”的完美方案,结果等方案定下来,市场的订单需求早就变了。
现在长三角、珠三角那些把柔性制造玩明白的厂,根本没人追求一步到位。他们的改造节奏都是拆成碎块的:
- 第一阶段花小钱,先把换型时间压到2小时以内,先接原来接不了的小批量定制单,赚第一波增量的钱;
- 第二阶段用赚来的钱,把最常用的3-5个换型环节改成自动的,再把换型时间压到30分钟以内,接更高价值的精密小单;
- 第三阶段再上和供应链打通的排程系统,实现订单到生产的自动匹配,这时候再考虑全流程的柔性升级。
宁波有个做精密结构件的厂,他们的柔性改造甚至故意留了“人工冗余”——比如自动换型的时候,专门留了一个工人的工位,处理一些临时的、没录入系统的小调整,比全自动化的线灵活多了。去年他们接了200多单小批量的新能源配套结构件,订单的响应速度比同行快了整整一周,光这个优势就多拿了近4000万的订单。
前几天那个苏州的冲压件老板给我发消息,说他把原来那条所谓的全自动柔性线的自动换型机构拆了,换成了快速定位的液压夹具,现在换型时间从3天降到了2个半小时,已经接了12单新能源的小支架订单,算下来这个月的利润比原来做固定大批量的时候还高。
你看,柔性制造从来不是什么高高在上的工业黑科技。
它就是帮你在多变的订单里,多赚点钱的实用工具而已。